
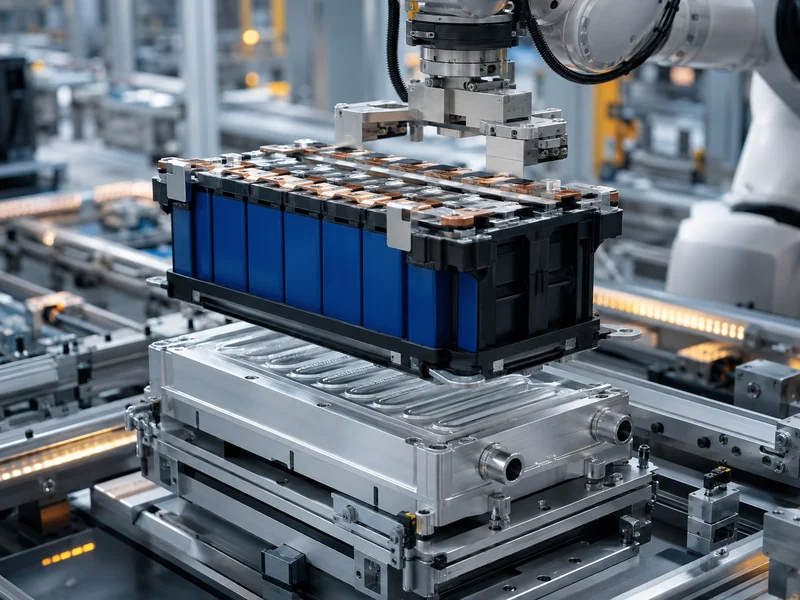
A montagem de módulos de bateria consiste no trabalho mecânico, elétrico e térmico de transformar células combinadas em um módulo funcional e, ao contrário da produção de células, praticamente não adiciona química. As células chegam já fabricadas; a linha de montagem de módulos as classifica, as fixa em um dispositivo, as conecta e constrói o caminho térmico e o sistema de monitoramento dos quais o conjunto de baterias dependerá. A etapa que a maioria dos engenheiros subestima é a integração térmica: os materiais de interface, o contato da placa fria e o isolamento elétrico que definem o caminho térmico entre a célula e o líquido refrigerante são definidos durante a montagem, e não adicionados posteriormente. Este artigo descreve a sequência de montagem em ordem, mostrando onde o gerenciamento térmico entra em ação, como o formato da célula altera a abordagem e o que um módulo finalizado precisa comprovar antes de ser integrado ao conjunto de baterias. Para equipes que desenvolvem sistemas padronizados ou módulos de bateria personalizados, É nessa sequência que o desempenho de resfriamento é projetado ou perdido.
O que envolve a montagem do módulo de bateria
Entre a célula e o conjunto de baterias está o módulo: um grupo de células combinadas, unidas eletricamente, fixadas mecanicamente e instrumentadas o suficiente para serem monitoradas como uma única unidade funcional. As células fornecem a energia, o módulo permite o manuseio e a conexão entre elas, e o conjunto de baterias combina os módulos com controles em nível de bateria, circuitos de refrigeração e a estrutura. Se essa distinção for importante para suas decisões de projeto, defina o módulo como a célula ideal. Diferença entre módulo de bateria e bateria Antes de definir os limites dos módulos, essa escolha decide quais funções você compila no nível do módulo e quais você delega ao pacote.
O que diferencia a montagem de módulos da fabricação de células é que a primeira é um trabalho mecânico: a eletroquímica da célula já está concluída, restando apenas unir, fixar, isolar, resfriar e conectar os fios. Essa estrutura mantém as expectativas realistas: uma linha de módulos controla a qualidade das interconexões, a retenção mecânica, o isolamento e o contato térmico, e não a capacidade ou a composição química da célula, que são definidas anteriormente. Onde um módulo termina e o conjunto de células começa é uma escolha de projeto, não uma regra fixa, e definir isso desde o início molda o resultado final. projeto do módulo de bateria e tudo o que a linha de montagem precisa entregar.
Sequência de montagem do módulo de bateria, passo a passo
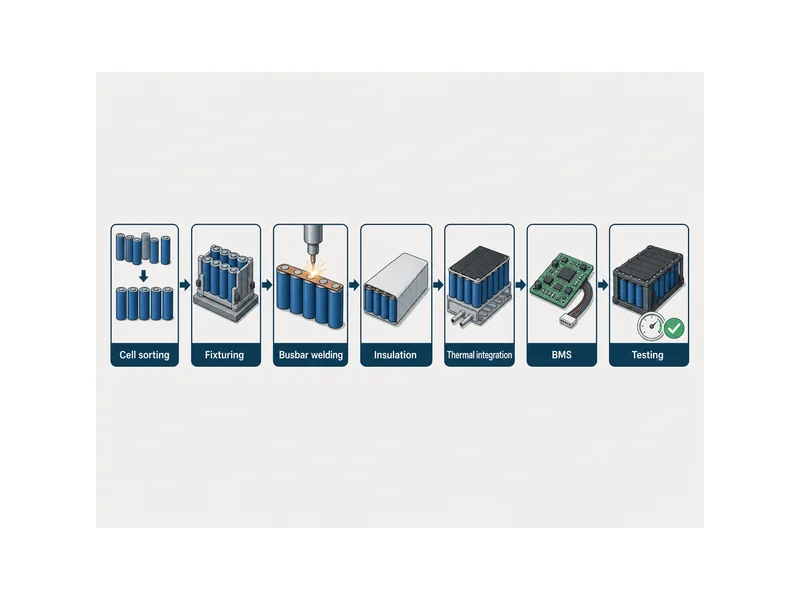
Considere a sequência de montagem como uma cadeia repetível de etapas, cada uma restringindo a seguinte, e não como uma operação isolada. A ordem abaixo reflete como a maioria das linhas de módulos são estruturadas, desde as células recebidas até um módulo validado:
- Seleção e pareamento de células. As células são agrupadas por parâmetros mensuráveis, geralmente tensão de circuito aberto, resistência interna e capacitância, de modo que um módulo seja construído com células que se comportem de maneira semelhante. Células incompatíveis forçam a célula mais fraca a definir o limite utilizável do grupo; portanto, essa etapa protege tanto o desempenho quanto a vida útil.
- Posicionamento e fixação. As células são colocadas em suportes ou encaixes que definem o espaçamento e a orientação, sendo então fixadas de forma a suportar vibrações e expansão térmica durante o uso. Os formatos cilíndrico, prismático e de bolsa requerem suportes e características de compressão diferentes.
- Soldagem de barramento. Os terminais das células são unidos aos barramentos para criar as conexões em série e em paralelo. Soldagem a laser, soldagem ultrassônica e colagem de barramento são os métodos mais comuns; o método mais adequado depende do material do terminal, da espessura e do acesso, e nenhum deles é a solução ideal em todas as situações.
- Isolamento e proteção. Películas isolantes, barreiras e revestimentos são adicionados para evitar curtos-circuitos entre as células e entre as partes energizadas e a estrutura. É também nessa etapa que são colocadas as barreiras que reduzem a propagação de calor entre as células.
- Integração da interface térmica e do sistema de refrigeração. Os materiais da interface térmica, os preenchimentos de folgas e o contato da placa fria são definidos para que o calor tenha um caminho definido para sair das células. Esta etapa é detalhada na próxima seção, pois é nela que o desempenho da refrigeração é determinado.
- Integração do BMS. A placa escrava do sistema de gerenciamento de baterias e os sensores de temperatura e tensão estão instalados para que o módulo possa ser monitorado e balanceado. Os pontos de medição precisam alcançar as células que monitoram, o que é mais fácil de implementar agora do que adaptar posteriormente.
- Testes em nível de módulo. O módulo finalizado é verificado elétrica e mecanicamente antes de ser integrado a uma bateria, conforme descrito na seção de validação abaixo.
Dois fatores tornam essa sequência implacável. As conexões são permanentes, portanto, um defeito de solda ou isolamento detectado posteriormente geralmente significa descartar ou retrabalhar um módulo inteiro em vez de uma única peça. Além disso, cada etapa pressupõe que a anterior tenha mantido a tolerância: uma célula posicionada ligeiramente fora de posição altera a folga da solda, e uma superfície irregular altera a capacidade do material térmico de preencher a lacuna que deveria preencher.
Onde o gerenciamento térmico entra na montagem do módulo
O caminho entre a célula e o líquido refrigerante não é algo que se instala na fase de montagem do módulo — entender isso é o aspecto mais importante a ser compreendido. A interface entre as células e a superfície de resfriamento, o material que preenche essa interface e o isolamento elétrico são todos definidos durante a montagem do módulo. Uma vez que as células são soldadas e fixadas, o caminho térmico fica praticamente definido, e não há uma etapa posterior conveniente para corrigir um contato térmico deficiente.
O requisito fundamental nesta interface é, à primeira vista, contraditório: a conexão entre as células e a placa fria precisa ser isolada eletricamente e conectada termicamente ao mesmo tempo. O contato metal-metal sem revestimento causaria um curto-circuito; uma camada espessa de ar isolaria termicamente. material de interface térmica Isso é resolvido preenchendo a lacuna com um meio flexível e eletricamente não condutor, mas que ainda conduz calor, permitindo que a célula dissipe o calor para a placa sem precisar de um caminho ativo. Acertar nesse ponto é um problema de materiais e encaixe, e não apenas de capacidade de refrigeração.
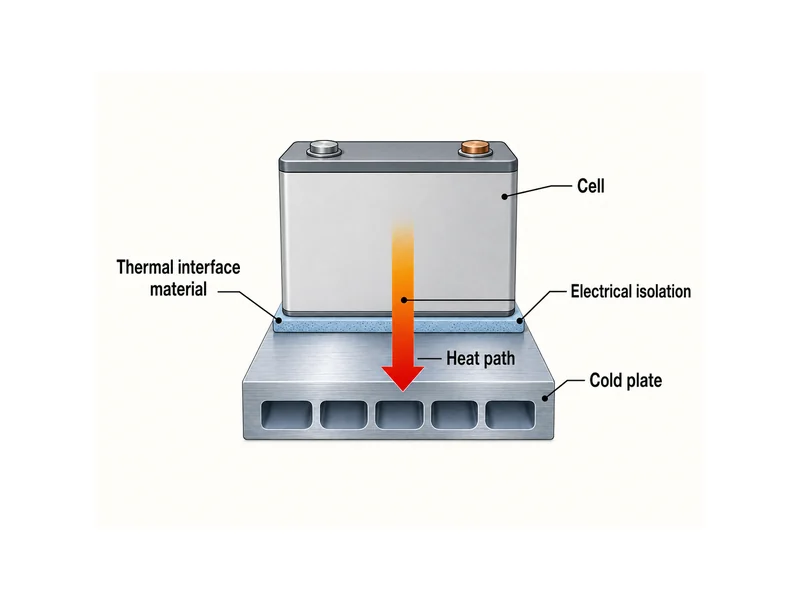
A escolha do material de interface depende de diversas variáveis de montagem, mais do que de qualquer valor de condutividade. O tamanho do espaço e a planicidade da superfície determinam a quantidade de material necessária e a sua capacidade de molhar ambas as faces. A tensão de montagem e a compressão aplicada pelo projeto definem se uma almofada mais rígida ou um preenchimento de espaço conformável é mais adequado. A cura do material e o tempo necessário para isso afetam o tempo de produção e se a ligação também suporta carga estrutural. aplicações de almofadas térmicas Comparar materiais com base em suas próprias condições de folga, planicidade e pressão é mais confiável do que comparar apenas com base na condutividade, porque um material de alta condutividade que não se adapta à superfície real deixa ar onde é mais importante.
A etapa de integração térmica é onde as placas frias Trumonytechs e os materiais de interface térmica atuam no módulo: a placa fornece a superfície resfriada e o material de interface fecha o espaço entre a célula e a placa, permitindo que o calor a atravesse. A escolha do material de interface adequado à placa e à face da célula é uma decisão de montagem, e é mais fácil acertar quando os componentes de resfriamento e o material de interface são selecionados em conjunto, em vez de adquiridos separadamente.
Como o formato da célula altera a abordagem de montagem
Defina o formato da célula antes do projeto da linha, pois isso altera praticamente todas as escolhas de montagem subsequentes e é dispendioso adaptá-las posteriormente. Células cilíndricas, prismáticas e tipo pouch apresentam diferentes layouts de terminais, diferentes superfícies para resfriamento e diferentes necessidades de retenção, e cada uma delas direciona a soldagem, a fixação e o contato térmico para um caminho diferente. Uma análise mais detalhada por geometria é abordada em [referência]. tipos de módulos de bateria de veículos elétricos; o foco aqui são as consequências no nível da montagem.
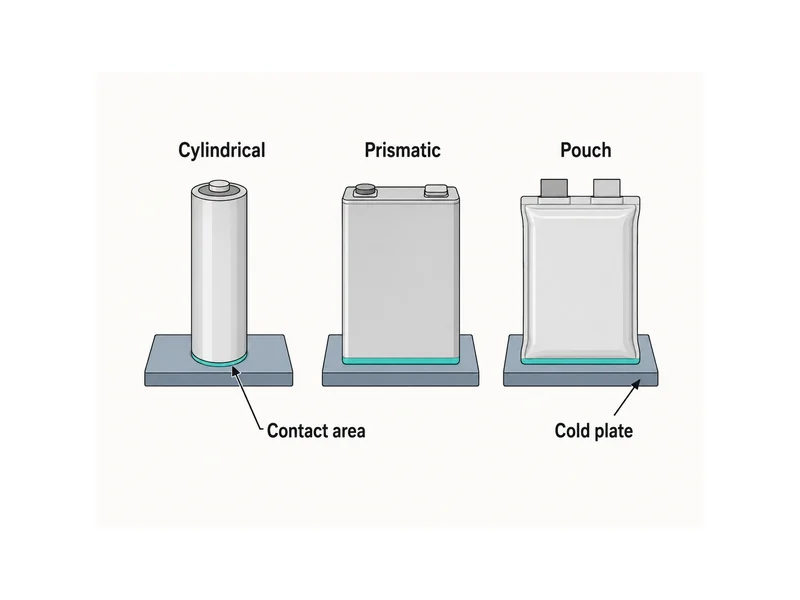
A superfície de resfriamento que um formato oferece é frequentemente o fator decisivo para a integração térmica. Células prismáticas e tipo pouch apresentam faces planas relativamente grandes que podem se apoiar em uma placa fria ou em um material de preenchimento de lacunas com boa área de contato, enquanto células cilíndricas fazem contato ao longo de superfícies curvas ou através de suas bases, o que altera o formato e a posição do material de interface. A pressão de contato também é importante: pressão insuficiente deixa lacunas que retêm ar, pressão excessiva tensiona as células e as interconexões, e a faixa de pressão ideal é definida pela célula e pelo material, já que não existe um valor universal que a abranja. O formato também influencia a retenção, pois células tipo pouch geralmente precisam de compressão para controlar o inchaço, enquanto células prismáticas e cilíndricas com revestimento rígido resistem a ele de maneira diferente.
Validação de um módulo finalizado
Antes de um módulo ser integrado a um pacote de baterias, ele precisa comprovar sua integridade elétrica, mecânica e térmica, pois é muito mais barato detectar defeitos nessa etapa do que após a integração. Os testes nessa fase geralmente abrangem verificações elétricas, como tensão, resistência e isolamento; verificações mecânicas de retenção e durabilidade; e verificações ambientais sob temperatura e vibração. A continuidade da solda e a resistência de isolamento merecem atenção especial, já que ambas são definidas durante a montagem e são difíceis de inspecionar depois que o módulo é fechado.
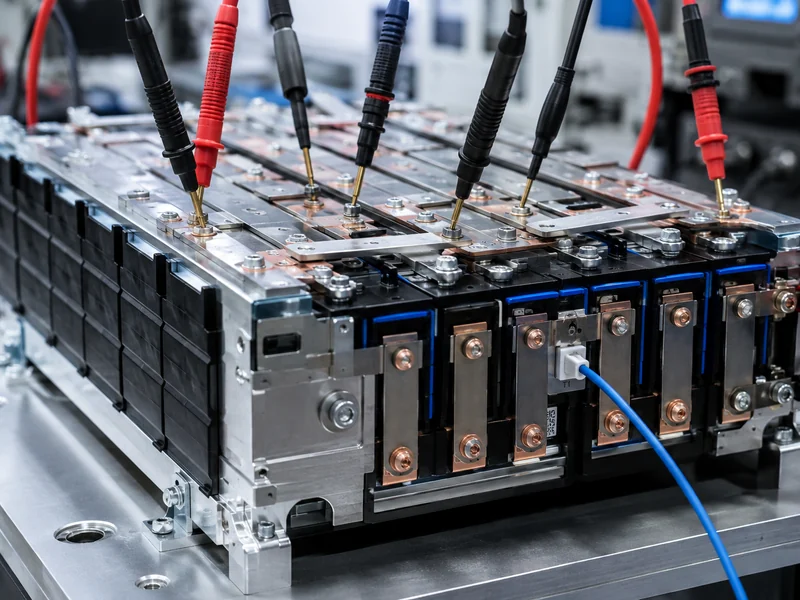
O que muda no nível do módulo, em comparação com a célula ou o pacote, é a estrutura útil para o planejamento dessas verificações, e teste de módulo de bateria Este documento aborda essa mudança em detalhes. Os testes de módulo confirmam que as interconexões, o isolamento e o contato térmico incorporados a essa montagem específica realmente funcionam, algo que os testes de célula anteriores não conseguem demonstrar e os testes de pacote posteriores pressupõem que já estejam corretos. A aprovação no nível do módulo não substitui a validação no nível do pacote; ela elimina as falhas inerentes à montagem que, de outra forma, surgiriam tardiamente, quando todo o pacote estivesse em risco.
Conclusão
O aspecto mais importante da montagem de módulos de bateria é que se trata de uma construção contínua, mecânica, elétrica e térmica, e a camada térmica é definida durante a montagem, não podendo ser adicionada posteriormente. A separação das células protege o conjunto, a soldagem e a fixação garantem a durabilidade, e o material da interface e o contato da placa fria determinam o caminho do calor enquanto o módulo está aberto e passível de ajustes. O ponto mais frequentemente mal interpretado é justamente esse momento: as equipes tratam o resfriamento como um componente adicional no nível do pacote de baterias e, então, descobrem que a interface célula-líquido refrigerante já está congelada dentro de um módulo soldado.
Para que um módulo finalizado resfrie conforme o projeto, a interface entre as células e a superfície de resfriamento precisa ser compatível com a folga, planicidade e compressão reais do conjunto, e não com uma especificação de condutividade isolada. Essa é a variável que vale a pena definir primeiro. O Trumonytechs trabalha a partir desse caminho de calor para fora, adequando as placas frias e os materiais da interface térmica ao módulo, em vez de selecionar qualquer um deles isoladamente. Essa é a maneira prática de manter o contato térmico projetado durante a montagem e em operação.
FAQ
Quais são as etapas envolvidas na montagem de um módulo de bateria?
A montagem de módulos de bateria abrange desde a seleção e o pareamento das células, passando pelo posicionamento e fixação, soldagem das barras coletoras, isolamento, integração da interface térmica e do sistema de refrigeração, e instalação do BMS, até os testes em nível de módulo. Cada etapa influencia a seguinte e, como as conexões são permanentes, os defeitos geralmente exigem a retrabalho do módulo, e não apenas de uma única peça.
Em que ponto da montagem é integrado o gerenciamento térmico?
O gerenciamento térmico é integrado durante a montagem do módulo, no ponto em que o material de interface, o material de preenchimento de folga e o contato da placa fria são estabelecidos entre as células e a superfície de resfriamento. Uma vez que as células são soldadas e fixadas, o caminho térmico fica praticamente definido, portanto a interface térmica é projetada durante a montagem e não pode ser adaptada posteriormente na fase de montagem do pacote.
Por que se utiliza um material de interface térmica em vez do contato direto entre a célula e a placa?
Utiliza-se um material de interface térmica porque as células precisam estar eletricamente isoladas da placa fria, ao mesmo tempo que rejeitam calor para ela, algo que o contato metal-metal sem revestimento não consegue fazer. Ele preenche o espaço com um meio flexível e não condutor que conduz calor, evitando tanto um curto-circuito quanto uma camada isolante de ar. A necessidade de cura depende do material específico e se a ligação também suporta carga.
Qual método de soldagem é usado para conexões de barramento?
A soldagem a laser, a soldagem ultrassônica e a colagem de barramentos são utilizadas para conexões entre células e barramentos, e a adequação depende do material do terminal, da espessura e do acesso, não havendo um método ideal em todas as situações. A escolha é feita considerando a célula e o barramento específicos, e não baseada apenas no formato.
Como é mantido o isolamento elétrico entre as células e a placa de resfriamento?
O isolamento elétrico entre as células e a placa de resfriamento é mantido pelo material de interface e pelo isolamento colocados durante a montagem, que separam as superfícies energizadas da placa, permitindo, ao mesmo tempo, a passagem de calor. Como o isolamento e o contato térmico são definidos na montagem, a resistência de isolamento é verificada durante os testes em nível de módulo antes que o módulo seja inserido em um pacote de células.
Leitura complementar
- Módulo de bateria: Fluxo do processo de fabricação, montagem e teste — Battery Design, uma referência neutra em engenharia de baterias. Suporta a sequência de montagem e teste descrita acima e oferece uma visão mais ampla do fluxo do processo mecânico.
- Processo de fabricação de módulos de bateria — Electrification Academy, uma base de conhecimento do setor. Oferece suporte à análise detalhada das etapas, desde a preparação das células até a conexão elétrica e o BMS, sendo útil para verificar a ordem das etapas.
Artigos relacionados
- Quais são os melhores materiais para selar baterias de veículos eléctricos? — Como os materiais de vedação impedem a entrada de umidade e contaminantes em um módulo montado e protegem seus componentes internos.
- Porque é que a proteção da bateria é importante Veículo elétrico — Por que a proteção de células, módulos e BMS é importante para a vida útil e a segurança das baterias de veículos elétricos.
- O que é o arrefecimento TEC? — Como o resfriamento termoelétrico (Peltier) cria uma diferença de temperatura quando você precisa de um controle preciso e reversível.
- Como escolher a configuração ideal de um sistema de armazenamento de energia em baterias — Como a relação potência-energia, as limitações do local e a frequência de descarga influenciam a configuração de um sistema de armazenamento de energia.
- Pasta Térmica Cerâmica: O Que É, Como Funciona e Quando Usar — Quando a pasta térmica com carga cerâmica se encaixa no preenchimento de espaços da bateria e qual é o seu limite de desempenho.
