
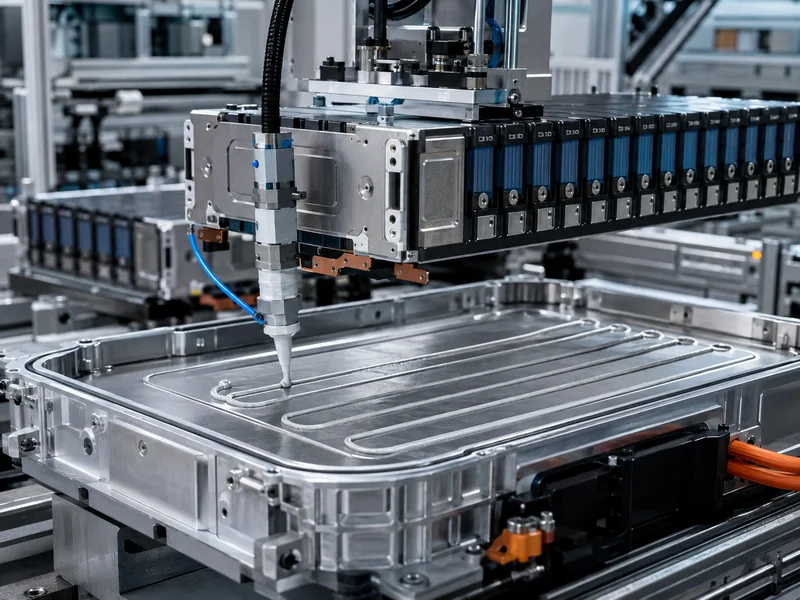
L'assemblage des modules et des packs de batteries est un processus mécanique, et non chimique. Cette approche influence la conception de la ligne de production. Les cellules arrivent déjà assemblées ; la valeur ajoutée d'une ligne de fabrication de modules et de packs réside dans leur regroupement, leur connexion, leur compression, leur intégration dans un circuit de refroidissement et leur vérification. Cet article décrit la séquence des cellules triées jusqu'au pack final. Il s'attarde sur une étape souvent négligée dans les présentations de processus : l'intégration des matériaux d'interface thermique et de la plaque froide, et l'identification des variables d'assemblage déterminant la performance du circuit de refroidissement. L'objectif est de fournir une représentation mentale fonctionnelle du travail au niveau module par rapport au niveau pack, et non de reproduire l'agencement d'une ligne de production d'un fournisseur unique.
Cellule, module et bloc-batterie : que comprend réellement l’assemblage ?
L'assemblage d'un module et d'un pack comprend deux étapes mécaniques distinctes : le regroupement des cellules en modules, puis l'intégration de ces modules en un pack. Les séparer sur papier permet d'éviter la plupart des erreurs de planification. Une cellule est l'unité électrochimique qui stocke l'énergie ; un module regroupe les cellules en une unité fonctionnelle et structurellement contrainte ; un pack intègre un ou plusieurs modules, un boîtier, un système de refroidissement et un système de gestion de batterie (BMS) dans l'unité qui est ensuite livrée au véhicule ou à l'armoire de stockage. L'assemblage des modules et des packs relève de l'assemblage mécanique, tandis que la cellule elle-même est le résultat d'un processus chimique distinct qui n'est pas abordé ici.
La délimitation est importante car la chaleur, la force et les connexions électriques sont gérées différemment à chaque niveau. Au niveau du module, les ingénieurs contrôlent l'agencement des cellules, la compression et l'isolation. Au niveau du pack, ils contrôlent la façon dont les modules sont positionnés contre la structure de refroidissement et dont l'ensemble est scellé et surveillé. Les lecteurs qui souhaitent une définition précise peuvent consulter le différence entre un module de batterie et un bloc-batterie avant de définir leur propre processus. Tout ce qui suit dans cet article part du principe que ces deux étapes sont planifiées comme des opérations liées mais distinctes.
Le format des cellules impose des contraintes avant même la conception de la première station. Les cellules cylindriques, prismatiques et en forme de poche s'empilent, tolèrent la compression et présentent des surfaces d'échange thermique différentes ; par conséquent, une ligne conçue pour un format donné est rarement adaptable à un autre. En pratique, les dispositifs d'empilage, les charges sur les plaques d'extrémité et l'emplacement de l'interface thermique découlent tous de ce format. formats cylindriques, prismatiques et à poche Ce sont les candidats qui sont choisis pour le programme, et non l'inverse.
Le processus d'assemblage du module de batterie, étape par étape
Chaque station sur une ligne de modules ajoute une contrainte dont dépend la station suivante, ce qui rend l'ordre de construction non arbitraire. Les étapes ci-dessous reflètent le flux commun observé sur les lignes de modules, généralisé et non lié à une configuration particulière :
- Inspection et tri à réception : les cellules sont contrôlées en termes de tension et de résistance interne, puis regroupées afin de constituer un module à partir de cellules aux caractéristiques identiques.
- Empilage : les cellules sont disposées selon le schéma série-parallèle prévu, avec des couches d’isolation et de barrière thermique placées entre ou autour des cellules selon les besoins de la conception.
- Compression et plaques d'extrémité : la pile est maintenue entre des plaques d'extrémité et amenée à une force de serrage cible, puis fixée avec des sangles, des tirants ou un cadre afin que les cellules restent sous pression contrôlée tout au long de leur durée de vie.
- Connexion électrique : les bornes des cellules sont reliées par une barre omnibus ou un faisceau de câbles, généralement par soudage laser aux jonctions entre la barre omnibus et les bornes.
- Détection et fermeture : la détection de tension et de température est connectée à la carte de commande du module, puis le module est fermé dans son boîtier.
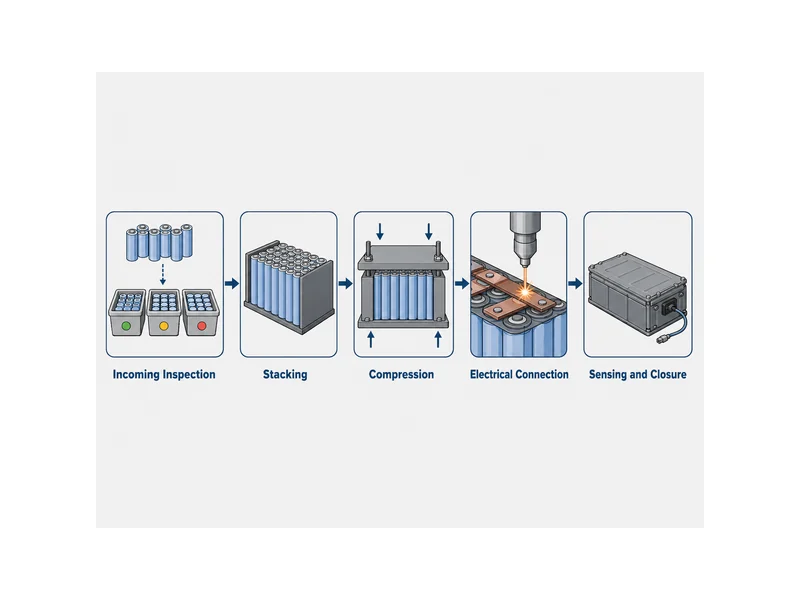
La ligne vérifie la polarité et l'orientation avant toute soudure, car la réparation d'une cellule inversée détectée après assemblage est coûteuse. Sur les lignes automatisées, les systèmes de vision et les outils de détection effectuent ce contrôle. La force de serrage est surveillée en temps réel pendant la compression afin que l'empilement atteigne la pression nominale sans dépassement. Ce sont ces points de contrôle qui distinguent un module conforme aux tolérances d'un module présentant des dérives ; il est donc préférable de les intégrer dès la conception plutôt que de les ajouter a posteriori après l'apparition des premières défaillances. Pour les équipes qui formalisent les vérifications à effectuer une fois les cellules assemblées en module, test du module de batterie couvre ce qui change à ce niveau.
La compression n'est pas une simple formalité ; c'est une variable de conception essentielle qui influe sur la durée de vie des cellules. Les dimensions des cellules varient légèrement lors de la charge, de la décharge et du vieillissement. Le système de plaques d'extrémité et de sangles doit donc compenser ces variations tout en maintenant les surfaces d'interface planes et en contact. Une contrainte insuffisante entraîne un desserrage de l'empilement ; une contrainte excessive entrave la respiration normale des cellules. La charge cible est définie dans la fiche technique des cellules et par la conception mécanique ; elle doit être considérée comme une valeur spécifiée et non déduite d'une construction similaire.
Assemblage du pack : Intégration des modules dans un pack de batteries fini
Les décisions relatives au système sont prises lors de l'assemblage des packs, où les modules finis sont intégrés à la structure, au système de refroidissement et à l'électronique pour former une batterie opérationnelle. Plusieurs modules sont placés et fixés dans le boîtier du pack. Les connexions haute tension entre les modules sont réalisées et serrées au couple prescrit ou soudées. Le système de gestion de batterie (BMS), le système de refroidissement et les composants de sécurité sont ensuite installés et connectés. Le pack est scellé et son étanchéité est vérifiée, car un pack de traction ou de stockage d'énergie doit être protégé de l'humidité et des contaminants pendant des années. Tandis que l'étape des modules gère le comportement des cellules individuellement, l'étape du pack gère le comportement du module au sein du système, notamment la dissipation de la chaleur.
La structure de refroidissement est un élément intégré au pack, et son interface avec les modules est définie à cette étape. Dans la plupart des architectures, les modules reposent sur ou contre une plaque froide, et le liquide circulant à travers cette plaque évacue la chaleur des cellules. L'efficacité de ce système dépend moins de la plaque elle-même que de la qualité du contact entre chaque module et la plaque ; c'est pourquoi l'interface thermique est traitée comme un problème de conception et de processus à part entière. Les équipes dimensionnant ce système en fonction des charges thermiques réelles et des objectifs d'uniformité de température peuvent s'appuyer sur ces données. gestion thermique des batteries et définissent les exigences au niveau de l'emballage.
L'alignement et le séquencement des connexions présentent des risques réels au niveau du pack. Les modules doivent être correctement positionnés afin que les joints haute tension soient alignés et que l'interface thermique assure un contact parfait. Un module mal positionné sur un coin crée un espace que le matériau d'interface doit combler, et un joint réalisé avec un mauvais alignement fragilise la connexion. Le séquencement du placement, de la connexion électrique et de l'application de l'interface, chaque étape étant vérifiée avant l'ajout de la suivante, permet d'éviter ces défauts dans le pack final.
Position des matériaux d'interface thermique et des plaques froides dans la séquence d'assemblage
Si le positionnement de l'interface thermique est négligé, la plaque froide ne sera jamais correctement refroidie. Le matériau est appliqué au point de contact entre les cellules ou modules générateurs de chaleur et la plaque froide, lors d'une étape d'assemblage précise. Il comble les interstices microscopiques et mécaniques entre la base d'un module ou d'une cellule et la surface de refroidissement, permettant ainsi à la chaleur de se propager par conduction au lieu d'être bloquée par de l'air emprisonné. Concrètement, le matériau est appliqué sur la plaque ou le module, les pièces sont assemblées, puis l'ensemble est comprimé afin que le matériau imprègne les deux surfaces et atteigne l'épaisseur prévue. Ce point constitue le lien physique entre la cellule et le fluide de refroidissement, et les variables d'assemblage environnantes déterminent l'efficacité de la plaque froide.
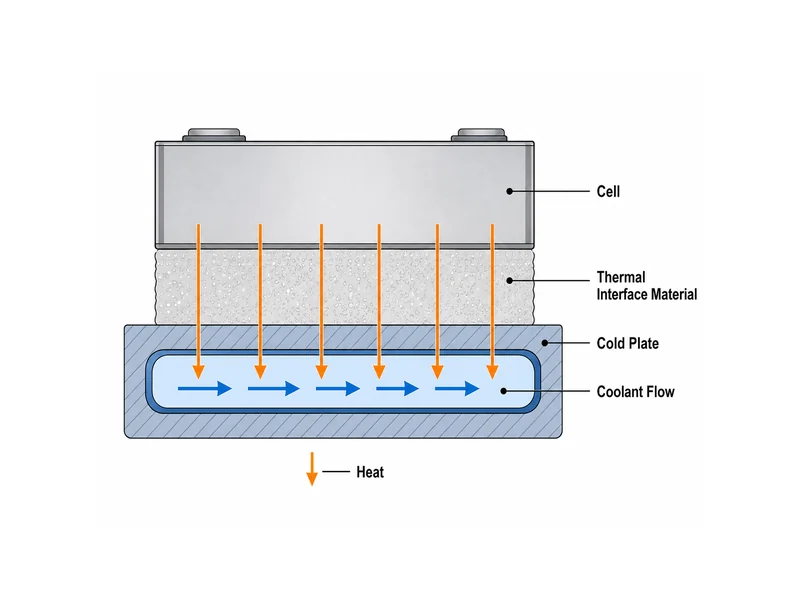
Le choix du matériau dépend de l'espace, des contraintes d'assemblage et de la nécessité pour le joint de supporter une charge ou de se désassembler pour la maintenance. Un mastic conformable convient à un espace variable ou important et à un joint destiné à être réparable ; un adhésif thermoconducteur convient à un joint collé qui contribue également à la structure, comme le collage cellule-plaque ou cellule-pack. Les variables de sélection importantes sont l'espace et la planéité, les contraintes que l'assemblage exerce sur le matériau en compression et au cours de sa durée de vie, ainsi que le comportement du matériau lors du durcissement. Un matériau choisi sans connaître ces données risque d'être soit trop rigide pour combler l'espace réel, soit trop souple pour assurer le contact prévu. Les ingénieurs qui évaluent ces compromis en fonction des formats de cellules et des types de joints peuvent commencer par… Matériaux d'interface thermique pour batteries et faire correspondre l'ensemble de propriétés à la jonction, et non à une valeur de conductivité générique.
La méthode d'application doit figurer dans le plan de processus, et non pas seulement dans les spécifications des matériaux. Les produits de remplissage et les adhésifs sont généralement appliqués par un robot selon un parcours défini, de sorte que le volume et la couverture soient constants d'une unité à l'autre. Une interface sous-remplie à un endroit ou sur-remplie à un autre modifie à la fois le contact thermique et la force nécessaire à la fermeture de l'assemblage. L'interface, la compression qui détermine son épaisseur et l'alignement qui détermine l'espace qu'elle doit combler forment un seul et même problème ; leur résolution conjointe est essentielle à l'efficacité de la plaque froide. C'est à ce stade qu'un ensemble adapté de composants de refroidissement et de matériaux d'interface, conçu en fonction des spécifications, prend toute son importance. modules de batterie et la géométrie du pack, trouve sa place dans la construction au lieu d'être sélectionnée isolément.
Points de contrôle de connexion, de liaison et de test tout au long de l'assemblage
Chaque choix de connexion et de liaison implique un compromis entre les propriétés. Identifier la variable sous-jacente à chaque option permet d'éviter les décisions automatiques. Les barres omnibus conviennent aux modules rigides à courant élevé et sont compatibles avec le soudage laser ; les faisceaux de câbles sont adaptés à la détection de courants plus faibles et aux configurations nécessitant de la flexibilité. Côté mécanique, le collage peut remplacer ou réduire les fixations mécaniques, alléger le poids et supprimer la quincaillerie, mais il introduit un temps de séchage et des étapes de préparation de surface. La fixation mécanique garantit la réparabilité des joints, au prix de pièces et d'une masse accrue. Le courant, la facilité de maintenance et le démontage en fin de vie sont les principaux critères de ce choix, qui doit être effectué dès la conception, et non en production.
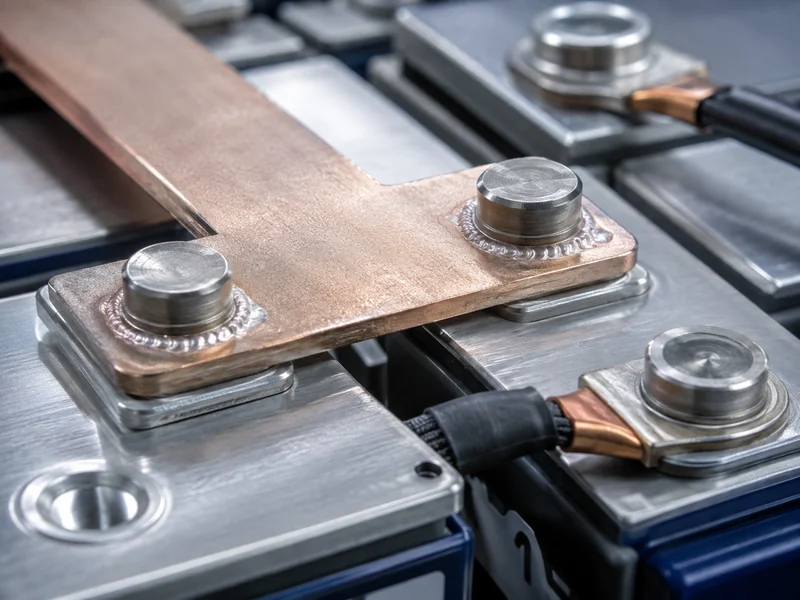
Les tests sont effectués à toutes les étapes du processus, et non seulement à la fin, car il est plus économique de détecter un défaut au niveau du poste qui l'a généré. Le tri des cellules par résistance et tension d'entrée permet de vérifier leur intégration dans un module ; les contrôles de polarité et d'aspect confirment l'orientation avant le soudage ; l'inspection post-soudage vérifie la qualité des joints avant la fermeture du module ; et le module fini est soumis à un contrôle d'étanchéité et à une vérification fonctionnelle avant son expédition. La traçabilité, grâce à un système d'exécution de la production, associe chaque mesure à une unité spécifique, ce qui permet de remonter à la station et au paramètre à l'origine de toute question posée ultérieurement sur le terrain. Ignorer l'un de ces points de contrôle ne supprime pas le défaut ; cela ne fait que reporter sa détection à une étape ultérieure, plus coûteuse.
Comment les conceptions Cell-to-Pack modifient la séquence d'assemblage
L'intégration directe des cellules dans le pack élimine l'étape du module. Ce changement déplace l'interface et la compression, sans les supprimer. Dans une fabrication traditionnelle par modules puis par pack, les cellules sont contraintes et refroidies au niveau du module, puis les modules sont connectés à la structure de refroidissement du pack, ce qui implique que le flux thermique traverse deux interfaces. Avec l'intégration directe des cellules dans le pack, les cellules sont directement intégrées à la structure du pack, ce qui permet de réduire l'épaisseur des interfaces et de placer une seule couche entre les cellules et la plaque froide. La réduction du nombre de composants et l'utilisation d'une seule interface améliorent l'intégration et le transfert thermique, mais la compression, l'alignement et le contrôle de l'interface, auparavant assurés par un module, doivent désormais être gérés au niveau du pack.
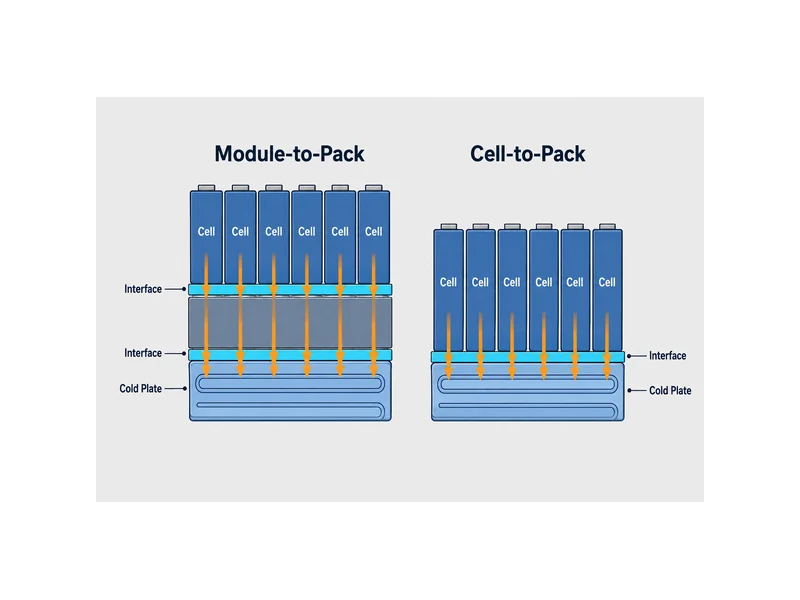
Concrètement, la rigueur d'assemblage se déplace ; elle ne disparaît pas. Les mêmes variables qui régissaient un module (cellules appariées, serrage contrôlé, interface plane et parfaitement lubrifiée, connexions vérifiées) déterminent toujours les performances, mais elles sont désormais appliquées lors de l'intégration des composants, où les pièces sont plus grandes et plus difficiles à retravailler. Les équipes évaluant l'intégration cellule-compartiment doivent planifier l'application de l'interface et le contrôle de la compression dès le début de la ligne de conditionnement, car le niveau qui prenait en charge ces opérations n'est plus disponible.
Conclusion
L'assemblage des modules et des packs de batteries se divise en deux étapes mécaniques liées, dont l'une, l'interface thermique, revêt une importance capitale. L'assemblage des modules repose sur le tri des cellules, leur compression contrôlée et la vérification des connexions ; l'assemblage des packs, quant à lui, dépend de l'alignement, de l'étanchéité et de la qualité du contact entre les modules et le système de refroidissement. Le point crucial de cette séquence, qui détermine discrètement le maintien de la température d'un pack, est le contact entre les cellules ou les modules et la plaque froide. Ce contact est régi par l'espacement, la planéité, les contraintes d'assemblage et le matériau choisi pour l'interface. En adaptant le matériau d'interface et la plaque froide au format des cellules et à la géométrie du pack, et en vérifiant l'espacement et la qualité du contact, on obtient des bases solides pour la conception du refroidissement. Lorsque les composants de refroidissement et les matériaux d'interface sont adaptés à la configuration spécifique plutôt que sélectionnés indépendamment, la chaîne d'assemblage consacre beaucoup moins de temps à la résolution de problèmes thermiques initialement identifiés en amont.
FAQ
Où se place le matériau d'interface thermique entre le module et la plaque froide lors de l'assemblage du pack ?
Le matériau d'interface est appliqué au point de contact physique entre la base du module (ou les cellules) et la plaque froide, lors d'une étape d'assemblage précise. Ce matériau est déposé sur la plaque ou le module, les pièces sont assemblées, puis la jonction est comprimée afin que le matériau remplisse l'espace et imprègne les deux surfaces jusqu'à l'épaisseur requise. Ce contact humide permet à la chaleur de se propager dans la plaque au lieu de stagner au niveau d'un entrefer.
Ai-je besoin d'un produit de remplissage ou d'un adhésif thermoconducteur pour le collage cellule-plaque ?
Choisissez le produit en fonction de la fonction porteuse du joint et de sa fonctionnalité. Un mastic de remplissage convient à un joint fonctionnel et à un écart variable ou important, lorsqu'une conduction sans collage est requise ; un adhésif thermoconducteur convient à un joint contribuant également à la résistance structurelle, comme le collage cellule-plaque ou cellule-pack. La décision doit se fonder sur l'écart, les contraintes d'assemblage, ainsi que les exigences de polymérisation et de fonctionnalité, et non uniquement sur la conductivité.
Quelle est la différence entre les étapes d'assemblage d'un module et celles d'un pack ?
L'assemblage des modules consiste à regrouper les cellules en une unité compressée, connectée et prête à l'emploi ; l'assemblage du pack intègre ces modules à l'enceinte, au système de refroidissement et au BMS pour former un pack fini. L'assemblage des modules comprend la disposition, la compression et l'isolation des cellules, tandis que l'assemblage du pack comprend l'alignement des modules, la connexion haute tension, les contacts de refroidissement, l'étanchéité et les tests au niveau du système.
À quelle étape d'assemblage la plaque froide est-elle intégrée au bloc-batterie ?
La plaque froide est intégrée lors de l'assemblage des modules, au moment de leur placement et de leur fixation dans le boîtier. Son interface avec les modules est définie à ce stade par le matériau d'interface thermique et la compression qui établit le contact ; l'intégration de la plaque et l'application de l'interface sont donc planifiées simultanément, et non comme des opérations distinctes.
Comment le procédé Cell-to-Pack modifie-t-il l'endroit où la membrane TIM est appliquée ?
Le procédé « cell-to-pack » supprime l'étape du module, ce qui permet de réduire l'interface à une seule couche appliquée directement entre les cellules et la plaque froide sur la ligne de conditionnement. L'interface doit toujours être appliquée, comprimée et vérifiée ; ce contrôle est simplement déplacé de l'étape du module à l'intégration du conditionnement, où les pièces sont plus grandes et plus difficiles à retoucher.
Pour en savoir plus
- Processus d'assemblage des modules et des packs de batteries (RWTH Aachen PEM) — Référence de la chaire de recherche universitaire sur la séquence d'assemblage des modules et des paquets ; soutient la frontière de processus module-par rapport au paquet utilisée tout au long de cet article.
- IDTechEx — Réduction et élimination des matériaux d'interface thermique dans les batteries de véhicules électriques — Article de recherche-analyse sur les conceptions cellule-pack et la réduction du TIM ; appuie la section sur la façon dont la conception cellule-pack change là où l’interface est appliquée.
Articles connexes
- Matériaux à changement de phase pour le stockage de l'énergie thermique — pour les lecteurs qui comparent la méthode de la plaque froide liquide aux approches à changement de phase pour le stockage et le transfert de chaleur des batteries.
- Qu'est-ce que l'enrobage en électronique ? — explique les composés d'encapsulation qui protègent un emballage assemblé des chocs, des vibrations et de l'humidité, juste après l'étape de scellage lors de l'assemblage de l'emballage.
- Quel est l'objectif de la plaque de refroidissement ? — détaille comment une plaque froide absorbe la chaleur des modules montés, le composant que l'interface thermique doit alimenter lors de l'intégration du pack.
- Batteries pour véhicules électriques vs batteries de stockage d'énergie : principales différences et gestion thermique — compare les différences de conception et de stratégie de refroidissement des batteries EV et ESS, ce qui est utile lorsque la même chaîne de montage sert aux deux.
- Qu’est-ce qu’une pile énergétique ? Définition, conception et gestion thermique des batteries — définit les cellules de type énergétique et ce que leur structure implique pour la sélection des matériaux d'interface dans un programme de conditionnement.
