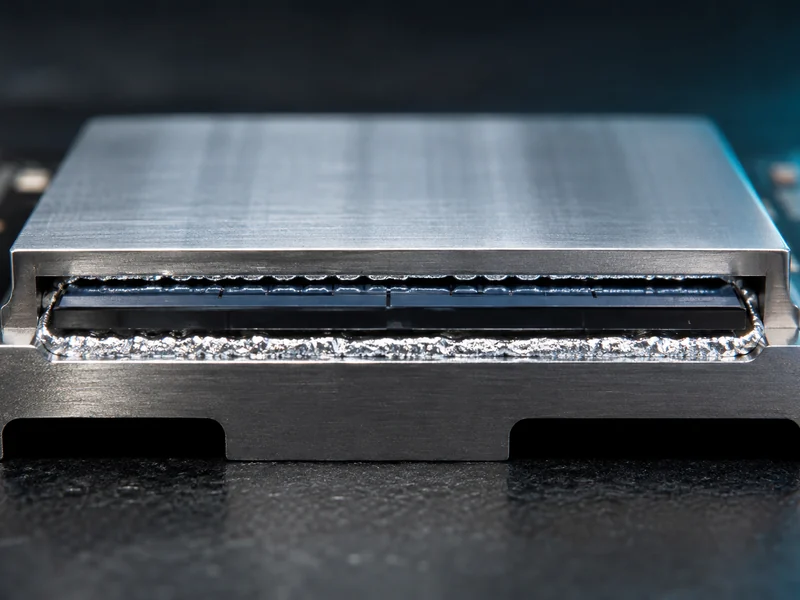
Het thermische geleidende materiaal van soldeer geleidt warmte over een verbinding door een solide metallurgische binding te vormen in plaats van een flexibele polymeerlaag. Die metaalbinding is de reden waarom het een lagere thermische weerstand kan bereiken dan een pasta of pad wanneer de verbinding dun en volledig bevochtigd is, en ook waarom het beperkt blijft tot een smal scala aan interfaces. Het wordt voornamelijk gebruikt op chipniveau in krachtige halfgeleiderpakketten, waar een dunne, vlakke, soldeerbare opening zich bevindt tussen het silicium en een warmteverspreider. De belangrijkste beperking treedt op zodra de interface groter, minder vlak of mechanisch actief wordt, omdat een stijve metaallaag de bewegingen die grotere assemblages met zich meebrengen niet verdraagt.
Dit artikel behandelt soldeer-TIM als een verbindingsmateriaal op chipniveau en vergelijkt het met de zachtere, flexibele interface-materialen die hoger in het warmtepad worden gebruikt. Het behandelt niet de metallurgie van soldeerpasta voor elektrische interconnecties, reflow-profieltechniek of de elektrische verbindingen in een behuizing; dat zijn aparte problemen die het woord 'soldeer' gemeen hebben.
Welk soldeer- en thermische interface-materiaal is dit?
Soldeer-thermische interface-materialen zijn smeltbare metaallagen die tussen twee contactoppervlakken worden gesmolten om ze te verbinden tot één warmtegeleidingspad met lage weerstand. Het wordt vaak afgekort tot sTIM of STIM, en er wordt doorgaans een soldeerlegering op tinbasis of een andere legering met een laag smeltpunt gebruikt die smelt, beide oppervlakken bevochtigt en afkoelt tot een intermetallische verbinding. Die smeltstap onderscheidt het van alle polymere TIM's: in plaats van een zacht materiaal op zijn plaats te persen, vormt het proces een continue metalen verbinding.
De standaardpositie voor dit materiaal is tussen een processorchip en de geïntegreerde warmteverspreider (IHS). Intel beschrijft deze laag als het soldeer-thermische interface-materiaal dat zich tussen de chip en de IHS bevindt om de geleidbaarheid over die verbinding te verhogen. Hetzelfde principe geldt voor krachtige BGA-pakketten (ball grid array) en vermogenselektronicachips, waar de interface klein, vlak en soldeerbaar is.
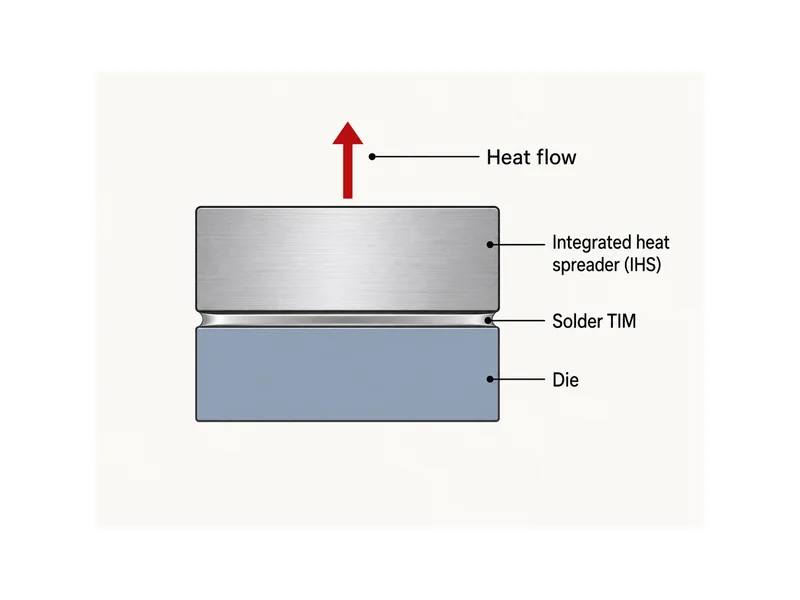
Soldeer-TIM behoort tot de bredere categorie van metaalinterfacematerialen, waaronder ook zachtmetaalfolies, vloeibare metalen en gesinterd zilver vallen. Wat deze materialen gemeen hebben, is een metalen geleidingspad; de warmte wordt door metaal geleid, niet door een gevuld polymeer. Dat pad is zowel de bron van de prestaties als de bron van de beperkingen, en de afweging tussen beide vormt het onderwerp van dit artikel.
Waarom soldeer-TIM een lagere thermische weerstand bereikt
Soldeer-TIM bereikt een lagere thermische weerstand om twee redenen: massief metaal geleidt warmte veel beter dan een gevuld polymeer, en een gesmolten verbinding verlaagt de contactweerstand die een dunne polymeerlaag domineert. Indium Corporation rapporteert een bulk thermische geleidbaarheid van ongeveer 86 W/m·K voor hun metalen TIM. Polymere thermische pasta's hebben over het algemeen een waarde tussen de 2 en 10 W/m·K, en gespecialiseerde formules bereiken waarden in de tienerjaren. Lucht, de ruimte die de TIM opvult, heeft een waarde van ongeveer 0,026 W/m·K, dus elke TIM is een verbetering; de vraag is hoe groot die verbetering is. Een gevuld polymeer geleidt warmte door geleidende deeltjes die in een hars zweven, en de hars en het contact tussen de deeltjes beperken de maximale bulkwaarde. Een gesmolten metaallaag heeft geen hars in het pad, dus de geleiding verloopt door continu metaal. Dat is het verschil tussen de metaalklasse en de polymeerklasse, nog voordat de contactweerstand wordt meegerekend.
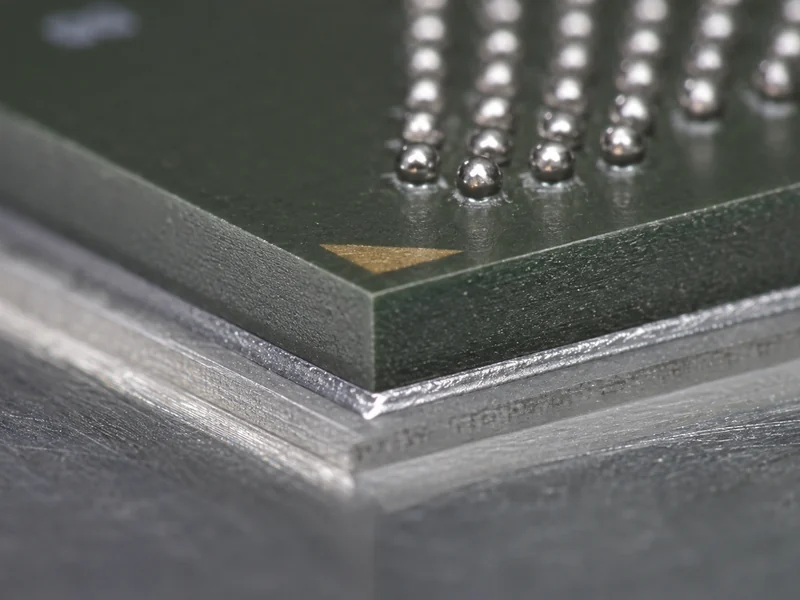
Het contact zelf is het tweede voordeel. Een gesmolten metaalverbinding bevochtigt beide contactvlakken en vormt intermetaalcontact, waardoor de grensvlakweerstand die dominant is bij een dunne polymeerverbinding veel lager is. Bij een dunne, goed bevochtigde en gecontroleerde verbinding kan die contactweerstand zelfs lager zijn dan die van een polymeerverbinding. Daarom gebruiken ingenieurs soldeer als referentiepunt voor de laagste grensvlakweerstand. De exacte waarde hangt af van de legering, de verbinding, de bevochtigingskwaliteit en de testomstandigheden, en wordt daarom geïnterpreteerd als een lage grensvlakweerstand, niet als een vast getal dat voor elke soldeerverbinding geldt.
Een metalen verbinding elimineert ook twee faalmechanismen die van invloed zijn op vetten en sommige pasta's. Pomp-uitstroom treedt op wanneer een vloeibaar TIM-materiaal langzaam uit de interface wordt geperst tijdens thermische cycli; uitbranden treedt op wanneer vluchtige stoffen verdampen en holtes achterlaten. Beide mechanismen zijn afhankelijk van het feit dat het materiaal vloeibaar of halfvloeibaar blijft. Een gestolde metalen verbinding migreert niet op die manier, waardoor deze niet onderhevig is aan pomp-uitstroom of uitbranden in de interface zoals een vet of een zachte pasta dat wel kan zijn.
De betrouwbaarheid en proceskosten die aan die prestaties ten grondslag liggen
Een hogere geleidbaarheid maakt soldeer-TIM niet automatisch de standaardkeuze, omdat dezelfde stijve verbinding die de weerstand verlaagt ook spanning concentreert. Een soldeerlaag is stijf en heeft een lage flexibiliteit. Wanneer de chip en de spreader met verschillende snelheden uitzetten, belast het verschil in thermische uitzettingscoëfficiënt (CTE) de verbinding direct, zonder dat er een zachte laag is om die belasting op te vangen. Bij herhaalde thermische cycli veroorzaakt die spanning vermoeidheid en scheurvorming in de TIM-laag. Die vermoeidheid is de betrouwbaarheidslimiet waar soldeer-TIM-legeringen op gebaseerd zijn.
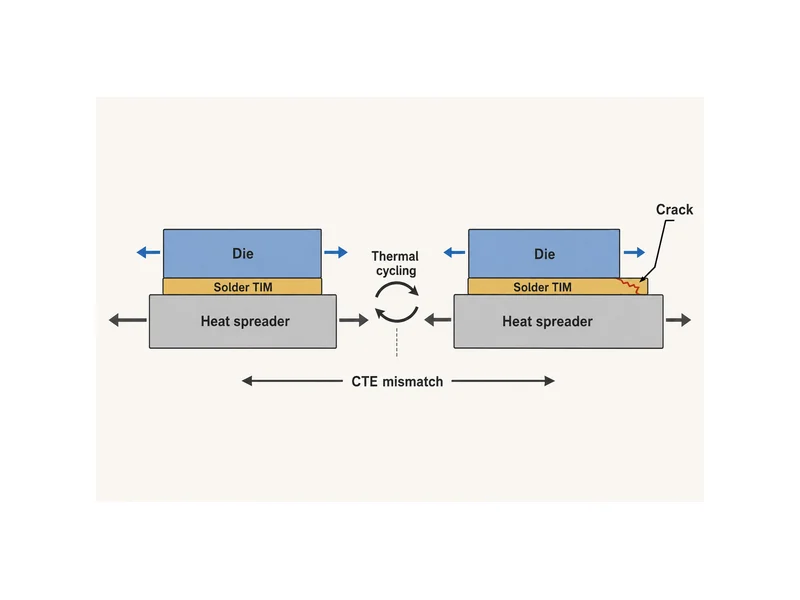
De dikte van de lijmlaag bevindt zich in het midden van die afweging. Een dikkere metalen lijmlaag verhoogt de thermische weerstand en werkt de lage weerstand tegen die de verbinding juist moet bieden. Daarom wordt de laag zo dun mogelijk gehouden, afhankelijk van de interface. Omdat diezelfde stijve laag ook de thermische uitzettingscoëfficiënt (CTE) moet opvangen, is de dikte van de lijmlaag een van de variabelen die in het ontwerp van een verbinding in balans moeten worden gehouden, en niet alleen geminimaliseerd. Een verandering die om de ene reden wordt doorgevoerd, wordt afgewogen tegen het effect ervan op de andere.
Vlakheid is om dezelfde reden belangrijk. Een metalen verbinding kan zich nauwelijks aanpassen aan een krom of oneffen oppervlak, waardoor vlakheid en oppervlaktevoorbereiding hier belangrijker zijn dan bij een zacht kussen, dat een deel van die variatie zelf kan opvangen. Bij een matrijs-spreidverbinding zijn de contactvlakken klein en kunnen ze vlak gehouden worden; naarmate het contactvlak groter wordt, wordt het moeilijker om die vlakheid te behouden en heeft de metaalverbinding minder tolerantie voor wat overblijft.
Het proces verkleint de marge nog verder. Soldeer moet de oppervlakken die het verbindt bevochtigen, wat meestal betekent dat beide zijden een compatibele, soldeerbare metaallaag moeten hebben; een kaal, plastic, geverfd of geanodiseerd oppervlak zal niet bevochtigen. De interface moet ook een reflow-stap doorstaan, dus alles in de buurt dat die temperatuurstijging niet kan verdragen, moet in de assemblage worden meegenomen. Dit zijn geen redenen om soldeer-TIM te vermijden; het zijn de voorwaarden die bepalen of een interface het überhaupt kan accepteren.
Het interfacemateriaal afstemmen op de spleet, spanning en het oppervlak.
De materiaalklasse moet de interface volgen, niet andersom. De praktische beslissing begint daarom met de grootte van de opening, de spanning tijdens de assemblage, het oppervlak en of een reflow-stap überhaupt mogelijk is. Soldeer-TIM is geschikt wanneer de opening dun en vlak is, de contactvlakken soldeerbaar zijn en de assemblage een reflow-proces kan doorlopen. In die situatie is de prioriteit de laagst mogelijke interfaceweerstand die een dunne, goed bevochtigde metalen verbinding kan leveren in een klein gebied met een hoge flux, zoals een verbinding tussen een chip en een spreader. Wijk je af van een van deze voorwaarden, dan verzwakt de argumentatie voor een metalen verbinding snel. Het op deze manier afstemmen van materiaal op de interface is de kern van... materiaalkeuze voor de thermische interface zodra het warmtepad de chip verlaat.
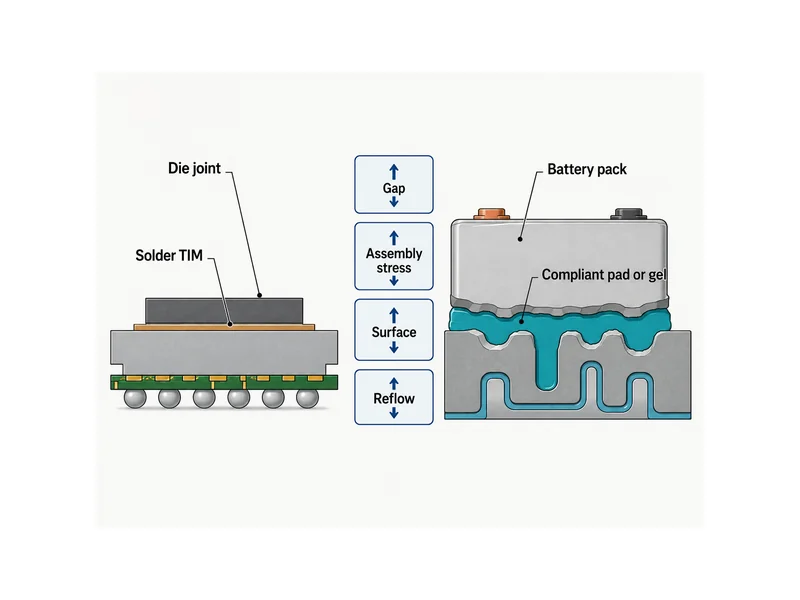
Op module- en pakketniveau is de interface groter en minder uniform. De openingen zijn groter en variëren over de hele assemblage, en de oppervlakken zijn geverfd, geanodiseerd of van kunststof, geen van deze materialen is soldeerbaar. De cellen bewegen tijdens het opladen en verouderen, en de assemblage wordt gebouwd door middel van doseren of handmatige plaatsing, niet door een reflow-stap. Deze omstandigheden zijn gunstig voor flexibele materialen: zachte materialen. thermische pads en doseerbare gels die zich aanpassen aan oneffen oppervlakken onder lage montagespanning, plus structurele lijmen waarbij het oppervlak ook een belasting moet dragen. Een stijve soldeerverbinding in die omgeving zou juist de beweging en tolerantie tegenwerken die de assemblage moet kunnen opvangen.
De interface van het batterijpakket verschilt hier van de soldeerlaag op chipniveau. Op pakketschaal is het ontwerpprobleem niet het nastreven van de geleidbaarheid op chipniveau, maar het aanpassen aan reële, ongelijkmatige openingen en het absorberen van celbewegingen. Dat wijst op flexibele en dragende materialen: thermische pads en gels voor het warmtepad tussen cel en koelplaat met lage belasting, en een structurele lijm waar de verbinding zowel thermisch als dragend moet zijn. Dit zijn de interfaceklassen waarmee Trumonytechs op pakketniveau werkt, en geen daarvan is een metalen soldeer-TIM — de keuze is gebaseerd op de interfaceomstandigheden, niet op een rangschikking van de geleidbaarheid.
Conclusie
De beste manier om soldeer-TIM te plaatsen, is door eerst het interface-regime te definiëren voordat je voor de optie met de hoogste geleidbaarheid kiest. Soldeer-TIM is de juiste oplossing voor een dunne, vlakke, soldeerbare, reflow-geschikte verbinding in een chipbehuizing met een hoge flux, waar de metaalbinding en lage interfaciale weerstand de CTE en procesbeperkingen compenseren. Het is echter de verkeerde oplossing voor grotere, ongelijkmatige, mechanisch actieve interfaces op module- en pakketniveau, waar flexibiliteit, vormbaarheid en draagkracht van de verbinding de betrouwbaarheid bepalen. Analyseer eerst de spleet, de assemblagespanning, het oppervlak en het proces; de geleidbaarheid wordt pas doorslaggevend als aan die voorwaarden is voldaan en een metalen verbinding daadwerkelijk kan worden gebruikt en bestand is tegen slijtage.
FAQ
Is soldeer-TIM beter dan thermische pasta voor een chip met hoog vermogen?
Voor een dunne, vlakke, soldeerbare chipverbinding die door reflow gaat, bereikt soldeer-TIM een lagere thermische weerstand dan pasta en voorkomt het uitpompen. Op die interface presteert het beter dan pasta wat betreft geleidbaarheid en contactweerstand. Of het de betere keuze is, hangt nog steeds af van de vraag of de interface een reflow-metaalverbinding kan accepteren. Op een interface die oneffen, niet-soldeerbaar of mechanisch actief is, is pasta of een flexibele TIM de betrouwbaardere keuze, ondanks de lagere geleidbaarheid.
Heeft soldeer-TIM een soldeerbaar oppervlak nodig?
Soldeer-TIM vereist over het algemeen dat beide contactvlakken soldeerbaar zijn, omdat het materiaal metallurgisch moet hechten om een verbinding met lage weerstand te vormen. Onbewerkt plastic, geverfde of geanodiseerde oppervlakken kunnen meestal niet worden gesoldeerd, dus hebben ze eerst een compatibele metallisatielaag nodig, of een andere TIM-klasse. Deze oppervlakte-eis is een van de belangrijkste redenen waarom soldeer-TIM beperkt blijft tot chip- en pakketniveau en niet wordt toegepast in grotere assemblages.
Waarom barst een soldeer-TIM bij thermische cycli?
Een soldeer-TIM (thermisch geleidend materiaal) scheurt onder thermische cycli omdat het stijf is en het verschil in thermische uitzettingscoëfficiënt (CTE) tussen de te verbinden onderdelen niet kan absorberen. Doordat de twee oppervlakken met verschillende snelheden uitzetten en krimpen, concentreert de spanning zich in de stijve metaallaag. Herhaalde cycli leiden tot vermoeidheid en scheurvorming. Het beheersen hiervan is een probleem bij het ontwerpen van de verbinding – de legering, de verbindingslijn en de mate waarin de CTE van de te verbinden onderdelen op elkaar is afgestemd, spelen allemaal een rol – en elke aanpassing die de spanning vermindert, wordt afgewogen tegen de thermische weerstand die deze kan verhogen.
Kan soldeer-TIM worden gebruikt in een accupakket voor elektrische voertuigen?
Soldeer-TIM is niet geschikt voor de typische cel-naar-koelplaat-interface van een EV-accupakket. Die openingen zijn meestal groot en ongelijk, de oppervlakken zijn doorgaans niet soldeerbaar en de cellen bewegen tijdens het laden en ontladen. Daardoor ontbreken de dunne, vlakke, soldeerbare en reflow-geschikte omstandigheden die soldeer-TIM nodig heeft op die interface. In plaats daarvan gebruiken accupakketten flexibele thermische pads en gels voor de warmtegeleiding, en een structurele lijm waar de verbinding ook een belasting moet dragen.
Verder lezen
- Thermische interface materialen voor krachtige BGA's — een technisch artikel uit de industrie over BGA-interfaces met hoge flux, waarbij metaal en faseveranderende TIM's worden afgewogen tegen smeervet, ter ondersteuning van het punt in dit artikel over waar de interfaces met de laagste weerstand ertoe doen.
- Handleiding voor de selectie van materialen voor thermische interfaces — onafhankelijke technische handleiding die TIM-klassen vergelijkt op basis van geleidbaarheid, hechtingsniveau en mechanische afweging, nuttige achtergrondinformatie voor de bovenstaande selectielogica op basis van spleet en spanning.
Gerelateerde artikelen
- Waarvoor wordt thermische gel gebruikt? — Dit artikel beschrijft waar een flexibele thermische gel thuishoort in een warmtegeleidingspad en hoe deze openingen opvult die met stijve pads en pasta's niet mogelijk zijn.
- Waaruit bestaat thermische pasta? — Dit legt de samenstelling van thermische pasta (vulstof in drager) uit, een nuttig contrast met de soldeerverbinding die hier wordt besproken.
- Potting Compounds-Complete materiaalkeuzegids — Legt uit hoe inkapselingsmaterialen elektronica beschermen en koelen, een andere taak voor het interface-materiaal dan een soldeerverbinding op chipniveau.
- Nieuwe ontwikkelingen in thermische interfacematerialen verbeteren de koelefficiëntie van elektronica — Dit artikel geeft een overzicht van nieuwere materialen voor thermische interfaces en hoe deze contactopeningen dichten om lucht uit het warmtepad te weren.
- Faseveranderings thermische pad — Laat zien hoe een faseveranderingspad zachter wordt over een overgangsband onder klemdruk, een flexibel alternatief voor een stijve soldeerverbinding.