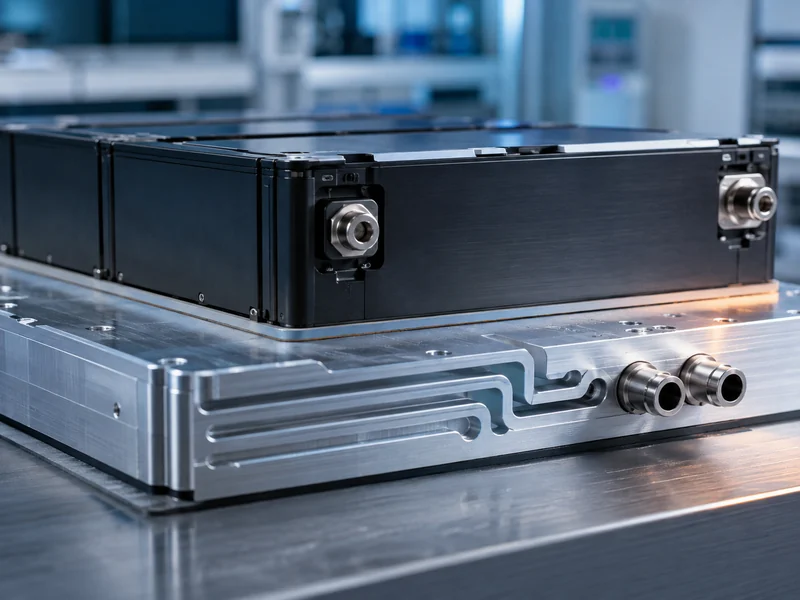
A hővezető felület anyagvastagsága határozza meg, hogy mennyi hő halad át a cella vagy modul és a hideglemez közötti csatlakozáson. Egy akkumulátorcsomag esetében ez egy tervezési változó, nem pedig egy megmaradt összeszerelési méret. A vékonyabb felület csökkenti a hőellenállást. De a valódi rés, a töltőanyag-részecskék, a kompressziós ablak és a cellák élettartamuk során történő mozgása mind meghatároz egy gyakorlati alsó határt arra vonatkozóan, hogy milyen vékonyra lehet építeni. Ennek a számnak a helyes meghatározása központi szerepet játszik a specifikációban. nagy teljesítményű hővezető interfészek a cella és a hűtőfolyadék közötti hőút mentén. Ott egy milliméter töredéke megváltoztatja mind a cellák működési hőmérsékletét, mind az egység által elviselt terhelést.
A vastagság megválasztása egyben a TIM-osztály kiválasztását is jelenti: a rés dönti el, hogy melyik osztály megvalósítható, az osztály pedig meghatározza a vastagságtartományt, amelyben dolgozhatunk. Ez a cikk a vastagságot a hőátadással összefüggésbe hozó fizikát tárgyalja, azt, hogy miért nem automatikusan jobb a vékonyabb, hogyan kell a vastagságot az összeszerelési réshez igazítani, és hogyan korlátozza a tömörödés és a cellák duzzanata a választást. Nem foglalkozik a TIM kémiai összetételével vagy a csomagolóanyagok szerkezeti kötésével, amelyek saját kiválasztási szabályokat követnek.
Miért befolyásolja a vastagság a hőátadást a felületen?
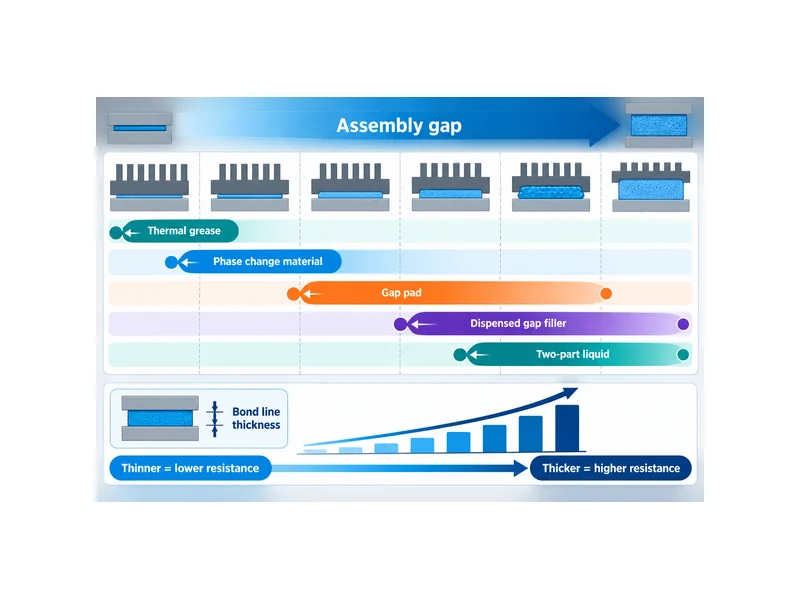
Egy hővezető felületen a hőáramlással szembeni ellenállás nagyjából a kötési vonal vastagságával arányosan nő. Minden egyes milliméternyi plusz érték extra ellenállást jelent, amellyel a hűtőrendszernek át kell húznia a hőt. Az iparági műszaki útmutatók ezt közel fordított összefüggésként fogalmazzák meg: a kötési vonal vastagságának felére csökkentése körülbelül megduplázza a tényleges hőátadási sebességet, miközben a többi változó állandó. Egy csomagtervező számára ezért van az, hogy a párna vastagságának névlegesen kis változása is jelentősen elmozdíthatja egy cella állandósult hőmérsékletét.
A vastagság soha nem önmagában játszik szerepet. Az anyag hővezető képessége és az egyes felületek érintkezési ellenállása osztozik a költségvetésen. Egy vastagabb felület akkor is működhet jól, ha a vezetőképessége elég magas ahhoz, hogy ellensúlyozza a hozzáadott úthosszt. Ezért hasonlítjuk össze egy párna... hézagpárna hővezető képessége A kitöltendő vastagsághoz viszonyítva bármelyik szám önmagában is fontosabb. A gyakorlati ellenőrzés az, hogy a határfelületi ellenállást a vastagság és a vezetőképesség hányadosaként becsüljük meg, összeadjuk az érintkezési tagok számát, majd a vastagság megadása előtt megerősítjük, hogy az összesített illeszkedés a csomag hőmérséklet-egyenletességi célján belül van.
Miért nem mindig jobb a vékonyabb kötésvonal?
A kötési vonal túl vékony lehet. A töltőanyag szemcsemérete vagy a felületek síksága alatt az anyag vagy nem tudja kitölteni a rést, vagy üregekbe préselődik, amelyek levegőt zárnak magukba. A minimálisan elérhető vastagságot nagyrészt a legnagyobb töltőanyag-részecskék határozzák meg: a kötést nem lehet sokkal ennél a méretnél kisebbre nyomni, függetlenül attól, hogy mennyire erősen szorítják. A tényleges vastagság a kiválasztott anyag szemcseméret-eloszlásától, a felületkezeléstől és a rögzítési körülményektől függ. A vastagságon túli elnyomás nem alacsonyabb ellenállást eredményez, hanem egyenetlen érintkezést.
A bennragadt levegő az a konkrét hiba, amit el kell kerülni. A levegő mindössze körülbelül 0,02 W/m·K-rel vezeti a hőt, így minden üreg helyi szigetelővé válik, ami eltörli a vékony réteg előnyeit. Az egyenetlen felületek, a vetemedett hideglemezek és a tűréshatárok felhalmozódása mind a megfelelő vastagságú kötési vonal mellett szól, nem pedig az adatlap által megengedett legvékonyabb vastagság mellett. Az ellenőrző lépés az, hogy először a legrosszabb esetben előforduló felületi egyenetlenség és töltőanyag mérete alapján állítják be a minimális vastagságot, majd ezt tekintik a padlónak, amely alá a terv nem tud beesni.
Vastagság illesztése az összeszerelési réshez
A vastagság kiválasztását a csomag valós résétől kezdje, ne a célzott vezetőképességtől. A cella vagy modul és a hideglemez közötti névleges hézag, valamint a tűréshatárok együttes értéke dönti el, hogy melyik TIM osztály és vastagság egyáltalán megvalósítható. A vékony, jól szabályozott kötések alkalmasak zsírokhoz, fázisváltó anyagokhoz és vékony filmekhez. A nagyobb és változóbb rések betéteket, adagolt réstöltőket vagy kétkomponensű folyadékokat igényelnek. Az olyan osztály kiválasztása, amely nem tudja áthidalni a rést, a leggyakoribb módja a vastagságválasztásnak, mielőtt egyetlen számot választanának.
A mért réstartomány az, ami kiszűri azokat az osztályokat, amelyek nem férnek bele, mielőtt bármilyen számot kiválasztanának, így beállítja a rövid listát, és a vastagság következik. Az alábbi táblázat a gyakori TIM-osztályokat az általuk jellemzően kiszolgált réstartományokhoz rendeli. A tartományok hozzávetőlegesek és az adott terméktől függenek, de a rés szerinti sorrend a teljes területen egységes.
| TIM osztály | Kötésvonal / rés, ami általában megfelel | Tipikus hővezető képesség | Csomagintegrációs megjegyzés |
|---|---|---|---|
| Hőpaszta / hővezető paszta | Vékony illesztések, gyakran ~0,1 mm alatt | Alacsony egyszámjegyű W/m·K | Lapos, merev illesztési felületeket igényel; ciklus közben kiszivattyúzható |
| Fázisváltó anyag | Vékony illesztések, több tíz mikron | Alacsonytól közepes egyszámjegyű W/m·K | A felület nedvesítéséhez szükséges hőmérsékleten folyik; szorítóerőt igényel |
| Hőközpárna | Nagyjából 0,5–5 mm | Általában ~1-től néhány W/m·K-ig, némelyik magasabb | Megfelelő; tűréshatárokat és enyhe mozgásokat is kezel |
| Adagolt réstöltő | ~0,5 mm feletti rések, változóak | Néhány W/m·K | Komplex geometriához igazodik; jól automatizálható |
| Kétkomponensű folyadék / gél | Vastag vagy változó rések, ~0,5–2,5 mm | Egyes gélek esetében akár 10 W/m·K is | Alkalmas rezgésnek kitett autóipari használatra; bármilyen mintázatban adagolható |
Egy nagy modulon belül változó rések esetén egy adagolt folyékony hővezető anyag egyenletesebb kötési vonalat tud tartani, mint egyetlen fix vastagságú párna. A lokális hézaghoz igazodik, ahelyett, hogy mindenhová egyetlen értéket kényszerítene ki. Bármelyik osztályba is illeszkedik, a vastagságnak a legkisebb értéknek kell lennie, amely megbízhatóan kitölti a mért rést a tűréshatárán belül – nem pedig egy kényelmes használat érdekében választott kerek számnak.
Tömörítés, összeszerelési feszültség és sejtmozgás
A betét vastagságát az összenyomott állapothoz, ne a szabad állapothoz kell viszonyítani. A résbetét csak akkor éri el névleges hőállóságát, ha a munkaablakába bepréselődik, ami általában a szabad vastagságának 20-40%-a, az anyagtól függően. A túl kis összenyomás szigetelő légréteget hagy a határfelületen. A túl nagy összenyomás vagy összenyomja a cellát, vagy túlterheli a füleket és a hegesztéseket. Mivel ez a két meghibásodás a tűréssáv ellentétes végein található, a betét vastagságának mindkét végén meg kell tartania az ablakot, nem pedig egyetlen névleges résen.
A kompressziós ellenőrzést ezért a tűréssáv mindkét végén lefuttatjuk. Futtassa le a legnagyobb összeszerelési rést (maximális hézag plusz tűrés) a betét alacsony nyomású élével szemben, hogy megbizonyosodjon arról, hogy továbbra is mindkét felülethez illeszkedik, és folyamatosan érintkezik. Ezután futtassa le a legkisebb rést, a cella duzzadásával és a teljes befogási úttal felül, a nagy nyomású éllel szemben, hogy megbizonyosodjon arról, hogy a betét nem nyomódik túl, és nem hajtja a terhelést a cellába, a fülekbe és a hegesztésekbe. Az a vastagság, amely csak a középső hézagú burkolaton halad át, továbbra is kieshet az érintkezésből a laza végén, vagy túlterhelheti a cellát a szoros végén. Tartsa az itt található geometriákat az általános hézag-duzzanat kapcsolatoknak megfelelően, és olvassa le a kompressziós határokat az egyes anyagok adatlapjáról és a projekt terhelési költségvetéséből.
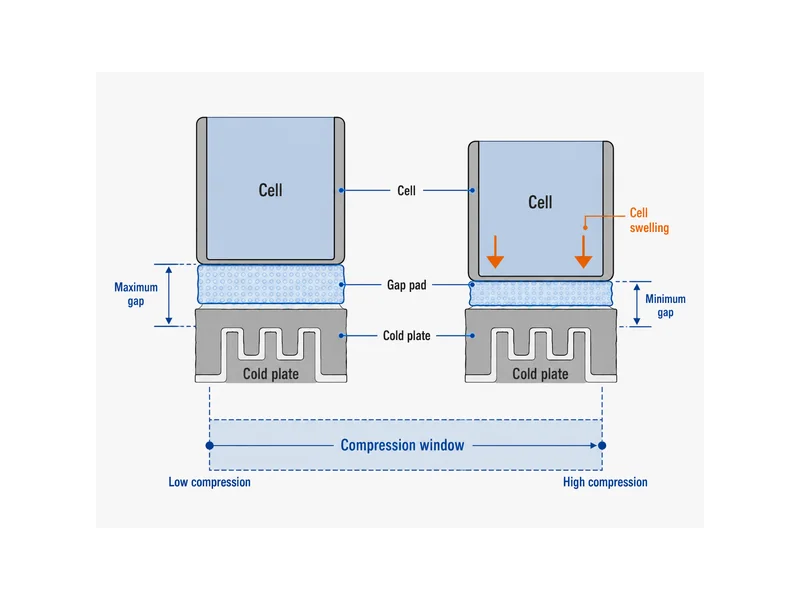
A sejtek mozgása miatt ez mozgó célpont az akkumulátorcsomagban, ezért egy hővezető pad A csak a beépített rés méretéhez igazított cellák üzem közben kieshetnek az ablakukból. A prizmás cellák nagyságrendileg néhány százalékkal duzzadnak a töltöttségi állapotuk tartományában, majd az élettartamuk során további lassú, nagyrészt visszafordíthatatlan növekedést mutatnak. A kompressziós ablaknak ezt a tágulást anélkül kell elnyelnie, hogy elveszítené az érintkezést, vagy túlterhelné a cellát. Az anyagok is kompressziós alakváltozást szenvednek, idővel tartósan elvékonyodnak, így egy olyan párna, amely az ablak közepén kezdődik, az alacsony összenyomódású szél felé sodródhat. Az ellenőrző lépés annak ellenőrzése, hogy mind a duzzadt legrosszabb eset, mind a bekúszott élettartam vége utáni eset továbbra is eléggé összenyomott állapotban tartja-e a határfelületet a vezetéshez.
Vastagság ellenőrzése az élettartam alatt
Győződjön meg arról, hogy a kiválasztott vastagság az öregítés után is megfelel a követelményeknek, nem csak az építés során. A határfelületi ellenállás változik, ahogy az anyagok összenyomódnak, kiszáradnak vagy kiszivattyúzódnak a hőciklusok alatt. Az a vastagság, amely az első napon megfelel a hőmérsékleti célnak, észrevétlenül veszíthet a tartalékából, amint a betét elvékonyodik vagy egy zsírzóvonal elmozdul. A hosszú távú viselkedés, nem pedig az adatlap névleges értéke határozza meg, hogy a csomag a hőhatárain belül marad-e.
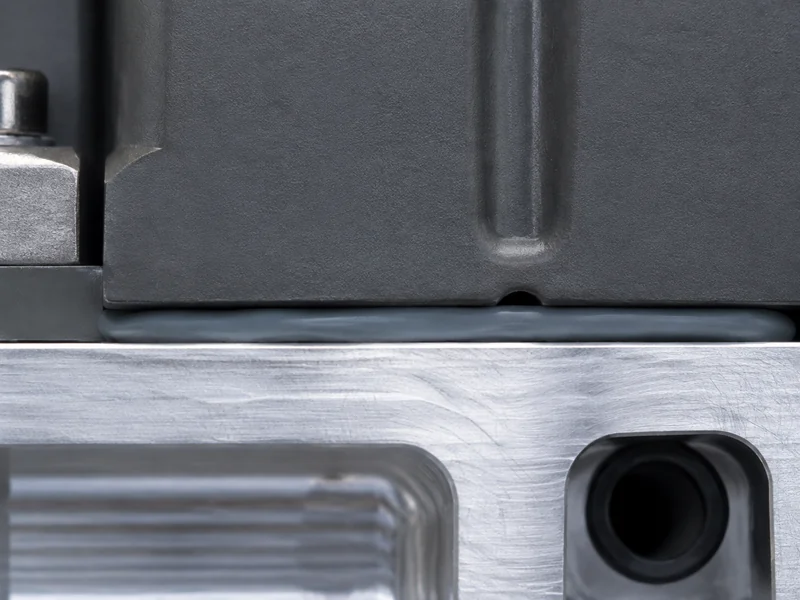
A kötési vonal szabályozása és mérése teszi ezt ellenőrizhetővé. A töltőanyag-részecskék természetes távtartóként működnek megfelelő szorítónyomás alatt, alátétek vagy merev ütközők rögzíthetik a minimumot, a kikeményedett szerelvények pedig tolómérővel vagy keresztmetszettel igazolhatók. Az öregedési oldalon a nyomófeszültséget általában az ASTM D395 szabvány szerint vizsgálják, és egyes csomagolási specifikációk korlátozzák, hogy mennyi hőállóság növekedhet egy meghatározott számú ciklus után. A gyakorlati szabály az, hogy a határfelületet az öregített, összenyomott, duzzadt legrosszabb esetben minősítsék, majd meghatározzák azt a vastagságot, amely ezt az állapotot túléli.
A lényeg a vastagságban
Akkumulátorcsomag esetében a rést az anyag előtt kell meghatározni: mérjük meg a cella és a hűtőlemez közötti névleges hézagot és annak tűréshatárait, majd válasszuk ki a legvékonyabb TIM-osztályt, amely megbízhatóan kitölti a rést, és a cella duzzadási tartományán belül is a kompressziós ablakban marad. A vastagság nem egyetlen szám, amelyet minimalizálni kell, hanem egy tartomány, amelynek a gyártástól az élettartam végéig érvényesnek kell lennie. A sorrend – először a rés, másodszor az osztály, végül a vastagság – megakadályozza, hogy a választás adatlap-összehasonlítássá omoljon össze. Mivel a pad és a hűtőlemez egy hőutat oszt meg, a vastagságot a hozzá tartozó hűtőfelülettel együtt kell megadni. A Trumonytechs szállítja mind a csatlakozóanyagokat, mind a hozzá illő folyadékhűtéses hideglemezeket, amelyek ezen a cella-hűtőfolyadék útvonalon helyezkednek el, így a csatlakozólemez vastagsága a tényleges hűtőfelülethez igazítható, nem pedig önmagában. Ez egy termékilleszkedési pont; a fenti „rés először a vastagság” logika minden beszállítóra érvényes. Az az érdemes vastagság, amely mellett elköteleződni érdemes, az, amelyik a projekt elöregedett, élettartamának végén lévő összenyomott, duzzadt állapotában még vezeti az áramot, nem pedig a legkisebb érték, amelyet az anyag elméletileg elérhet.
GYIK
Milyen vastagnak kell lennie egy hővezető alátétnek 1 mm-es rés esetén?
A betétet a névleges 1 mm-es résnél valamivel vastagabbra kell méretezni, hogy befogás után a munkaablakába összenyomódjon, ahelyett, hogy pontosan 1 mm-t választanánk. A megfelelő szabad vastagság a betét ajánlott összenyomódási tartományától és a rés toleranciájától függ, tehát a cél egy közel 1 mm-es összenyomott vastagság, miközben az anyag még a névleges összenyomódáson belül van, nem pedig egy fix, kész érték.
Mindig jobb egy vékonyabb hővezető anyag?
A hígító csak addig csökkenti a hőállóságot, amíg az a töltőanyag részecskemérete vagy a felületek síksága alá nem csökken, ezután pedig olyan légpórusokat csapdába ejt, amelyek rosszul vezetik a hőt. A legjobb vastagság az a legkisebb, amely még egyenletesen kitölti a valódi rést, és az anyag összenyomódási ablakán belül marad, nem pedig a fizikailag lehetséges legkisebb vastagság.
Réskitöltőt vagy hővezető pasztát használjak 2 mm-es rés esetén?
2 mm-es rés esetén használjon réstöltőt vagy párnát; a hővezető paszta és a fázisváltó anyagok vékony, gyakran néhány tizedmilliméternél is vékonyabb illesztésekhez valók. A 2 mm-es hézag pontosan a réstöltő és a párnák területén van, ahol egy flexibilis anyag áthidalhatja a rést és elnyelheti a tűréshatárokat anélkül, hogy kifolyna.
Mennyire kell összenyomni egy réspárnát, amikor befogják egy akkumulátorcsomagba?
Törekedjen arra a kompressziós ablakra, amelyre a betét méretezve van, általában a szabad vastagságának 20% és 40% közötti nagyságrendben, hogy mindkét felülethez illeszkedjen anélkül, hogy a cellát összenyomná. A pontos érték anyagonként változik, ezért a betét vastagságát a befogási út és a legrosszabb esetre vonatkozó rés függvényében kell megadni, hogy az összenyomott állapot ebbe a tartományba essen.
Figyelembe kell vennem a sejtek duzzadását a betét vastagságának kiválasztásakor?
Igen – a prizmatikus cellák a töltési állapot és az élettartamuk során néhány százalékkal kitágulnak, ezért a pad vastagságának és a kompressziós ablaknak tolerálnia kell ezt a növekedést. Válasszon olyan vastagságot, amely a legrosszabb esetben is vezetőképes marad a határfelületen, miközben elkerüli a cella túlterhelését, és ellenőrizze újra az élettartamuk végi kompressziós töréssel szemben.
Miért képződnek légpórusok a hővezető rétegemben, és hogyan kerülhetem el őket?
Légüregek keletkeznek, amikor a kötési vonalat a töltőanyag szemcsemérete alá préselik, vagy amikor az illeszkedő felületek túl egyenetlenek ahhoz, hogy az anyag illeszkedjen, így a bennrekedt levegő helyettesíti az érintkezést. Dolgozzuk át őket sorrendben: ellenőrizzük, hogy a párna vagy a töltőanyag elég vastag-e ahhoz, hogy eltávolítsa a legnagyobb töltőanyag-részecskéket, hogy a felületek és a hideg lemez elég sík-e a teljes nedvesítéshez, hogy a lefedettség kiterjed-e a teljes felületre, és hogy a szorítóerő valóban az anyagot a névleges összenyomódás mentén rögzíti. A legvékonyabb vagy legkevésbé sík pont rögzítése általában megszünteti az üreget, ahelyett, hogy mindenhová nyomást gyakorolnánk.
További olvasmányok
- Útmutató a megfelelő hővezető anyag kiválasztásához típus szerint — Gyártói kiválasztási útmutató. Támogatja a TIM típusonként eltérő kötési vonalvastagság-tartományokat.
- Hővezető anyagok az akkumulátorrendszerek hosszú távú megbízhatóságához — Ipari akkumulátorrendszerekkel foglalkozó cikk. Támogatja a betétvastagságra vonatkozó összenyomódási, celladuzzadási és öregedési korlátozásokat az élettartam alatt.
Kapcsolódó cikkek
- Termikus gél vs. termikus paszta — Két adagolhatatlan határfelületi anyagot mér vezetőképesség és felhasználás alapján, ami akkor hasznos, ha egy vékony illesztés gélt vagy pasztát is felvehet.
- Termikus gél vs. termikus párna: A főbb különbségek ismertetése — Elmagyarázza, hogyan tölti ki ugyanazt az űrt egy adagolt gél és egy fix betét különbözőképpen, ami segít, amikor az osztály még nem döntött.
- Szilikon hővezető pad előnyei, korlátai és kiválasztási útmutató — Lefedi a szilikonbetétek erősségeit és meghibásodási módjait, mint például az olajszivárgás és a gázkipárolgás, kiterjesztve az itt tárgyalt betétek öregedési határértékeit.
- Hőpaszta alternatíva: Mérnöki opciók és hogyan válasszuk ki — Felsorolja a paszta mesterséges helyettesítőit és a választás mögött álló tényezőket, szélesítve az osztályonkénti döntéshozatalt.
- Mik azok a termikus párnák? — Meghatározza a hővezető párnák típusait és alkalmazásait, valamint a földelés leolvasását a párnák vastagságának méretezése előtt.