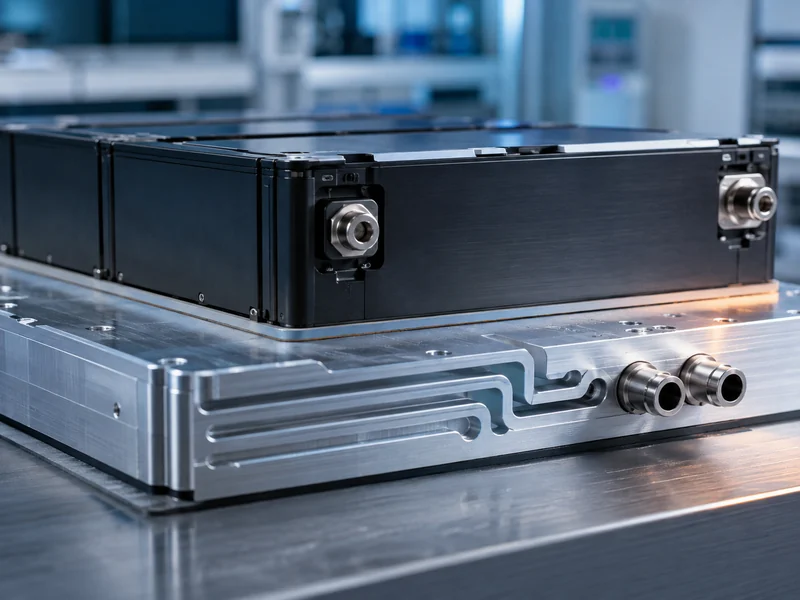
Materialtjockleken på det termiska gränssnittet anger hur mycket värme som passerar skarven mellan en cell eller modul och dess kalla platta. I ett batteripaket är det en designvariabel, inte en överblivna monteringsdimension. Ett tunnare gränssnitt sänker värmeresistansen. Men det verkliga gapet, fyllnadspartiklarna, kompressionsfönstret och hur cellerna rör sig under sin livslängd sätter alla en praktisk gräns för hur tunna man kan bli. Att få den siffran rätt är centralt för att specificera högpresterande termiska gränssnitt längs värmevägen från cell till kylvätska. Där förändrar en bråkdel av en millimeter både temperaturen som cellerna arbetar vid och den belastning som enheten utsätts för.
Att välja tjocklek innebär att man samtidigt väljer TIM-klassen: gapet avgör vilken klass som är genomförbar, och klassen anger tjockleksintervallet man kan arbeta inom. Den här artikeln behandlar fysiken som kopplar tjocklek till värmeöverföring, varför tunnare inte automatiskt är bättre, hur man matchar tjocklek med monteringsgapet och hur kompression och cellsvullnad begränsar valet. Den täcker inte TIM-kemiformulering eller strukturell bindning av förpackningskomponenter, som följer sina egna urvalsregler.
Varför tjocklek driver värmeöverföring över gränssnittet
Över ett termiskt gränssnitt ökar motståndet mot värmeflödet ungefär i proportion till bindningslinjens tjocklek. Varje extra bråkdel av en millimeter är extra motstånd som kylsystemet måste dra igenom värme. Industrins tekniska riktlinjer beskriver detta som ett nästan omvänt förhållande: att halvera bindningslinjens tjocklek fördubblar ungefär den effektiva värmeöverföringshastigheten när de andra variablerna hålls konstanta. För en packningsingenjör är det därför en nominellt liten förändring i dynans tjocklek kan ändra en cells stationära temperatur med en betydande marginal.
Tjockleken fungerar aldrig ensam. Materialets värmeledningsförmåga och kontaktmotståndet på varje sida delar budgeten. Ett tjockare gränssnitt kan fortfarande fungera om dess konduktivitet är tillräckligt hög för att kompensera för den ökade väglängden. Det är därför man jämför en pads spaltplattans värmeledningsförmåga mot den tjocklek den behöver fylla spelar större roll än båda siffrorna isolerat. Den praktiska kontrollen är att uppskatta gränssnittsresistansen som tjocklek dividerad med konduktiviteten, lägga ihop kontakttermerna och sedan bekräfta den totala andelen landområden inom paketets temperaturjämnhetsmål innan man bestämmer sig för en tjocklek.
Varför en tunnare bindningslinje inte alltid är bättre
En fogar kan vara för tunn. Under fyllnadsmaterialets partikelstorlek eller ytans planhet fyller materialet antingen inte springan eller så kläms det in i hålrum som fångar luft. Den minsta uppnåeliga tjockleken bestäms till stor del av de största fyllnadspartiklarna: fogen kan inte pressas mycket under den storleken oavsett hur hårt den kläms fast. Det faktiska golvet kommer från det valda materialets partikelstorleksfördelning, ytfinishen och klämförhållandena. Att trycka förbi det golvet köper inte lägre motstånd; det köper ojämn kontakt.
Instängd luft är det specifika felet man bör undvika. Luft leder värme med endast cirka 0,02 W/m·K, så alla tomrum blir en lokal isolator som tar bort fördelen med att göra tunt. Ojämna ytor, skeva kalla plattor och toleransuppbyggnad talar alla för en bindningslinje som är tillräckligt tjock för att anpassa sig, inte den tunnaste som ett datablad tillåter. Verifieringsåtgärden är att först ställa in den minsta tjockleken från den värsta tänkbara ytojämnheten och fyllnadsstorleken, och sedan behandla det som golvet som konstruktionen inte kan falla under.
Matcha tjockleken med monteringsgapet
Börja med att välja tjocklek utifrån paketets verkliga mellanrum, inte utifrån en målkonduktivitet. Det nominella spelet mellan cellen eller modulen och den kalla plattan, plus dess toleransuppsättning, avgör vilken TIM-klass och tjocklek som ens är genomförbar. Tunna, välkontrollerade fogar passar för fett, fasövergångsmaterial och tunna filmer. Större och mer variabla mellanrum kräver dynor, dispenserade mellanrumsfyllmedel eller tvåkomponentsvätskor. Att välja en klass som inte kan täcka över mellanrummet är det vanligaste sättet att tjockleksvalet går fel innan ett enda nummer har valts.
Det uppmätta gapintervallet eliminerar de klasser som inte får plats innan ett nummer har valts, så det sätter en kortlista och tjockleken följer. Tabellen nedan mappar de vanliga TIM-klasserna till de gapintervall de vanligtvis betjänar. Intervallen är ungefärliga och beror på den specifika produkten, men ordningen efter gap är konsekvent över hela fältet.
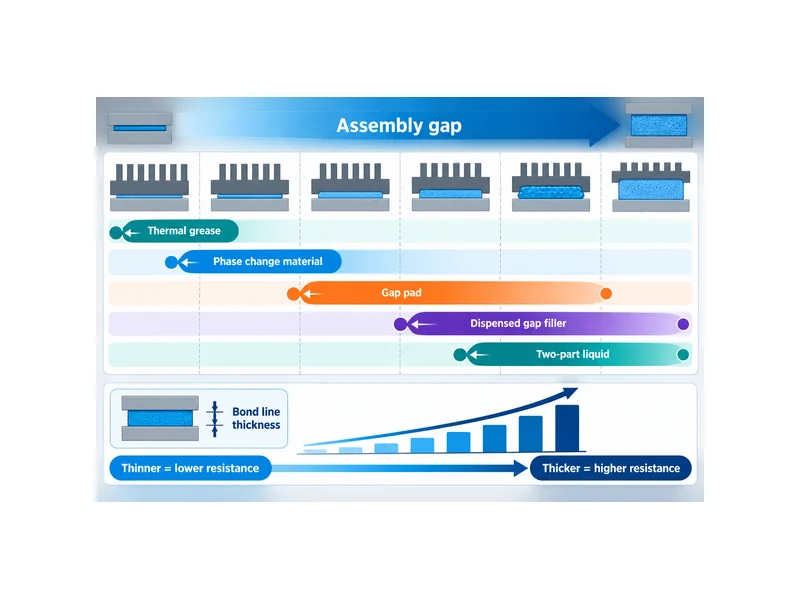
| TIM-klassen | Bindningslinje/mellanrum det vanligtvis passar | Typisk värmeledningsförmåga | Anmärkning om paketintegration |
|---|---|---|---|
| Termiskt fett / pasta | Tunna fogar, ofta under ~0,1 mm | Låga ensiffriga siffror W/m·K | Behöver plana, styva kontaktytor; kan pumpas ut under cykling |
| Fasövergångsmaterial | Tunna fogar, tiotals mikron | Låga till medelhöga ensiffriga värden W/m·K | Flyter vid temperatur för att väta ytan; behöver klämkraft |
| Termisk mellanrumsdyna | Ungefär 0,5–5 mm | Vanligtvis ~1 till några få W/m·K, vissa högre | Kompatibel; hanterar tolerans och lätt rörelse |
| Dispenserad springfyllare | Glapp över ~0,5 mm, variabel | Några W/m·K | Anpassar sig till komplex geometri; automatiserar bra |
| Tvåkomponents vätska/gel | Tjocka eller varierande mellanrum, ~0,5–2,5 mm | Upp till cirka 10 W/m·K för vissa geler | Lämplig för vibrationshöga fordonsapplikationer; dispenseras i valfritt mönster |
För mellanrum som varierar över en stor modul, en dispenserad flytande termiskt gränssnittsmaterial kan hålla en mer enhetlig bindningslinje än en enda fast tjocklek på dynan. Den anpassar sig till det lokala spelet istället för att tvinga fram ett värde överallt. Oavsett vilken klass som passar bör tjockleken vara det minsta värde som tillförlitligt fyller det uppmätta gapet över dess tolerans – inte ett runt tal valt för enkelhets skull.
Kompression, monteringsspänning och cellrörelse
Ange dynans tjocklek i förhållande till det komprimerade tillståndet, inte det fria tillståndet. En gapdyna når endast sin nominella värmeresistans när den pressas in i sitt arbetsfönster, vanligtvis runt 20 % till 40 % av sin fria tjocklek beroende på materialet. För lite kompression lämnar ett isolerande luftlager vid gränssnittet. För mycket antingen krossar cellen eller överbelastar flikar och svetsar. Eftersom dessa två fel sitter i motsatta ändar av toleransbandet måste dynans tjocklek hålla fönstret i varje ände, inte vid ett enda nominellt gap.
Kompressionskontrollen körs därför i båda ändar av toleransbandet. Kör det största monteringsgapet (maximalt spel plus tolerans) mot dynans lågkompressionskant för att bekräfta att den fortfarande ligger an mot båda ytorna och upprätthåller kontinuerlig kontakt. Kör sedan det minsta gapet, med cellsvällning och hela klämvägen staplad ovanpå, mot högkompressionskanten för att bekräfta att dynan inte överkomprimeras eller driver last in i cellen, flikarna och svetsarna. En tjocklek som bara passerar mittgapshuset kan fortfarande tappa kontakten vid den lösa änden eller överbelasta cellen vid den täta änden. Håll eventuell geometri här till de allmänna spel-minus-svällningsförhållandena och läs av kompressionsgränserna från varje materials datablad och projektets lastbudget.
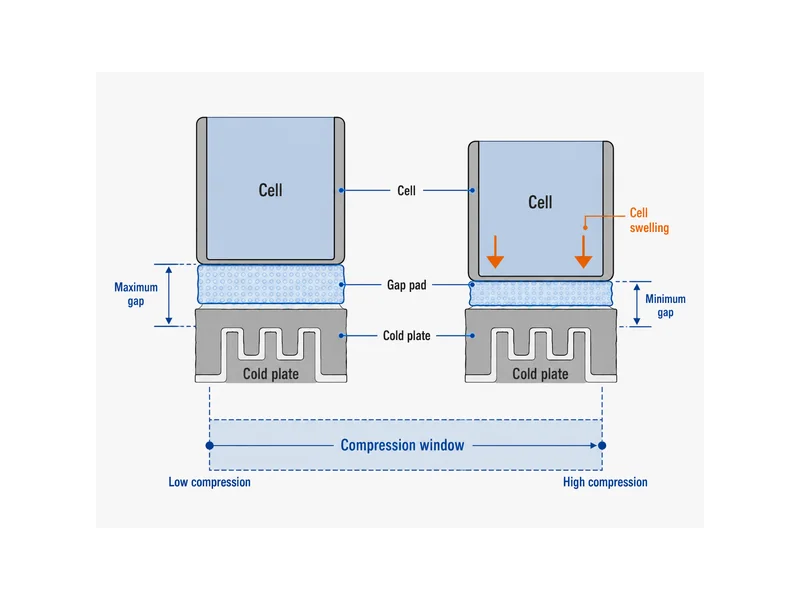
Cellrörelse gör detta till ett rörligt mål i ett batteripaket, vilket är anledningen till att en termisk kudde dimensionerad endast för det ursprungliga gapet kan falla ut ur sitt fönster under drift. Prismatiska celler sväller i storleksordningen några procent över sitt laddningstillståndsområde, med en ytterligare långsam, i stort sett irreversibel tillväxt under livslängden. Kompressionsfönstret måste absorbera den expansionen utan att förlora kontakten eller överbelasta cellen. Material genomgår också en kompressionssättning, som tunnas ut permanent över tid, så en dyna som börjar mitt i fönstret kan driva mot kanten med låg kompression. Verifieringsåtgärden är att kontrollera att både det svullna värsta fallet och det krypande fallet vid slutet av livslängden fortfarande håller gränssnittet tillräckligt komprimerat för att leda.
Verifiering av att tjockleken håller under hela livslängden
Bekräfta att den valda tjockleken fortfarande fungerar efter åldring, inte bara vid tillverkning. Gränssnittsresistansen förändras när materialen sätter sig, torkar ut eller pumpas ut under termisk cykling. En tjocklek som uppfyller temperaturmålet på dag ett kan i det tysta förlora marginal när dynan har tunnats ut eller en fettlinje har flyttat sig. Långsiktigt beteende, inte databladets nominella värde, är det som avgör om paketet håller sig inom sina termiska gränser.
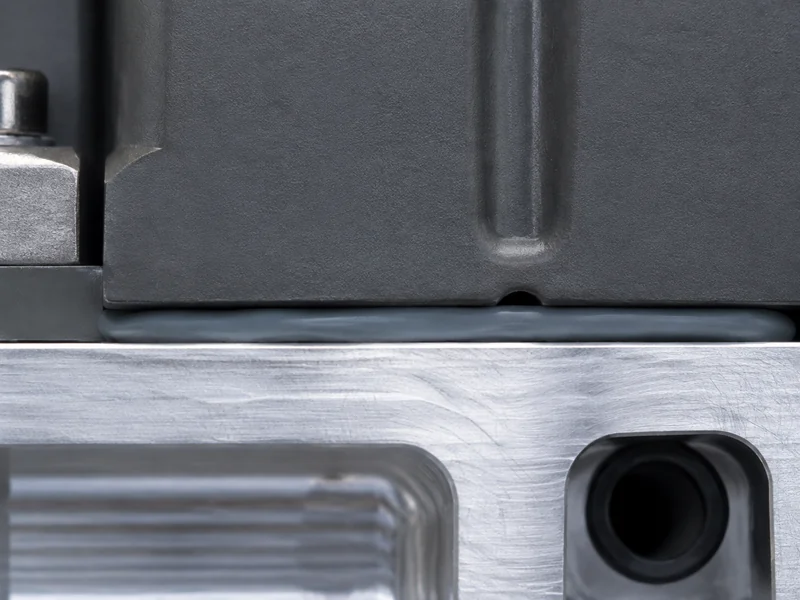
Att kontrollera och mäta bindningslinjen är det som gör detta kontrollerbart. Fyllnadspartiklar fungerar som naturliga distanser under tillräckligt klämtryck, shims eller hårda stopp kan fixera ett minimum, och härdade enheter kan bekräftas med skjutmått eller tvärsnitt. På åldringssidan testas kompressionssättningen vanligtvis enligt ASTM D395, och vissa förpackningsspecifikationer begränsar hur mycket värmeresistansen kan öka efter ett definierat antal cykler. Den praktiska regeln är att kvalificera gränssnittet vid dess åldrade, komprimerade, svullna värsta fall, och sedan specificera den tjocklek som överlever det tillståndet.
Slutsatsen om tjocklek
För ett batteripaket, fixera gapet före materialet: mät det nominella spelet mellan cell och kylplatta och dess toleransförhållande, välj sedan den tunnaste TIM-klassen som pålitligt fyller det gapet och fortfarande landar inom sitt kompressionsfönster över cellens svällningsområde. Tjocklek är inte ett enda tal att minimera utan ett intervall som måste vara giltigt från tillverkning till slutet av livslängden. Ordningen – gapet först, klass sedan, tjocklek sist – förhindrar att valet kollapsar i en databladsjämförelse. Eftersom dynan och kylplattan delar en värmeväg bör tjockleken specificeras tillsammans med kylytan den passar till. Trumonytechs levererar både gränssnittsmaterialen och de matchande vätskekylande kylplattorna som sitter på den cell-till-kylvätska-vägen, så gränssnittstjockleken kan ställas in mot den faktiska kylytan, inte isolerat. Det är en produktanpassningspunkt; logiken med gapet först-tjocklek ovan gäller oavsett vilken leverantör du använder. Den tjocklek det är värt att satsa på är den som fortfarande leder i komprimerat, svällt tillstånd vid projektets åldrade skick vid slutet av sin livscykel, inte det lägsta värde materialet teoretiskt sett skulle kunna uppnå.
VANLIGA FRÅGOR
Hur tjock ska en termisk matta vara för ett mellanrum på 1 mm?
Dimensionera dynan något tjockare än det nominella mellanrummet på 1 mm så att den komprimeras in i sitt arbetsfönster när den är fastklämd, istället för att välja exakt 1 mm. Rätt fri tjocklek beror på dynans rekommenderade kompressionsområde och mellanrummets tolerans, så målet är en komprimerad tjocklek nära 1 mm med materialet fortfarande inom dess nominella kompression, inte ett fast standardvärde.
Är ett tunnare termiskt gränssnittsmaterial alltid bättre?
Förtunning sänker endast värmemotståndet tills det sjunker under fyllmedelspartikelstorleken eller ytans planhet, varefter det fångar upp lufthålrum som leder värme dåligt. Den bästa tjockleken är den minsta som fortfarande fyller det verkliga gapet jämnt och håller sig inom materialets kompressionsfönster, inte den minsta fysiskt möjliga.
Ska jag använda ett springfyllmedel eller termiskt fett för ett springutrymme på 2 mm?
Använd ett fyllmedel eller en dyna för ett 2 mm mellanrum; termiskt fett och fasövergångsmaterial är avsedda för tunna fogar, ofta långt under några tiondels millimeter. Ett 2 mm utrymme är precis i det område där fyllmedel och dynor används, där ett eftergivligt material kan täcka mellanrummet och absorbera toleranser utan att pumpa ut.
Hur mycket ska en mellanrumsplatta komprimeras när den är fastklämd i ett batteripaket?
Sikta på det kompressionsfönster som dynan är klassad för, vanligtvis i storleksordningen 20 % till 40 % av sin fria tjocklek, så att den sitter an mot båda sidorna utan att krossa cellen. Den exakta siffran varierar beroende på material, så ange dynans tjocklek mot klämvägen och värsta tänkbara mellanrum så att det komprimerade tillståndet faller inom det intervallet.
Behöver jag ta hänsyn till cellsvullnad när jag väljer dynans tjocklek?
Ja – prismatiska celler expanderar med några procent över laddningstillstånd och livslängd, så plattans tjocklek och dess kompressionsfönster måste tolerera den tillväxten. Välj en tjocklek som håller gränssnittet ledande i värsta fall, samtidigt som man undviker överbelastning av cellen, och kontrollera den igen mot kompressionsvärdet vid slutet av livslängden.
Varför fångar mitt termiska gränssnitt luftporer, och hur undviker jag dem?
Lufthålrum bildas när bindningslinjen pressas under fyllnadspartikelstorleken eller när de sammanfogande ytorna är för ojämna för att materialet ska kunna anpassa sig, så instängd luft ersätter kontakten. Arbeta igenom den i ordning: kontrollera att dynan eller fyllnadsmaterialet är tillräckligt tjockt för att klara de största fyllnadspartiklarna, att ytorna och den kalla plattan är tillräckligt plana för att vätas helt, att täckningen sträcker sig över hela ytan och att klämkraften faktiskt placerar materialet över dess nominella kompression. Att fixera den tunnaste eller minst plana punkten rensar vanligtvis hålrummet, snarare än att lägga på tryck överallt.
Vidare läsning
- Guide till att välja rätt termiskt gränssnittsmaterial efter typ — Guide för tillverkares val. Stöder de tjockleksområden för bindningsfogar som skiljer sig åt beroende på TIM-typ.
- Termiska gränssnittsmaterial för långsiktig tillförlitlighet i batterisystem — Artikel om batterisystem inom industrin. Stöder begränsningarna för kompression, cellsvullnad och åldrande på beläggens tjocklek över livslängden.
Relaterade artiklar
- Termisk gel vs termisk pasta — Väger två dispenserbara gränssnittsmaterial efter konduktivitet och användning, användbart när en tunn fog kan hantera antingen gel eller pasta.
- Termisk gel vs. termisk kudde: Viktiga skillnader förklarade — Förklarar hur en dispenserad gel och en fast dyna fyller samma mellanrum på olika sätt, vilket hjälper när klassen fortfarande är osäker.
- Fördelar, begränsningar och urvalsguide för silikontermoplast — Täcker silikonbeläggens styrkor och fellägen som oljeavtappning och utgasning, vilket utökar beläggens åldrandegränser som diskuteras här.
- Alternativ till termisk pasta: Konstruerade alternativ och hur man väljer — Listar konstruerade ersättningar för pasta och faktorerna bakom valet, vilket breddar beslutet klass för klass.
- Vad är termokuddar? — Definierar typer och tillämpningar av termiska dynor, en jordningsavläsning innan dimensionering av dynans tjocklek för ett paket.