
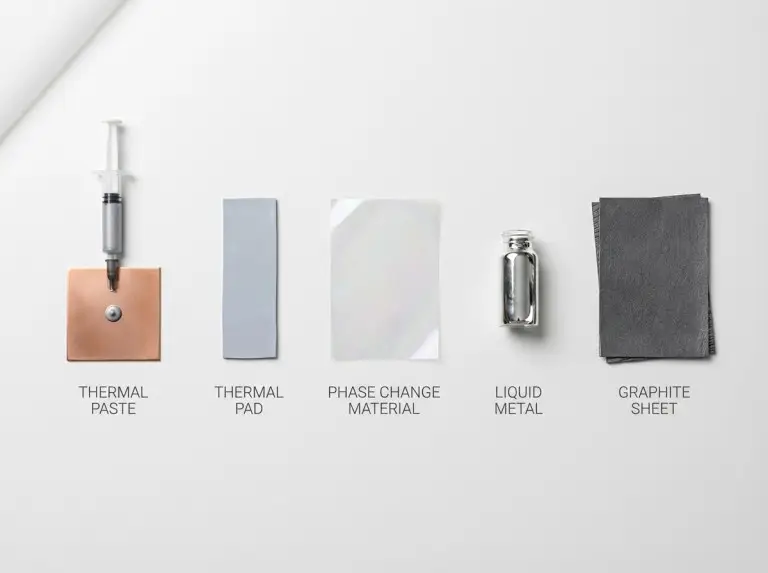
A hővezető paszta alternatívájának kiválasztása öt dologtól függ: a csatlakozófelület résétől, a hőterheléstől, az összeszerelési folyamattól, az elektromos szigetelési igényektől és a kiszivattyúzás kockázatától. A textúrának vagy a megjelenésnek semmi köze ehhez.
A hővezető pasztát négyféle, előre gyártott hővezető anyag válthatja ki. Mindegyikhez kompromisszumokra van szükség. Egyik sem kerülhet gyártásba alkalmazásspecifikus tesztelés nélkül.
Ez az útmutató elektronikai gyártásban, ipari berendezésekben vagy terepi karbantartásban dolgozó mérnökök és beszerzési csapatok számára készült. Nem terjed ki a háztartási helyettesítő anyagokra. Ezek az anyagok tartós hőciklusok alatt elkopnak, és nincs helyük a tervezett hőkezelésben.
Amit minden hővezető paszta alternatívának replikálnia kell
A hővezető paszta egyszerre két dolgot csinál. kitölti a mikroszkopikus felületi egyenetlenségek által létrehozott légüresedéseket. Emellett alacsony ellenállású vezetőképes útvonalat biztosít a hőforrás és a hűtőborda között a készülék élettartama alatt. Bármely alternatívának mindkettőt el kell látnia – nem csak az egyiket.
Négy kritérium határozza meg a minősített, műszaki cserét. Először is, elég jól kell illeszkednie a felületi egyenetlenségekhez ahhoz, hogy a rendelkezésre álló szorítónyomás alatt eltávolítsa a csapdába esett levegőt. Másodszor, elegendő hővezető képességet kell biztosítania az alkatrész teljesítménysűrűségéhez. Ez a csatlakozófelület területétől, a kötési vonal vastagságától és a hőáramtól függ – nem csak a vezetőképességi számtól. Harmadszor, méret- és kémiai stabilitást kell fenntartania az alkalmazás teljes hőmérsékleti és ciklusprofilja során. Negyedszer, meg kell felelnie a csatlakozófelület elektromos szigetelési követelményeinek – ezek jelentősen eltérnek a CPU-lapka-alkalmazások és a tápmodul-kialakítások között.
Egy szabály vonatkozik minden alternatívára: a beszállítók vezetőképességi adatai nem összehasonlíthatók, kivéve, ha ugyanazzal a vizsgálati módszerrel és érintkezési nyomással mérték őket. A megadott érték mellett mindig kérdezze meg a vizsgálati módszert, a kötési vonal vastagságát és az érintkezési nyomást is.
Amikor a hővezető paszta még mindig a helyes megoldás
Nem minden helyzetben van szükség váltásra. A hővezető paszta továbbra is a megfelelő választás, ha az illesztési hézag 0,2 mm alatt van, a felületkezelés jól kontrollált, az összeszerelési térfogat pedig elég alacsony ahhoz, hogy kezelni tudja a... hogyan kell hővezető pasztát felvinni manuálisan, és a teljesítménysűrűség a standard paszta által kezelhető kereteken belül van. Ilyen körülmények között a váltás növeli a minősítési költségeket anélkül, hogy valódi előnnyel járna.
A váltásnak ilyen helyzetekben van értelme: a rés túl nagy ahhoz, hogy a paszta egyenletesen kitöltse, az összeszerelési folyamat robotbehelyezést vagy nulla kikeményedési időt igényel, a helyszíni karbantartás miatt a paszta tisztítása nem praktikus a szervizciklusok között, a kiszivattyúzás dokumentált megbízhatósági kockázatot jelent, vagy a paszta készítmény nem tudja teljesíteni a szigetelési követelményeket.
Miért fontos a paszta kiszivattyúzása az alternatívák kiválasztása szempontjából?
A túlnyomás az egyik leggyakoribb mérnöki ok, amiért el kell hagyni a hővezető pasztát. A működésének megértése tisztázza, hogy mely alternatívák oldják meg valójában a problémát.
Hőkioldás során a hőforrás és a hűtőborda eltérő sebességgel tágul és húzódik össze. Ez a relatív mozgás idővel a pasztát a határfelület közepétől a szélek felé tolja. A hőellenállás megnő – az összeszerelési szinten látható jel nélkül.
A kiszivattyúzás kockázata akkor a legnagyobb, ha a szerszámfelület nagy, az alapjárat és a terhelés közötti hőmérséklet-ingadozások nagyok, és a rögzítés oldalirányú mozgást tesz lehetővé ciklus közben. Azok a csapatok, amelyek a kiszivattyúzás figyelembevétele nélkül végzik a kezdeti hőellenőrzést, gyakran sikeresen átmennek a minősítésen, majd a termék életciklusa során a hőállóság növekedését tapasztalják. Ezt a hibát szétszerelés nélkül nehéz diagnosztizálni. A kiszivattyúzás kockázatának előzetes azonosítása – az anyag kiválasztása előtt – a megfelelő kiindulópont.

Tervezett hővezető paszta alternatívák és alkalmazási profiljaik
Hőpárnák (szilikon és nem szilikon)
Termikus párnák előregyártott tömör lemezek. Legtöbbjük kerámiával vagy fém-oxiddal töltött szilikon elasztomer. A standard minőségek szállító által jelentett vezetőképessége jellemzően 1 és 12 W/m·K között van; a nagyobb töltésű készítmények elérik a 15 W/m·K-ot. A vastagsági opciók általában 0,2 mm és 5 mm között mozognak, ami praktikussá teszi őket nagyobb vagy változó rések esetén, ahol a paszta felhordása egyenetlen.
Mivel a betétek szobahőmérsékleten szilárdak, nem tudnak alkalmazkodni a mikroszkopikus felületi egyenetlenségekhez úgy, mint a paszta nyomás alatt. Ez nagyobb határfelületi hőállóságot jelent ugyanazon rés esetén – különösen a körülbelül Ra 1,6 µm-nél durvább felületeken. A teljesítménybeli különbség a határfelület vastagságának növekedésével csökken, mivel a magasságváltozás toleranciája értékesebbé válik, mint a mikroszkopikus illeszkedés nagyobb rések esetén.
A hőszigetelő párnák jól illeszkednek nagy volumenű összeszerelésekhez. Az előre vágott formátumok kiküszöbölik a manuális alkalmazás változékonyságát, támogatják a robotok általi elhelyezést, és lehetővé teszik az alkatrészek azonnali kezelését kötési idő nélkül. A párnák kialakításuknál fogva ellenállnak a kiszivattyúzásnak – szilárd formájuk nem vándorol ciklus közben. Egyes formátumok újrafelhasználhatók, ami csökkenti az anyagköltségeket ott, ahol gyakori az átdolgozás. Szilikonmentes hővezető anyagok sziloxán kipárolgásra érzékeny környezetekhez, például optikai, orvosi és precíziós érzékelő alkalmazásokhoz kaphatók.
Fázisváltó anyagok
Fázisváltó anyagok szilárd lemezként indulnak. Üzemi hőmérsékleten – jellemzően 45°C és 70°C között, a készítménytől függően – félfolyékony halmazállapotba kerülnek. A folyékony fázisban a PCM-ek mérsékelt szorítónyomás alatt hasonlóan pasztává válnak és kitöltik a mikroszkopikus üregeket. A szállító által jelentett vezetőképesség jellemzően 3 és 8,5 W/m·K közé esik. A tényleges teljesítmény attól függ, hogy az anyag mennyire áramlik teljesen a valós határfelületi hőmérsékleten és nyomáson.
A PCM-ek a paszta legközvetlenebb funkcionális alternatívái, amikor a kiszivattyúzás ismert megbízhatósági kockázatot jelent. A készülék lehűlésekor újra megszilárdulnak, majd a következő be- és kikapcsolási ciklusban újra cseppfolyósodnak. A pasztával ellentétben idővel nem vándorolnak ki a felületről. Ezáltal kiválóan alkalmasak a hosszú élettartamú alkalmazásokhoz, ahol újraalkalmazás terepi szolgálat során nem megvalósítható.
Egy folyamatszempont számít itt: a PCM-eknek beégési időszakra van szükségük. Az anyagnak több hőcikluson kell átesnie a fázisátmeneti hőmérséklete felett, mielőtt teljesen nedvesítené a határfelületet és elérné a stabil minimális hőellenállást. A hőérvényesítésnek ezt figyelembe kell vennie. A teljesítmény mérése elegendő ciklus befejeződése előtt magasabb ellenállásértéket ad, mint az anyag valódi állandósult állapotú képessége.
Folyékony fém hőkezelő paszták
A folyékony fémvegyületek – elsősorban a gallium-indium ötvözetek – jóval a hagyományos paszta feletti vezetőképességi értékeket kínálnak. A beszállítók által megadott értékek jellemzően 30 és 80 W/m·K között mozognak, bár a tényleges teljesítmény nagymértékben függ a kötési vonal vastagságától és a felület előkészítésétől. Ez teszi a folyékony fémet relevánssá nagy teljesítménysűrűségű alkatrészek esetében, ahol a standard paszta nem tud elegendő disszipációt biztosítani.
Két megkötés nem képezheti vita tárgyát. A folyékony fémek vezetik az elektromos áramot, így a lapka határain túli bármilyen terjedés rövidzárlatveszélyt okoz. Galvanikus korrózió révén reagálnak az alumínium felületekkel is. Használatukhoz megerősített réz- vagy nikkelbevonatú illeszkedő felületek, az oldalirányú terjedés megakadályozása érdekében ellenőrzött alkalmazás, valamint a gyártás előtti explicit kockázatértékelés szükséges.
Hőgitt
A hővezető gitt a paszta és a szilárd párnák között helyezkedik el. Enyhe nyomás alatt is alkalmazkodik az egyenetlen érintkező felületekhez anélkül, hogy pontos eloszlatást igényelne. Nem kötöttek rá a vastagsági méretek, így egyetlen szerelvényen belül is képes kiegyenlíteni a magasságkülönbségeket. A kereskedelmi forgalomban kapható hővezető gitt gyártó által jelentett vezetőképessége jellemzően 6-13 W/m·K között van, a töltőanyag mennyiségétől függően.
A hőszigetelő gitt akkor működik jól, ha több, különböző magasságú alkatrész közös hőelosztót használ, így az egyenletes vastagságú pad nem praktikus. Összenyomás után általában nem használható fel újra, és az újrafeldolgozás során ki kell cserélni.
Grafitlemezek (csak kiegészítő szerepkör)
Grafitlemezek nagyon magas síkbeli vezetőképességgel rendelkeznek – oldalirányban több mint 700 W/m·K –, de a síkon átmenő vezetőképesség jellemzően csak 5-10 W/m·K. Ez a profil a hotspot szétterítését célozza meg, nem pedig a közvetlen alkatrész-hűtőborda vezetést. A grafitlemezek vezetik az elektromos áramot, és nem érintkezhetnek csupasz áramköri elemekkel. Legjobban kiegészítő rétegként működnek egy olyan hőútvonalon belül, amely már tartalmaz egy másik TIM-et, nem pedig önálló pasztahelyettesítőként.
Azok a változók, amelyek meghatározzák, hogy melyik alternatíva illik
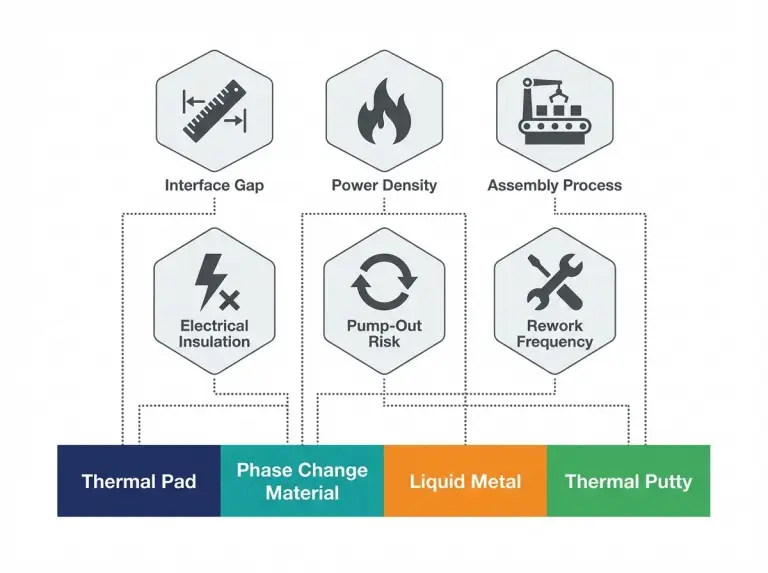
Hat változó határozza meg a helyes alternatívát. A hővezető képesség önmagában nem elegendő.
- Felületi rés vastagsága A hővezető paszta a legelőnyösebb körülbelül 0,2–0,3 mm alatt. 0,5 mm felett a betétek vagy a PCM-ek megfelelőbbek. A vastagabb pasztakötések arányosan növelik a hőállóságot. Ezeket a küszöbértékeket indikatívnak tekintsük, és ellenőrizzük az adott anyag BLT-adataival.
- Kiszivattyúzási kockázat meghatározza, hogy PCM vagy pad formátumokra van-e szükség a hosszú távú megbízhatósághoz. A nagy lapkafelület, a nagy hőmérséklet-ingadozások és a hosszú termékélettartam mind növeli ezt a kockázatot. A paszta tartásának feltételezése helyett explicit módon értékelje.
- Teljesítménysűrűség az interfészen meghatározza a vezetőképesség alsó határát. A szabványos 6–8 W/m·K-os betétek gyakran memóriachipeket és kis fogyasztású integrált áramköröket fednek le. A nagy teljesítményű processzoroknak, teljesítmény-MOSFET-eknek és IGBT moduloknak jellemzően magasabb vezetőképességre vagy PCM-szintű megfelelőségre van szükségük.
- Összeszerelési folyamat formálja, ami életképes. Az automatizált gyártósorok az előre vágott korongformátumokat részesítik előnyben. A kézi vagy terepi összeszerelés az olyan anyagokat részesíti előnyben, amelyek nem igényelnek precíz szórási technikát.
- Újrafelhasználhatóság és átdolgozási gyakoriság idővel befolyásolja a teljes anyagköltséget. Az újrafelhasználható korongformátumok és PCM-ek csökkentik a tisztítási és újrafelviteli terhet a pasztacsere ciklusokhoz képest.
- Elektromos szigetelési követelmény Kizárja a folyékony fémet minden olyan geometriából, ahol a fém a szerszámon túlra is terjedhet. Korlátozza a nagy fémtartalmú készítményeket is, ahol a migráció vezetőképességi útvonalakat hozhat létre.
A jelöltek összehasonlításakor a felületegységre jutó hőellenállást kell használni: R″ = BLT ÷ k. Egy 2 mm-es, 10 W/m·K-es párna nagyobb effektív ellenállással rendelkezik, mint egy 0,1 mm-es, 5 W/m·K-es pasztaréteg. Az R″-t mindig a vezetőképességi értékkel együtt értékelje.
Ellenőrzés a hővezető paszta alternatívája melletti elköteleződés előtt
Az adatlap-összehasonlítás leszűkíti a listát. Ez nem fejezi be a minősítést. Három lépés szükséges a termelésbe állítás előtt.
Először is, az összeszerelés után mérje meg a kötési vonal vastagságát. Győződjön meg arról, hogy az anyag a megadott teljesítménytartományban van összenyomva. A tartományon kívül eső BLT a leggyakoribb oka annak, hogy a hőállóság a vártnál magasabb lesz, amikor pasztáról párnára váltunk.
Másodszor, figyelje a csomópont hőmérsékletét reprezentatív terhelés alatt. Hasonlítsa össze a hőtervezési előrejelzéssel. Ha a rés meghaladja az alkatrész hőmagasságát, a továbblépés előtt vizsgálja felül az anyagválasztást, a nyomóerőt és a felület-előkészítést.
Harmadszor, a PCM alternatívák esetében a végső teljesítményadatok rögzítése előtt el kell végezni a szükséges beégetési ciklusokat. Az ellenállás mérése, mielőtt az anyag teljesen nedvesítette volna a határfelületet, alábecsüli az alternatíva tényleges állandósult állapotú képességét. Ez ahhoz vezethet, hogy elutasítják azt az anyagot, amely megfelelő kondicionálás után megfelelően működött volna.
A szélsőséges szorítónyomással, erősen egyenetlen felületekkel, rezgéses környezettel vagy szabályozási tanúsítási követelményekkel járó alkalmazásoknál további hatókör-meghatározásra van szükség az anyagkiválasztás véglegesítése előtt.
Következtetés
A megfelelő hővezető paszta kiválasztása a rés geometriájától, a kiszivattyúzás kockázatától, a teljesítménysűrűségtől, az összeszerelési folyamattól, a szigetelési követelményektől és a karbantartási hozzáféréstől függ. Az adatlap áttekintése önmagában nem tudja megválaszolni a kérdést – az alkalmazásszintű validáció mindig megteszi.
A hővezető párnák nagy volumenű összeszerelésekhez és nagyobb résekhez alkalmasak. A PCM-ek hosszú életciklusú alkalmazásokhoz alkalmasak, amelyekhez mind a kiszivattyúzási ellenállás, mind a paszta szintű megfelelőség szükséges. A folyékony fém extrém teljesítménysűrűséghez illik, ahol a geometria szigorúan szabályozott. A hővezető gitt szabálytalan vagy többmagasságú csatlakozásokhoz illik, ahol sem a paszta, sem a fix vastagságú párnák nem praktikusak.
Az Trumonytechs-nél mérnöki és beszerzési csapatokkal dolgozunk együtt a következőkön: TIM kiválasztás ipari, teljesítményelektronikai és hőkezelési alkalmazásokban. Minősítési munkánk során a pasztáról való átálláskor a váratlan eredmények két leggyakoribb forrása a PCM beégetési ciklusok kihagyása és a tényleges határfelületi rést meghaladó padvastagság elfogadása. Mindkettő a vártnál magasabb hőellenállási értékeket eredményez. Mindkettőt gyakran az anyagminőségre fogják, amikor a valódi ok az alkalmazási körülmények. A BLT, a nyomóerő, a beégetési protokoll és a felületi állapot gyártás előtti megerősítése megakadályozza a váltott terveknél tapasztalt minősítés utáni hibák nagy részét.
Ha egy adott tervhez hővezető paszta alternatívát értékel, ossza meg csapatunkkal az interfész geometriáját, teljesítménysűrűségét, üzemi hőmérséklet-tartományát és összeszerelési folyamatát. Azonosíthatjuk az anyagjelölteket, tisztázhatjuk a szükséges validálási lépéseket, és megjelölhetjük, hogy a beszállítói adatokat hol kell ellenőrizni a tényleges feltételekkel szemben, mielőtt a minősítés lezárul.
GYIK
Hogyan ellenőrizhetem, hogy két beszállító vezetőképességi értékei valóban összehasonlíthatók-e?
Kérje el a mérés során használt vizsgálati módszert, érintkezési nyomást és kötési vonal vastagságát. A tranziens módszerek rutinszerűen magasabb értékeket mutatnak, mint az ASTM D5470, mivel alábecsülik a határfelületi ellenállást. Összehangolt vizsgálati feltételek nélkül a számok különböző dolgokat mérnek.
Mikor növeli a vastagabb párna a hőállóságot ahelyett, hogy csökkentené?
Amikor meghaladja a tényleges határfelületi rést. A vastagság kitölti a rést – nem javítja a vezetőképességet. A párna vastagságát a mért résadatokhoz kell viszonyítani, ne a szabványos készletméretekhez.
Mit kell ellenőriznünk, mielőtt gyártás közben pasztáról párnára váltunk?
Három dolog: az egységek közötti réskonzisztencia, az összeszerelési nyomás a betét nyomóerején belül, és a felületkezelés a megfelelőségi tűréshatáron belül. Szilikon alapú betétek esetén azt is ellenőrizni kell, hogy a szomszédos folyamatlépések érzékenyek-e a sziloxánra.
A folyékony fém praktikus nagy volumenű gyártáshoz?
Igen, de csak szigorú alkalmazási ellenőrzések és előzetesen megerősített felületi kompatibilitás mellett. A túlzott szétterjedésből adódó elektromos rövidzárlat kockázata miatt alkalmatlan, ha a szigetelő geometriája nem tartható megbízhatóan a teljes térfogaton belül.
Hogyan befolyásolja a kiszivattyúzás a paszta kontra PCM közötti döntést egy termék élettartama alatt?
A paszta kiszivattyúzása kumulatív és csendes – a csatlakozási hőmérsékletek az összeszerelési szint jelzése nélkül emelkednek, amíg a határ el nem tűnik. A PCM-ek hűtés közben nem vándorolnak, így a meghibásodási mód nem érvényesül. Minél hosszabb a termék életciklusa és minél gyakoribbak a hőciklusok, annál erősebbek a PCM mellett szóló érvek.
