
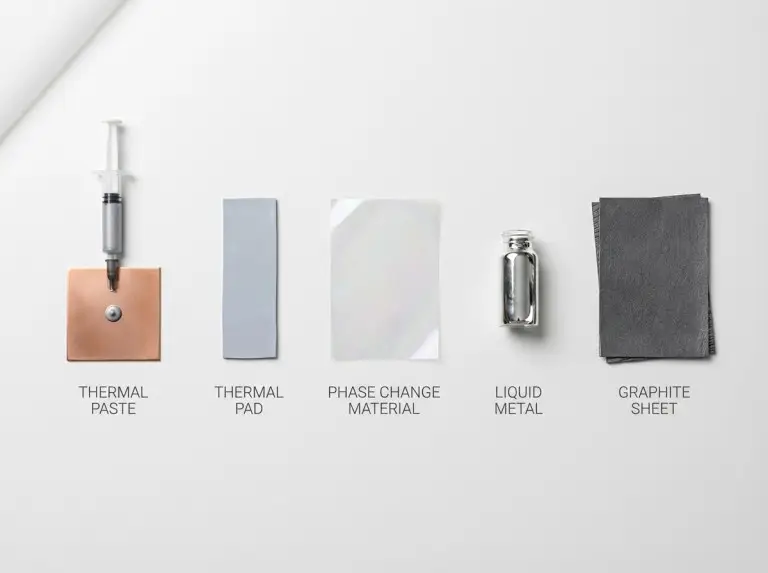
La scelta di un'alternativa alla pasta termica si basa su cinque fattori: la distanza tra le superfici, il carico termico, il processo di assemblaggio, le esigenze di isolamento elettrico e il rischio di fuoriuscita della pasta. La consistenza o l'aspetto non c'entrano nulla.
Esistono quattro categorie di materiali per l'interfaccia termica, appositamente studiati, che possono sostituire la pasta termica. Ognuna di esse presenta dei compromessi. Nessuna di esse dovrebbe essere impiegata nella produzione senza prima essere stata sottoposta a test specifici per l'applicazione.
Questa guida è destinata a ingegneri e team di approvvigionamento che operano nella produzione di componenti elettronici, apparecchiature industriali o manutenzione sul campo. Non tratta i materiali di uso domestico, in quanto questi si deteriorano in seguito a cicli termici prolungati e non sono adatti a una gestione termica ingegnerizzata.
Cosa deve replicare qualsiasi alternativa alla pasta termica
La pasta termica fa due cose contemporaneamente. riempie i vuoti d'aria creati dalle irregolarità microscopiche della superficie. Inoltre, garantisce un percorso conduttivo a bassa resistenza tra la sorgente di calore e il dissipatore di calore per tutta la durata di funzionamento del dispositivo. Qualsiasi alternativa deve fare entrambe le cose, non solo una.
Quattro criteri definiscono un ricambio ingegnerizzato qualificato. In primo luogo, deve adattarsi sufficientemente bene alle irregolarità della superficie per eliminare l'aria intrappolata sotto la pressione di serraggio disponibile. In secondo luogo, deve fornire una conduttività termica sufficiente per la densità di potenza del componente. Ciò dipende dall'area dell'interfaccia, dallo spessore della linea di incollaggio e dal flusso di calore, non solo dal valore di conduttività. In terzo luogo, deve rimanere dimensionalmente e chimicamente stabile nell'intero profilo di temperatura e cicli dell'applicazione. In quarto luogo, deve soddisfare i requisiti di isolamento elettrico dell'interfaccia, che variano significativamente tra le applicazioni dei die delle CPU e i progetti dei moduli di alimentazione.
Una regola vale per tutte le alternative: i valori di conduttività forniti dai diversi produttori non sono confrontabili a meno che non siano stati misurati con lo stesso metodo di prova e la stessa pressione di contatto. Richiedete sempre, insieme al valore dichiarato, il metodo di prova, lo spessore dello strato di incollaggio e la pressione di contatto.
Quando la pasta termica è ancora la soluzione giusta
Non tutte le situazioni richiedono un cambio. La pasta termica è ancora la scelta giusta quando lo spazio di interfaccia è inferiore a 0,2 mm, la finitura superficiale è ben controllata e il volume di assemblaggio è sufficientemente basso da poter essere gestito come applicare la pasta termica manualmente, e la densità di potenza rientra nei limiti gestibili dalla pasta termica standard. Il passaggio in queste condizioni comporta costi di qualificazione aggiuntivi senza alcun reale beneficio.
Un cambio ha senso in queste situazioni: lo spazio è troppo grande perché la pasta si riempia uniformemente, il processo di assemblaggio richiede il posizionamento robotizzato o un tempo di polimerizzazione pari a zero, la manutenzione sul campo rende impraticabile la pulizia della pasta tra i cicli di servizio, il pompaggio è un rischio di affidabilità documentato, oppure formulazione in pasta non è in grado di soddisfare i requisiti di isolamento.
Perché il pompaggio della pasta è importante per la selezione delle alternative
Il fenomeno del "pump-out" (fuoriuscita di liquido dal dissipatore) è una delle ragioni ingegneristiche più comuni per cui si decide di abbandonare la pasta termica. Capire come funziona permette di individuare le alternative che risolvono effettivamente il problema.
Durante i cicli termici, la fonte di calore e il dissipatore di calore si espandono e si contraggono a velocità diverse. Questo movimento relativo spinge la pasta dal centro dell'interfaccia verso i bordi nel tempo. La resistenza termica aumenta, senza che ciò sia visibile a livello dell'assemblaggio.
Il rischio di pump-out è massimo quando l'area del chip è ampia, le oscillazioni di temperatura tra inattività e carico sono ampie e il montaggio consente movimenti laterali durante i cicli. I team che eseguono la validazione termica iniziale senza tenere conto del pump-out spesso superano la qualificazione, per poi vedere la resistenza termica aumentare nel corso del ciclo di vita del prodotto. Questo guasto è difficile da diagnosticare senza smontare il prodotto. Identificare il rischio di pump-out in anticipo, prima di selezionare un materiale, è il punto di partenza corretto.

Alternative ingegnerizzate alle paste termiche e relativi profili applicativi.
Cuscinetti termici (in silicone e non in silicone)
Cuscinetti termici Si tratta di fogli solidi preformati. La maggior parte è costituita da elastomeri siliconici caricati con ceramica o ossido metallico. La conduttività dichiarata dai fornitori per i gradi standard varia in genere da 1 a 12 W/m·K; le formulazioni con un carico maggiore raggiungono i 15 W/m·K. Gli spessori disponibili vanno generalmente da 0,2 mm a 5 mm, il che li rende pratici per fessure più ampie o di dimensioni variabili, dove l'applicazione della pasta è irregolare.
Poiché i cuscinetti sono solidi a temperatura ambiente, non possono adattarsi alle irregolarità microscopiche della superficie come fa la pasta sotto pressione. Ciò si traduce in una maggiore resistenza termica interfacciale a parità di spazio, soprattutto su superfici con rugosità superiore a circa Ra 1,6 µm. Il divario in termini di prestazioni si riduce all'aumentare dello spessore dell'interfaccia, perché la tolleranza alle variazioni di altezza diventa più importante della conformità microscopica per spazi maggiori.
I pad termici sono ideali per l'assemblaggio ad alto volume. I formati pretagliati eliminano la variabilità dell'applicazione manuale, supportano il posizionamento robotizzato e consentono la manipolazione immediata dei pezzi senza tempi di polimerizzazione. I pad, inoltre, resistono al fenomeno del pump-out grazie alla loro struttura solida, che non si deforma durante i cicli di lavorazione. Alcuni formati sono riutilizzabili, riducendo i costi dei materiali laddove le rilavorazioni sono frequenti. Materiali per interfaccia termica senza silicone sono disponibili per ambienti sensibili al degassamento dei silossani, come ad esempio applicazioni ottiche, mediche e di sensoristica di precisione.
Materiali a cambiamento di fase
Materiali a cambiamento di fase Inizialmente si presentano come fogli solidi. Passano a uno stato semiliquido alla temperatura di esercizio, in genere tra 45 °C e 70 °C, a seconda della formulazione. Nella fase liquida, i PCM si adattano alla superficie dell'interfaccia in modo simile a una pasta e riempiono i vuoti microscopici sotto una moderata pressione di serraggio. La conduttività dichiarata dal fornitore è in genere compresa tra 3 e 8,5 W/m·K. Le prestazioni effettive dipendono dal grado di fluidità del materiale alla reale temperatura e pressione dell'interfaccia.
I PCM sono l'alternativa funzionale più diretta alla pasta quando il pompaggio è un rischio noto per l'affidabilità. Si risolidificano quando il dispositivo si raffredda e si liquefanno al successivo ciclo di alimentazione. A differenza della pasta, non migrano dall'interfaccia nel tempo. Questo li rende particolarmente adatti per applicazioni a lungo termine in cui riapplicazione durante l'assistenza sul campo non è fattibile.
Un aspetto fondamentale del processo è il seguente: i materiali a cambiamento di fase (PCM) necessitano di un periodo di rodaggio. Il materiale richiede diversi cicli termici al di sopra della sua temperatura di transizione di fase prima che l'interfaccia si bagni completamente e raggiunga una resistenza termica minima stabile. La validazione termica deve tenerne conto. Misurare le prestazioni prima che siano stati completati un numero sufficiente di cicli fornisce un valore di resistenza superiore alla reale capacità del materiale in condizioni stazionarie.
Composti termici a metallo liquido
I composti di metallo liquido, principalmente leghe di gallio-indio, offrono valori di conduttività ben superiori a quelli delle paste saldanti convenzionali. I valori forniti dai produttori variano in genere da 30 a 80 W/m·K, sebbene le prestazioni effettive dipendano fortemente dallo spessore dello strato di saldatura e dalla preparazione della superficie. Ciò rende il metallo liquido una soluzione ideale per componenti ad alta densità di potenza, dove le paste saldanti standard non sono in grado di garantire una dissipazione sufficiente.
Due vincoli sono imprescindibili. I metalli liquidi conducono elettricità, pertanto qualsiasi diffusione al di fuori del perimetro dello stampo crea un rischio di cortocircuito. Inoltre, reagiscono con le superfici in alluminio tramite corrosione galvanica. L'utilizzo richiede superfici di accoppiamento placcate in rame o nichel, un'applicazione controllata per prevenire la diffusione laterale e un'esplicita approvazione del rischio prima della produzione.
Pasta termica
Lo stucco termico si colloca tra la pasta e i cuscinetti solidi. Si adatta, con una leggera pressione, alle superfici di contatto irregolari senza richiedere una stesura precisa. Non essendo vincolato da spessori fissi, può compensare le differenze di altezza all'interno di un singolo assemblaggio. La conduttività, dichiarata dai fornitori, dello stucco termico commerciale varia in genere da 6 a 13 W/m·K a seconda della percentuale di riempitivo.
Lo stucco termico funziona bene quando più componenti di diverse altezze condividono un dissipatore di calore comune, rendendo impraticabile uno spessore uniforme del tampone. In genere non è riutilizzabile dopo la compressione e deve essere sostituito durante le rilavorazioni.
Fogli di grafite (solo per ruolo supplementare)
Fogli di grafite Hanno una conduttività molto elevata nel piano, superiore a 700 W/m·K lateralmente, ma la conduttività perpendicolare al piano è tipicamente solo di 5-10 W/m·K. Questo profilo è adatto alla dissipazione del calore nei punti caldi, non alla conduzione diretta dal componente al dissipatore. I fogli di grafite conducono elettricità e non possono entrare in contatto con gli elementi del circuito non protetti. Funzionano al meglio come strato supplementare all'interno di un percorso termico che include già un altro materiale di interfaccia termica (TIM), non come sostituto autonomo della pasta termica.
Variabili che determinano quale alternativa è più adatta
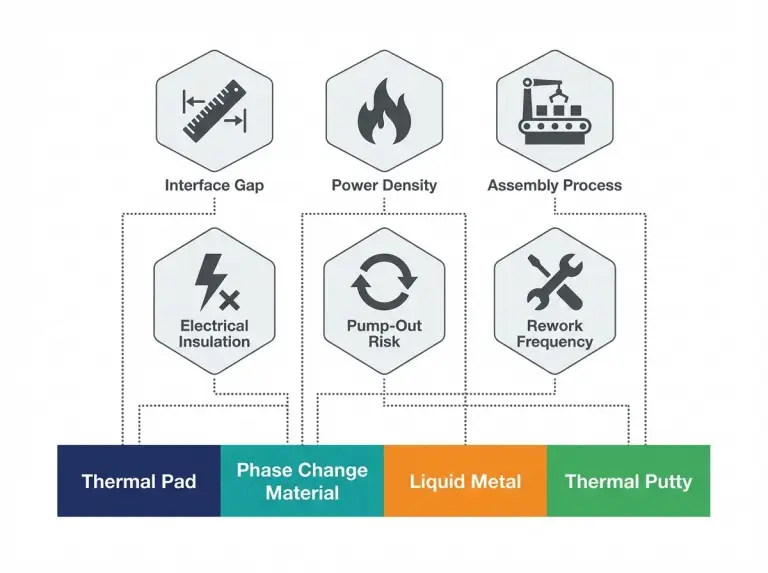
Sei variabili determinano l'alternativa corretta. Il solo valore della conducibilità termica non è sufficiente.
- spessore dello spazio di interfaccia La pasta termica è fondamentale. Funziona al meglio con spessori inferiori a circa 0,2-0,3 mm. Al di sopra di 0,5 mm, i pad termici o i materiali a cambiamento di fase (PCM) sono più appropriati. Spessori maggiori della pasta termica aumentano proporzionalmente la resistenza termica. Considerate queste soglie come indicative e verificatele confrontandole con i dati BLT specifici del materiale.
- Rischio di svuotamento della pompa Determina se sono necessari formati PCM o a pad per un'affidabilità a lungo termine. L'ampia area del chip, le ampie oscillazioni di temperatura e la lunga durata del prodotto aumentano questo rischio. Valutalo esplicitamente invece di dare per scontato che la pasta regga.
- Densità di potenza all'interfaccia definisce il livello minimo di conduttività. I pad standard da 6–8 W/m·K spesso ricoprono i chip di memoria e i circuiti integrati a bassa potenza. I processori ad alta potenza, i MOSFET di potenza e i moduli IGBT in genere richiedono una conduttività maggiore o la conformità al livello PCM.
- Processo di assemblaggio definisce ciò che è fattibile. Le linee automatizzate privilegiano i formati di pannelli pretagliati. L'assemblaggio manuale o in loco privilegia i materiali che non richiedono una tecnica di stesura precisa.
- Riutilizzabilità e frequenza di rilavorazione Influiscono sul costo totale dei materiali nel tempo. I formati di tamponi riutilizzabili e i PCM riducono l'onere di pulizia e riapplicazione rispetto ai cicli di sostituzione della pasta.
- Requisiti di isolamento elettrico Esclude il metallo liquido da qualsiasi geometria in cui sia possibile la diffusione oltre lo stampo. Limita inoltre le formulazioni ad alto contenuto metallico in cui la migrazione potrebbe creare percorsi conduttivi.
Quando si confrontano i candidati, utilizzare la resistenza termica per unità di area: R″ = BLT ÷ k. Un tampone di 2 mm a 10 W/m·K ha una resistenza effettiva maggiore di uno strato di pasta di 0,1 mm a 5 W/m·K. Valutare sempre R″ insieme al valore di conduttività.
Verifica prima di optare per un'alternativa alla pasta termica
Il confronto delle schede tecniche restringe la lista, ma non completa la fase di qualificazione. Prima di procedere alla produzione, sono necessari tre passaggi.
Innanzitutto, misurare lo spessore della linea di incollaggio dopo l'assemblaggio. Verificare che il materiale sia compresso entro l'intervallo di prestazioni specificato. Uno spessore della linea di incollaggio al di fuori di tale intervallo è la causa più comune di una resistenza termica superiore alle aspettative quando si passa da un formato in pasta a uno in tampone.
In secondo luogo, monitorare la temperatura della giunzione sotto carico rappresentativo. Confrontarla con la previsione di progetto termico. Se il divario supera il margine termico del componente, rivedere la selezione del materiale, la forza di compressione e la preparazione della superficie prima di procedere.
In terzo luogo, per le alternative PCM, completare i cicli di rodaggio richiesti prima di registrare i dati finali sulle prestazioni. Misurare la resistenza prima che il materiale abbia completamente bagnato l'interfaccia sottostima la reale capacità a regime dell'alternativa. Ciò può portare a scartare un materiale che avrebbe funzionato correttamente dopo un adeguato condizionamento.
Le applicazioni con pressioni di serraggio estreme, superfici altamente irregolari, ambienti con vibrazioni o requisiti di certificazione normativa richiedono una definizione più precisa dell'ambito di applicazione prima di finalizzare la selezione del materiale.
Conclusione
La scelta della pasta termica più adatta dipende dalla geometria dell'intercapedine, dal rischio di fuoriuscita del materiale, dalla densità di potenza, dal processo di assemblaggio, dai requisiti di isolamento e dall'accessibilità per la manutenzione. La sola consultazione della scheda tecnica non è sufficiente a fornire una risposta: la validazione a livello applicativo è sempre fondamentale.
I pad termici sono adatti per assemblaggi ad alto volume e per spazi più ampi. I materiali a cambiamento di fase (PCM) sono adatti per applicazioni a lungo termine che richiedono sia resistenza al pompaggio che uniformità del livello di pasta. Il metallo liquido è adatto per densità di potenza estreme dove la geometria è strettamente controllata. Lo stucco termico è adatto per interfacce irregolari o a più altezze dove né la pasta né i pad a spessore fisso sono pratici.
In Trumonytechs lavoriamo con i team di ingegneria e approvvigionamento su TIM Selezione in applicazioni industriali, di elettronica di potenza e di gestione termica. Nel nostro lavoro di qualificazione, le due fonti più frequenti di risultati inattesi quando si passa dalla pasta termica sono l'omissione dei cicli di burn-in del PCM e l'accettazione di uno spessore del pad superiore all'effettivo spazio di interfaccia. Entrambe producono valori di resistenza termica superiori alle aspettative. Entrambe vengono spesso attribuite alla qualità del materiale, quando la vera causa risiede nelle condizioni di applicazione. La conferma di BLT, forza di compressione, protocollo di burn-in e condizioni della superficie prima della produzione previene la maggior parte dei guasti post-qualificazione che riscontriamo nei progetti con commutazione.
Se state valutando un'alternativa alla pasta termica per un progetto specifico, condividete con il nostro team la geometria dell'interfaccia, la densità di potenza, l'intervallo di temperatura di esercizio e il processo di assemblaggio. In questo modo potremo identificare i materiali idonei, chiarire le fasi di validazione necessarie e segnalare i punti in cui i dati del fornitore devono essere verificati rispetto alle vostre condizioni reali prima della chiusura della qualificazione.
FAQ
Come posso verificare che i valori di conduttività forniti da due fornitori siano effettivamente comparabili?
Richiedere il metodo di prova, la pressione di contatto e lo spessore della linea di incollaggio utilizzati durante la misurazione. I metodi transitori riportano di norma valori più elevati rispetto allo standard ASTM D5470 perché sottovalutano la resistenza dell'interfaccia. Senza condizioni di prova allineate, i valori misurano cose diverse.
Quando un pad più spesso aumenta la resistenza termica anziché diminuirla?
Quando supera l'effettivo spazio di interfaccia. Lo spessore riempie lo spazio, ma non migliora la conduttività. Specificare lo spessore del pad in base ai dati misurati dello spazio, non alle dimensioni standard di fabbrica.
Cosa dobbiamo verificare prima di passare dalla pasta al tampone in produzione?
Tre aspetti fondamentali: uniformità dello spazio tra le unità, pressione di assemblaggio entro le specifiche di compressione del tampone e finitura superficiale entro la tolleranza di conformità. Per i tamponi a base di silicone, verificare anche se le fasi di processo adiacenti sono sensibili ai silossani.
L'utilizzo del metallo liquido è pratico per la produzione su larga scala?
Sì, ma solo con rigorosi controlli di applicazione e previa verifica della compatibilità con le superfici. Il rischio di cortocircuito elettrico dovuto alla sovra-distribuzione rende questa soluzione inadatta laddove la geometria di contenimento non possa essere mantenuta in modo affidabile su tutto il volume.
In che modo il fenomeno di pompaggio influisce sulla decisione tra pasta e PCM durante il ciclo di vita di un prodotto?
Il fenomeno di pompaggio della pasta termica è cumulativo e silenzioso: le temperature di giunzione aumentano senza alcun indicatore a livello di assemblaggio fino a quando il margine non è esaurito. I PCM non migrano con il raffreddamento, quindi la modalità di guasto non si applica. Più lungo è il ciclo di vita del prodotto e più frequenti sono i cicli termici, più forte è l'utilità dei PCM.
