
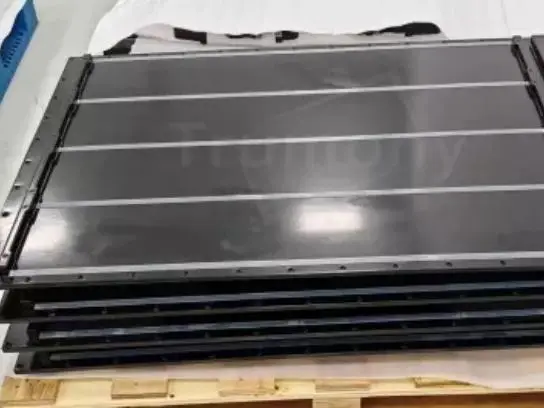
A extrusão de dissipadores de calor é uma forma de fabricar perfis com aletas. Um tarugo de alumínio aquecido é empurrado através de uma matriz moldada. O perfil longo é então cortado e acabado para se tornar um dissipador de calor. Os componentes eletrônicos geram calor quando estão em funcionamento. Esse calor pode prejudicar o desempenho ou danificar os componentes se não for gerenciado adequadamente. Na Trumonytechs, trabalhamos com... gestão térmica da bateria e placas de arrefecimento. Frequentemente, precisamos decidir se um dissipador de calor de alumínio extrudado é a escolha certa.
O que é extrusão de dissipador de calor?
A extrusão de dissipador de calor consiste em um perfil de alumínio com aletas. Essas aletas aumentam a área de superfície, o que auxilia na liberação de calor por convecção e radiação. É um método frequentemente utilizado por oferecer um bom equilíbrio entre custo, facilidade de produção e liberdade de design para diversos componentes eletrônicos. A extrusão funciona melhor com boa circulação de ar, seja natural ou forçada. Além disso, é necessário que haja área suficiente entre as aletas para permitir a troca de calor com o ar.
Como funciona a extrusão de dissipadores de calor?
O processo começa com o aquecimento de um tarugo sólido de alumínio. Em seguida, ele é forçado através de uma matriz de aço. Isso cria um perfil contínuo com aletas. O perfil é então endireitado, envelhecido e cortado no comprimento desejado. O processo segue estas etapas:
- Aquecimento do tarugo: Um tarugo sólido de alumínio (geralmente 6063 ou 6061) é aquecido. Ele fica quente o suficiente para ser trabalhado, mas não derrete.
- Extrusão: Um pistão hidráulico empurra o material através da matriz. Isso forma a seção transversal aletada.
- Resfriamento/têmpera: O perfil é resfriado com ar ou água. Isso ajuda a controlar suas propriedades.
- Alisamento por alongamento: O perfil longo é alongado. Isso o torna mais reto e alivia a tensão.
- Envelhecimento (temperamento): O envelhecimento artificial ajuda o metal a atingir as propriedades mecânicas desejadas, como T5 ou T6.
- Corte e acabamento: As hastes longas são cortadas no comprimento certo. Em seguida, a usinagem adiciona características como furos, ranhuras ou superfícies de montagem.
Principais princípios de projeto que controlam o desempenho de resfriamento
O desempenho de resfriamento depende da resistência térmica. Essa resistência ocorre ao longo do caminho do calor: do dispositivo, passando pelo material de interface térmica (TIM), até a base do dissipador de calor, através das aletas e, finalmente, até o ar. Você pode obter melhores resultados corrigindo o trecho de maior resistência. Isso funciona melhor do que simplesmente adicionar mais aletas. Aqui estão os princípios básicos de projeto que verificamos primeiro:
- Espessura da base e distribuição de calor: Uma base mais espessa distribui melhor o calor, mas adiciona peso. Pode não ajudar se o principal problema for a má circulação de ar. Se a fonte de calor for pequena, a distribuição do calor pela base é mais importante.
- Altura, espessura e espaçamento das aletas: O espaçamento das aletas deve ser compatível com o fluxo de ar. Um espaçamento muito pequeno entre as aletas pode bloquear a convecção natural. Também pode causar uma grande queda de pressão em sistemas de ar forçado.
- Orientação em relação ao fluxo de ar: As aletas extrudadas funcionam melhor quando o ar flui através dos canais das aletas. Se você não tiver certeza sobre a direção do fluxo de ar, um tipo diferente de aleta pode ser mais seguro.
- Qualidade da interface: Um dissipador de calor excelente pode falhar devido a um mau contato. O tipo e a espessura da pasta térmica, a planicidade da superfície e a força de fixação geralmente determinam os resultados em situações reais.
- Opções de materiais e acabamentos: O alumínio 6063 é uma escolha comum para dissipadores de calor extrudados. Ele se extruda bem e tem bom desempenho térmico. O alumínio 6061 é usado quando se precisa de maior resistência ou características de usinagem diferentes.
|
Material |
Condutividade térmica típica (aprox.) |
Nota prática |
|---|---|---|
|
Alumínio (6063/6061) |
~160–210 W/m·K |
Melhor relação custo/benefício para a maioria dos dissipadores de calor extrudados. |
|
Cobre |
~350–400 W/m·K |
Desempenho superior, porém mais pesado e geralmente mais caro. |
Principais tipos de extrusões para dissipadores de calor
O melhor tipo de extrusão depende das suas necessidades. Considere o estilo do fluxo de ar (forçado ou natural). Pense também na direção do fluxo de ar e nas limitações de espaço. Abaixo estão os tipos mais comuns que encontramos em projetos.
Extrusão de aleta reta
As extrusões de aletas retas possuem aletas paralelas. Essas aletas formam canais que funcionam bem com fluxo de ar unidirecional e previsível. São uma boa opção para gabinetes com ventiladores ou dutos. Sua eficácia é menor se o fluxo de ar for fraco ou bloqueado, pois os canais estreitos podem perder desempenho rapidamente.
Extrusão de aletas inclinadas
As extrusões de aletas inclinadas angulam as aletas. Isso aumenta a área de superfície e permite um espaçamento maior. Elas podem melhorar o desempenho se você puder ter espaços maiores entre as aletas e desejar melhor fluxo de ar. Podem ser menos ideais se você precisar acomodar muitas aletas em um espaço pequeno.
Extrusão de aletas de pino
As extrusões de pinos utilizam uma matriz de pinos, em vez de canais longos. Isso as torna mais adequadas para fluxos de ar mistos ou com direções variáveis. Essa característica é útil em placas de circuito impresso (PCBs) densamente povoadas, onde o fluxo de ar é irregular. No entanto, as matrizes de pinos podem ser mais difíceis de limpar em áreas empoeiradas. Além disso, podem não ser a melhor opção em termos de queda de pressão em todas as configurações de ventoinhas.
Extrusão de corte transversal
As extrusões transversais dividem as aletas longas em partes menores. Isso pode auxiliar na convecção natural e tornar o dissipador menos sensível à direção do fluxo de ar. Elas são frequentemente utilizadas quando não é possível garantir uma forte circulação de ar forçado. A desvantagem é um processo de fabricação mais complexo e, às vezes, menor eficiência do canal.
Perfil extrudado LED em formato de estrela/redondo
Os perfis de LED em formato de estrela ou redondo possuem formato radial. São projetados para dissipar o calor de placas e lâmpadas de LED circulares. Adaptam-se bem a formatos de iluminação e facilitam a montagem. No entanto, nem sempre são a melhor opção para caixas eletrônicas compactas, onde o fluxo de ar é direcional e o espaço é retangular.
|
Tipo |
Funciona melhor |
Atenção! |
|---|---|---|
|
barbatana reta |
Fluxo de ar forçado previsível |
Os canais podem ficar obstruídos se o espaçamento for muito pequeno. |
|
Barbatana inclinada |
Preciso de mais espaço com acesso. |
Nem sempre é a melhor opção para espaços extremamente reduzidos. |
|
Pino de barbatana |
A direção do fluxo de ar é incerta. |
Acúmulo de poeira, compensações entre queda de pressão |
|
corte transversal |
Convecção natural / fluxo misto |
Processamento extra, nem sempre a melhor opção em dutos. |
|
Estrela/redondo de LED |
Geometrias de iluminação LED |
Menos ideal em dutos de ar forçado retangulares. |
Como escolher o dissipador de calor extrudado certo?
Para escolha um dissipador de calor, Verifique se a meta térmica corresponde aos limites de fluxo de ar e tamanho. Em seguida, certifique-se de que a fabricação é viável e que a interface é adequada. Normalmente, seguimos este caminho:
- Defina a carga térmica e o aumento de temperatura desejado.
- Confirme a condição do fluxo de ar: convecção natural, ventilação forçada ou incerta.
- Defina limites de espaço e peso, incluindo metas de tamanho, altura e massa.
- Escolha o tipo de aleta com base na certeza do fluxo de ar (reta vs. cilíndrica/com corte transversal).
- Defina o plano de interface: método de montagem, tipo de TIM e objetivos de planicidade.
- Validar as necessidades de fabricação, como comprimento de corte, usinagem e acabamento.
Em nossos projetos de baterias, dissipadores de calor extrudados são ideais para componentes eletrônicos ou módulos de potência refrigerados a ar. Eles também são eficazes para dissipar o calor em um invólucro com fluxo de ar. Se o fluxo de ar for insuficiente e a temperatura estiver alta, geralmente consideramos o resfriamento líquido. Não forçamos uma extrusão a realizar uma tarefa que ela não consegue executar.
Problemas comuns e verificações práticas de resolução de problemas
A maioria das falhas em dissipadores de calor não está relacionada à extrusão em si. Geralmente, são problemas de interface, fluxo de ar ou orientação. Essas verificações rápidas resolvem muitos problemas em campo:
|
Sintoma |
Causa provável |
Verificação rápida / direção |
|---|---|---|
|
Ponto crítico permanece alto |
Mau contato / TIM muito espesso |
Verificar planicidade, carga de fixação e controle da espessura da TIM. |
|
Funciona na bancada, falha na caixa |
Recirculação de ar / entrada bloqueada |
Verifique o caminho do fluxo de ar, a curva de rotação do ventilador e a folga de exaustão. |
|
Desempenho pior do que o esperado. |
Aletas desalinhadas com o fluxo de ar |
Gire a pia ou redesenhe-a para direcionar o fluxo de ar corretamente. |
|
Grande variação de unidade para unidade |
Variação de montagem |
Padronizar o torque, a aplicação de TIM e o preparo da superfície. |
|
Queda gradual no desempenho |
Entupimento por poeira |
Aumente o espaçamento das aletas, adicione filtros, planeje a manutenção. |
Conclusão
A extrusão de dissipadores de calor é uma maneira sólida e escalável de fabricar dissipadores de calor de alumínio com aletas. Ela oferece os melhores resultados quando você se concentra no projeto do fluxo de ar e em uma interface de alta qualidade. Se você dimensionar as aletas sem verificar o fluxo de ar real, sua resistência térmica real pode diferir dos seus objetivos de projeto. Na Trumonytechs, vemos os dissipadores de calor extrudados como apenas uma ferramenta em nosso conjunto de ferramentas avançadas de gerenciamento térmico. Nossa experiência nos permite encontrar a solução certa — seja extrusão, resfriamento líquido ou uma abordagem personalizada — para as necessidades específicas do seu projeto. Se você está pronto para otimizar o desempenho do seu sistema, contactar Trumonytechs e explorar como nosso soluções de gestão térmica Pode impulsionar o seu próximo sucesso.
FAQ
Quais materiais são comumente usados para dissipadores de calor extrudados?
A maioria dos dissipadores de calor extrudados utiliza ligas de alumínio como a 6063. Elas são fáceis de extrudar e oferecem um bom equilíbrio entre custo e desempenho. O cobre é usado para maior condutividade, mas aumenta o peso e o custo.
A extrusão de dissipadores de calor é o que se chama de "alumínio fundido passando por uma matriz"?
Não, a extrusão utiliza um tarugo sólido aquecido, não alumínio fundido. O tarugo quente é empurrado através da matriz. Em seguida, é resfriado, endireitado, envelhecido e cortado.
Como escolher entre perfis extrudados com aletas retas e com aletas cilíndricas?
Use aletas retas para fluxo de ar canalizado conhecido. Use aletas cilíndricas quando a direção do fluxo de ar for incerta. A escolha depende da previsibilidade do fluxo de ar e dos limites de perda de pressão.
Um espaçamento menor entre as aletas sempre proporciona melhor refrigeração?
Não, um espaçamento muito pequeno entre as aletas pode restringir o fluxo de ar e diminuir o desempenho. O espaçamento deve ser adequado ao seu método de resfriamento, seja por convecção natural ou por ventilador.
Quando um dissipador de calor extrudado não é a solução ideal?
Se o fluxo de ar for fraco e o fluxo de calor for alto, a extrusão pode não funcionar. Nesses casos, é melhor repensar o plano de resfriamento. Isso pode significar melhorar a interface, o fluxo de ar ou usar resfriamento líquido.
Facebook
Twitter
LinkedIn
Posts relacionados
Por Trumonytechs
0
05 Dec: What Is Thermoelectric Cooling?
Por Trumonytechs
0
14 Nov: What is a Rack Manifold?

Por Trumonytechs
0
13 Nov: Microchannel Cold Plate Overview
