
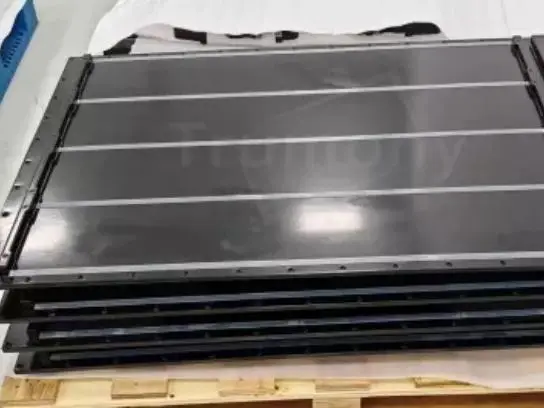
Kylflänsextrudering är ett sätt att tillverka fenprofiler. En uppvärmd aluminiumplåt trycks genom en formad form. Den långa profilen skärs sedan till och färdigställs till en kylfläns. Elektroniska delar genererar värme när de arbetar. Denna värme kan försämra prestandan eller skada delar om den inte hanteras väl. På Trumonytechs arbetar vi med termisk hantering av batteripaket och kylplattor. Vi avgör ofta om en kylfläns i aluminiumextrudering är rätt val.
Vad är kylflänsextrudering?
Kylflänsextrudering är en aluminiumprofil med fenor. Dessa fenor ökar ytan. Detta hjälper kylflänsen att frigöra värme genom konvektion och strålning. Den används ofta eftersom den erbjuder en bra balans. Den ger låg kostnad, enkel repetition och designfrihet för många elektroniktyper. Extrudering fungerar bäst med bra luftflöde, oavsett om det är naturligt eller forcerat. Du behöver också tillräckligt med fenor för att utbyta värme med luften.
Hur fungerar kylflänsextrudering?
Processen börjar med att ett massivt aluminiumämne värms upp. Det pressas sedan genom en stålform. Detta skapar en kontinuerlig profil med fenor. Profilen rätas sedan ut, åldras och kapas till rätt längd. Processen följer dessa steg:
- Uppvärmning av billet: Ett massivt aluminiumämne (ofta 6063 eller 6061) värms upp. Det blir tillräckligt varmt för att bearbetas, men det smälter inte.
- Extrudering: En hydraulisk kolv trycker materialet genom matrisen. Detta bildar det flänsförsedda tvärsnittet.
- Kylning / släckning: Profilen kyls med luft eller vatten. Detta hjälper till att kontrollera dess egenskaper.
- Stretchrätning: Den långa profilen är uttöjd. Detta gör den rakare och minskar stress.
- Åldrande (härdning): Artificiell åldring hjälper metallen att uppnå sina önskade mekaniska egenskaper, som T5 eller T6.
- Skärning och efterbehandling: De långa "pinnarna" kapas till rätt längd. Sedan tillför bearbetningen funktioner som hål, spår eller monteringsytor.
Viktiga designgrunder som styr kylprestanda
Kylprestandan beror på värmemotståndet. Detta motstånd uppstår längs värmevägen: från enheten, genom gränssnittsmaterialet (TIM), till kylflänsens bas, genom flänsarna och slutligen till luften. Du kan få bättre resultat genom att fixera länken med högst motstånd. Detta fungerar bättre än att bara lägga till fler flänsar. Här är de designgrunder vi kontrollerar först:
- Bastjocklek och värmespridning: En tjockare bas sprider värme bättre men ökar vikten. Det kanske inte hjälper om dåligt luftflöde är det största problemet. Om värmekällan är liten är basspridning viktigare.
- Fenhöjd, tjocklek och avstånd: Lamellavståndet måste matcha luftflödet. Mycket snävt lamellavstånd kan blockera naturlig konvektion. Det kan också skapa ett högt tryckfall i system med forcerad lufttillförsel.
- Orientering i förhållande till luftflöde: Extruderade fenor fungerar bäst när luft flödar genom fenkanalerna. Om du är osäker på luftflödets riktning kan en annan fentyp vara säkrare.
- Gränssnittskvalitet: En bra kylfläns kan gå sönder vid dålig kontakt. TIM-typ och tjocklek, ytans planhet och monteringskraft styr ofta verkliga resultat.
- Material- och ytbehandlingsval: 6063 aluminium är ett vanligt val för extruderade kylflänsar. Det extruderar bra och har god termisk prestanda. 6061 används när man behöver mer styrka eller andra bearbetningsegenskaper.
|
Material |
Typisk värmeledningsförmåga (ungefär) |
Praktisk anmärkning |
|---|---|---|
|
Aluminium (6063/6061) |
~160–210 W/m·K |
Bästa kostnad/prestanda för de flesta extruderade kylflänsar |
|
Koppar |
~350–400 W/m·K |
Högre prestanda, men tyngre och ofta dyrare |
Huvudtyper av kylflänsprofiler
Den bästa extruderingstypen beror på dina behov. Tänk på luftflödesstilen (forcerad vs. naturlig). Tänk även på luftflödesriktning och utrymmesbegränsningar. Nedan följer de vanligaste typerna vi ser i projekt.
Rak fenextrudering
Raka flänsprofiler har parallella flänsar. Dessa flänsar bildar kanaler som fungerar bra med förutsägbart, enkelriktat luftflöde. De är ett bra val för kapslingar med fläktar eller kanaler. De är mindre effektiva om luftflödet är svagt eller blockerat. De smala kanalerna kan snabbt förlora prestanda.
Snedfinsträngsprutning
Snedformade fenprofiler vinklar fenorna. Detta ökar ytan och möjliggör större avstånd. De kan förbättra prestandan om du kan ha större mellanrum mellan fenorna och vill ha bättre luftflöde. De kan vara mindre idealiska om du behöver packa många fenor på ett litet utrymme.
Pin Fin Extrudering
Pin-fin-extruderingar använder en uppsättning stift, inte långa kanaler. Detta gör dem bättre för blandade eller växlande luftflödesriktningar. Detta är användbart på trånga kretskort där luftflödet är rörigt. Pin-matriser kan dock vara svårare att hålla rena i dammiga områden. De kanske inte heller är bäst lämpade för tryckfall i alla fläktkonfigurationer.
Tvärskuren extrudering
Tvärskurna profiler bryter upp långa flänsar i kortare delar. Detta kan bidra till naturlig konvektion. Det gör också diskbänken mindre känslig för luftflödets riktning. De används ofta när man inte kan garantera stark forcerad luft. Nackdelen är mer bearbetning och ibland lägre kanaleffektivitet.
LED-stjärna/rundprofilextrudering
LED-stjärnformade eller runda extruderingar har radiella profiler. De är gjorda för att sprida värme från cirkulära LED-kort och lampor. De passar bra med belysningsformer och gör monteringen enklare. De är inte alltid bäst för trånga elektroniklådor där luftflödet är riktat och utrymmet är rektangulärt.
|
Typ |
Fungerar bäst |
Se upp |
|---|---|---|
|
Rak fena |
Förutsägbart forcerat luftflöde |
Kanalerna kan kvävas om avståndet är för snävt |
|
Sned fena |
Behöver mer yta med tillgång |
Inte alltid bäst för ultratäta fotavtryck |
|
Stiftfena |
Luftflödets riktning är osäker |
Dammuppbyggnad, avvägningar mellan tryckfall |
|
Tvärsnitt |
Naturlig konvektion / blandflöde |
Extra bearbetning, inte alltid bäst i kanaler |
|
LED-stjärna/rund |
LED-belysningsgeometrier |
Mindre idealisk i rektangulära forcerade luftkanaler |
Hur man väljer rätt extruderad kylfläns?
Till välj en kylfläns, matcha det termiska målet med luftflödes- och storleksgränser. Kontrollera sedan att det kan tillverkas och att gränssnittet är bra. Vi följer vanligtvis denna väg:
- Definiera värmebelastningen och måltemperaturökningen.
- Bekräfta luftflödets tillstånd: naturlig konvektion, fläktdriven eller osäker.
- Ställ in utrymmes- och viktgränser, inklusive storlek, höjd och massa för mål.
- Välj en fentyp baserat på luftflödessäkerhet (rak vs. tätskuren/tvärskuren).
- Lås in gränssnittsplanen: monteringsmetod, TIM-typ och planhetsmål.
- Validera tillverkningsbehov som skärlängd, bearbetning och ytbehandling.
I vårt arbete med batteripaket är extruderade kylflänsar bra för luftkyld elektronik eller kraftmoduler. De fungerar också för att sprida värme över ett hölje med hjälp av luftflöde. Om luftflödet är dåligt och värmen är hög brukar vi titta på vätskekylning istället. Vi tvingar inte fram en extruderad enhet för att utföra ett jobb den inte klarar av.
Vanliga problem och praktiska felsökningskontroller
De flesta "kylflänsfel" handlar inte om själva extruderingen. De är vanligtvis problem med gränssnitt, luftflöde eller orientering. Dessa snabba kontroller löser många problem ute i fält:
|
Symptom |
Trolig orsak |
Snabbkontroll/riktning |
|---|---|---|
|
Hotspot förblir hög |
Dålig kontakt / TIM för tjock |
Kontrollera planhet, klämbelastning, TIM-tjocklekskontroll |
|
Fungerar på bänk, går sönder i lådan |
Luftcirkulation / blockerat inlopp |
Verifiera luftflödesväg, fläktkurva och avgasutrymme |
|
Prestanda sämre än väntat |
Flänsar feljusterade i förhållande till luftflödet |
Vrid diskbänken eller omforma den för faktisk luftflödesriktning |
|
Stor variation från enhet till enhet |
Monteringsvariation |
Standardisera vridmoment, TIM-dispensering och ytförberedelse |
|
Gradvis prestandaminskning |
Dammtilltäppning |
Öka avståndet mellan lamellerna, lägg till filter, planera underhåll |
Slutsats
Kylflänsextrudering är ett gediget och skalbart sätt att tillverka kylflänsar i aluminium med fenor. Det ger bästa resultat när du fokuserar på luftflödesdesign och ett högkvalitativt gränssnitt. Om du dimensionerar fenor utan att verifiera det verkliga luftflödet kan din faktiska värmeresistans skilja sig från dina designmål. På Trumonytechs ser vi extruderade kylflänsar som bara ett verktyg i vår avancerade verktygslåda för värmehantering. Vår expertis gör att vi kan matcha rätt lösning – oavsett om det är extrudering, vätskekylning eller en anpassad metod – till dina specifika projektbehov. Om du är redo att optimera ditt systems prestanda, kontakta Trumonytechs och utforska hur våra lösningar för termisk hantering kan driva din nästa framgång.
VANLIGA FRÅGOR
Vilka material används vanligtvis för extruderade kylflänsar?
De flesta extruderade kylflänsar använder aluminiumlegeringar som 6063. De extruderar bra och erbjuder en bra balans mellan kostnad och prestanda. Koppar används för högre konduktivitet, men det ökar vikten och kostnaden.
Är kylflänsextrudering "smält aluminium genom en form"?
Nej, vid extrudering används ett uppvärmt, massivt ämne, inte smält aluminium. Det varma ämnet trycks genom formen. Sedan kyls det, rätas ut, åldras och skärs.
Hur väljer jag mellan raka fenprofiler och stiftfenprofiler?
Använd raka lameller för känt, kanaliserat luftflöde. Använd stiftlameller när luftflödets riktning är osäker. Valet beror på luftflödets förutsägbarhet och tryckfallsgränser.
Kyler snävare flänsavstånd alltid bättre?
Nej, för snävt avstånd mellan lamellerna kan strypa luftflödet och sänka prestandan. Avståndet måste matcha din kylmetod, oavsett om det är naturlig konvektion eller en fläkt.
När är en extruderad kylfläns inte rätt lösning?
Om luftflödet är svagt och värmeflödet högt kanske extrudering inte fungerar. I dessa fall är det bättre att ompröva kylningsplanen. Detta kan innebära att förbättra gränssnittet, luftflödet eller använda vätskekylning.
Facebook
Twitter
LinkedIn
Relaterade inlägg
Av Trumonytechs
0
05 dec: Vad är termoelektrisk kylning?
Av Trumonytechs
0
14 nov: Vad är ett kuggstångsgrenrör?

Av Trumonytechs
0
13 nov: Översikt över mikrokanalkylplatta
