
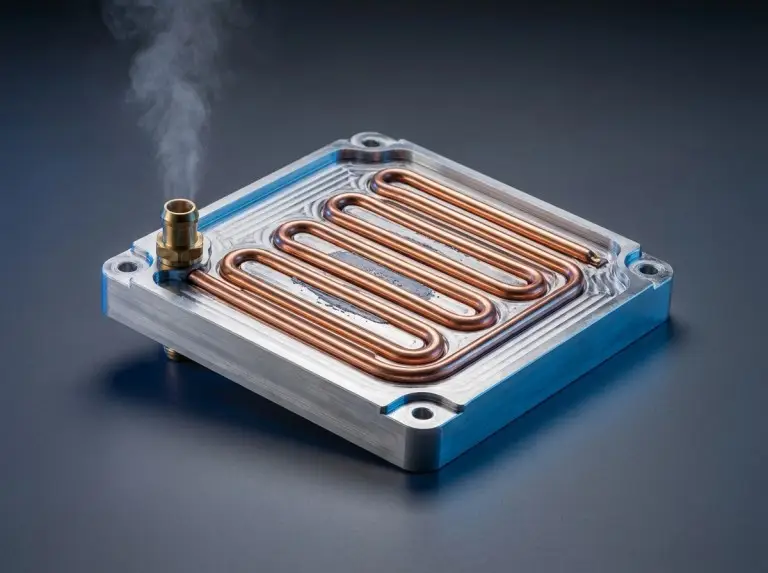
Una piastra fredda tubolare è una parte di raffreddamento a liquido. È costituito da tubi in rame o acciaio inossidabile pressati o incollati su una piastra di base in alluminio scanalata. Il tubo crea un percorso termico diretto tra un dispositivo caldo e il refrigerante. Il materiale del tubo, il metodo di fissaggio e il percorso del flusso determinano il suo funzionamento e se la struttura del tubo si adatta a un determinato carico termico, tipo di refrigerante e intervallo di pressione.
Come trasferisce il calore una piastra fredda tubolare?
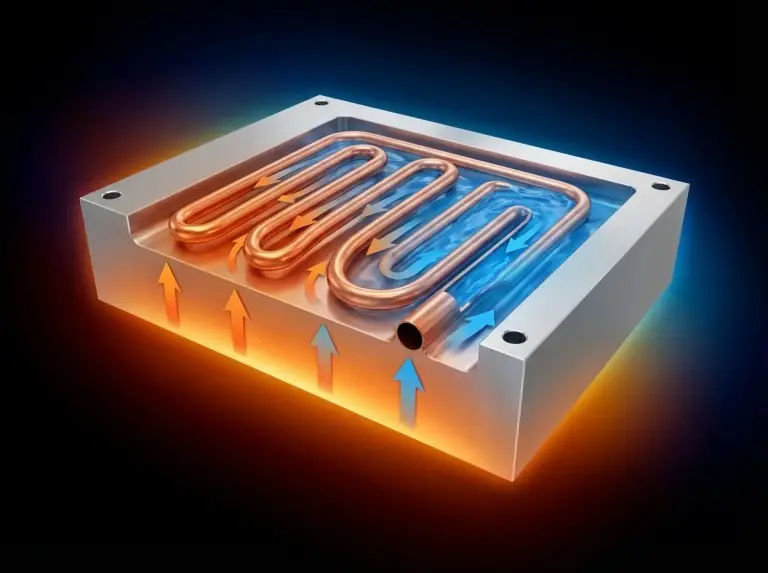
Una piastra fredda tubolare rimuove il calore in due fasi. Innanzitutto, la conduzione trasferisce il calore dal componente montato attraverso la piastra e nella parete del tubo. Successivamente, la convezione forzata all'interno del tubo trasferisce il calore nel refrigerante che scorre. Il refrigerante – solitamente acqua, una miscela di glicole e acqua o un fluido dielettrico – fluisce verso uno scambiatore di calore remoto, cede il calore e ritorna tramite una pompa.
Il numero di interfacce di materiale tra il componente e il refrigerante determina la lunghezza del percorso termico. Nei progetti con tubo esposto e press-lock, il tubo è a filo o appena sotto la superficie della piastra. Questo mantiene basso il numero di interfacce. Nei progetti con tubo interrato e riempimento epossidico, l'epossidico aggiunge un'interfaccia. L'aumento o la diminuzione della resistenza termica dipende dalla conduttività e dalla qualità del riempimento dell'epossidico rispetto agli spazi d'aria che sostituisce.
Una piastra fredda tubolare è una parte di un circuito idraulico più ampio. Per comprendere il funzionamento dell'intero circuito, consulta la nostra guida sucome funzionano le piastre fredde liquide. Per garantire una temperatura di esercizio stabile, è necessario che l'intero sistema funzioni: testa della pompa, dissipazione del calore, proprietà del refrigerante, serbatoio, degasaggio e controlli. Verifichiamo questo aspetto all'inizio di ogni progetto. Una piastra fredda ben progettata non può risolvere il problema di una pompa o di uno scambiatore di calore sottodimensionati.
Esposto, sepolto e pressato
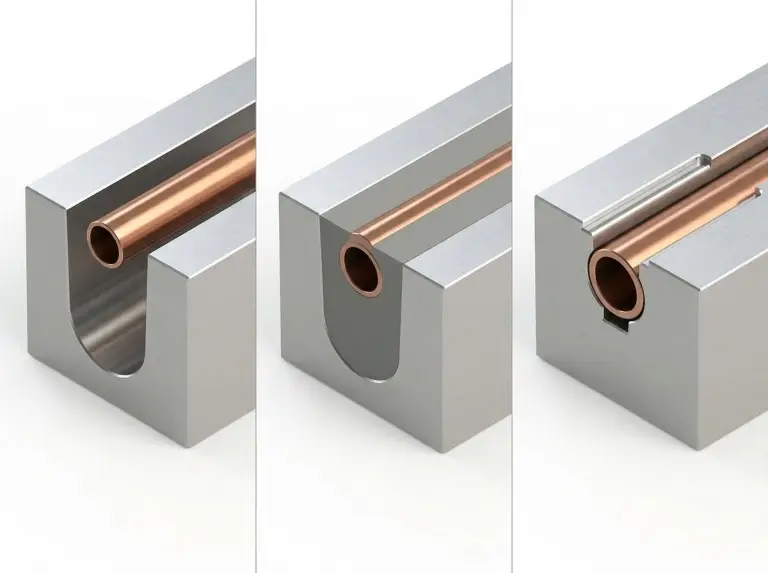
Le piastre fredde tubolari sono disponibili in tre tipologie. Ognuna di esse influisce in modo diverso sulle prestazioni termiche, sulla complessità costruttiva e sulla durata.
Il tubo esposto Il design prevede il posizionamento del tubo in canali lavorati. Il tubo rimane visibile sulla superficie della piastra. Questa è l'opzione più semplice. La qualità del contatto tra tubo e canale deve essere verificata lungo l'intero percorso del flusso durante l'accettazione.
Il tubo interrato Il tipo (riempimento epossidico) ricopre il tubo pressato con resina epossidica termoconduttiva. La resina epossidica riempie i vuoti e può migliorare l'uniformità del contatto, ma solo se il processo di riempimento è ben controllato. L'effettiva eliminazione dei vuoti dipende dalla tolleranza del canale, dalla variazione del diametro esterno del tubo, dalla viscosità della resina epossidica, dalla completezza del riempimento e dal ritiro di polimerizzazione. Specificare e verificare queste variabili. Non darle per scontate. La resina epossidica sigilla anche il tubo dall'ambiente esterno.
Press-fit o press-lock I progetti utilizzano la formatura meccanica. Il tubo si blocca a filo o al di sotto della superficie della piastra. Non viene utilizzata resina epossidica. Utilizziamo questo metodo quando la rimozione della penalità termica della resina epossidica è una priorità e quando il processo può mantenere un contatto meccanico costante su tutta la lunghezza del tubo. La qualità del press-fit determina il contatto termico, la stabilità dimensionale e la robustezza. Tuttavia, l'integrità delle perdite dipende da altri fattori: la continuità del tubo, le connessioni terminali, i raccordi e la resistenza ai cicli di pressione. Il contatto tubo-piastra da solo non controlla le perdite. Verifichiamo entrambi gli elementi separatamente durante la revisione del disegno. Trattarli come un unico controllo è una causa comune di criteri di accettazione incompleti.
Perché l'epossidico termico non è sempre il fattore limitante?
Molti ingegneri presumono che qualsiasi strato di resina epossidica tra tubo e piastra comprometta le prestazioni termiche. Questo non è sempre vero. La valutazione reale dipende da tre fattori: conduttività termica della resina epossidica, spessore dello strato e flusso di calore sulla superficie di montaggio.
Nei progetti di accumulo di energia e conversione di potenza con design a tubi interrati, spesso riscontriamo che il grado di conduttività della resina epossidica non è mai stato verificato rispetto al budget di resistenza termica. Quando il disegno lascia aperta la specifica della resina epossidica, il team di produzione potrebbe utilizzare un materiale di riempimento diverso da quello ipotizzato nella modellazione termica. Questa lacuna si verifica solo quando le temperature post-assemblaggio superano il target. A quel punto, la correzione richiede una nuova specifica della resina epossidica, un processo di riempimento rivisto e una ripetizione della convalida termica e delle perdite.
Il riempimento epossidico funziona bene quando il flusso termico si mantiene nell'intervallo basso-moderato e quando l'uniformità di polimerizzazione e riempimento sono parte integrante dell'accettazione in produzione. Se il flusso termico supera tale intervallo, passare alla costruzione press-lock o brasata.
Compatibilità del materiale del tubo e del refrigerante
Il materiale del tubo determina il punto di partenza per la compatibilità del refrigerante. Ma non è l'unico fattore. Anche l'insieme dei materiali a contatto con il fluido, le condizioni operative e l'approccio alla manutenzione influiscono sulla durata del circuito.
I tubi in rame funzionano con l'acqua e con la maggior parte delle miscele di glicole e acqua inibite. Nei sistemi che necessitano di acqua deionizzata, il rame può funzionare, ma solo se la metallurgia del circuito, il controllo dei gas disciolti, la chimica dell'acqua e la manutenzione sono tutti convalidati. Nei circuiti con metalli misti o nei sistemi ad acqua deionizzata gestiti in modo inadeguato, aumentano la lisciviazione degli ioni rame, i depositi e la corrosione. Questi rischi dovrebbero essere valutati durante la revisione della progettazione: per una ripartizione dettagliata delle modalità di guasto e delle strategie di prevenzione, consultare il nostro articolo su evitare la corrosione nei sistemi di raffreddamento a liquido.
L'acciaio inossidabile è adatto ad applicazioni in cui la purezza del fluido esclude il rame. Tuttavia, la compatibilità dipende ancora dal grado di lega (304 vs. 316), dal livello di cloruri, dalla temperatura, dalla velocità del flusso e dall'insieme completo dei materiali a contatto con il fluido. Le nostre piastre di base in alluminio utilizzano leghe delle serie 3000 e 6000. Allineiamo il materiale del tubo, la lega della piastra, i raccordi e le specifiche del refrigerante in fase di progettazione. L'interazione galvanica tra diversi metalli è un input di progettazione, non qualcosa da scoprire sul campo.
Il diametro del tubo e il numero di passaggi influenzano la caduta di pressione e la distribuzione del flusso. Verificare entrambi i parametri in base alla curva della pompa e all'impedenza del sistema prima di bloccare il percorso del flusso.
Quando è adatta la costruzione tubolare?
Le piastre fredde tubolari sono ideali per carichi termici da bassi a moderati. I principali fattori che ne determinano la scelta sono il costo, la semplicità di fabbricazione e l'affidabilità di funzionamento in condizioni controllate.
I tubi in alluminio a serpentina sono una soluzione collaudata per il raffreddamento dei moduli batteria a celle cilindriche. Gestiscono la rimozione del calore a livello di cella attraverso il pacco. In questo caso, la geometria del percorso dei tubi rispetto alla superficie di contatto tra le celle è la variabile chiave. Verifichiamo questo aspetto durante la revisione del disegno. I modelli a serpentina standard spesso non individuano le zone di concentrazione del calore effettive nel gruppo di celle.
Le piastre fredde tubolari non sono adatte ai casi con flusso termico elevato, in cui i limiti di temperatura di giunzione richiedono una resistenza termica molto bassa su tutta la superficie. Nei progetti che coinvolgono moduli IGBT, inverter ed elettronica di conversione ad alta potenza, dove i requisiti di flusso termico sono più stringenti, vediamo regolarmente i team scegliere la costruzione tubolare per motivi di costo, senza verificare se la resistenza termica alla portata disponibile soddisfi effettivamente il limite di giunzione. Per un'analisi dettagliata di come il raffreddamento a liquido gestisce questi carichi, vedere Raffreddamento IGBT mediante tecnologia liquida. Il risultato è solitamente un secondo ciclo di progettazione che richiede la brasatura. Questo ciclo aggiunge tempo e costi di lavorazione. Avrebbe potuto essere evitato. Le piastre brasate con campi di alette interne offrono solitamente una minore resistenza termica e una migliore uniformità di temperatura in questi casi. Tuttavia, il vantaggio dipende comunque dalla geometria, dalla distribuzione del flusso e dall'ingombro. Verificatelo rispetto ai parametri di progetto, non date per scontato.
| Variabile | Piastra fredda tubolare | Piastra fredda brasata/lavorata |
|---|---|---|
| Intervallo di flusso termico | Da basso a moderato | Da moderato ad alto |
| Resistenza termica | Più alto; dipende dal metodo di collegamento e dal routing | Inferiore nella maggior parte dei casi; dipende dalla geometria delle alette e dalla distribuzione del flusso |
| Compatibilità del refrigerante | Dipende dal materiale del tubo, dal grado della lega, dalla chimica del circuito | Dipende dal materiale della piastra, dal metodo di giunzione, dalla chimica del ciclo |
| Personalizzazione | Instradamento dei tubi, conteggio dei passaggi, dimensioni delle piastre | Geometria del canale, densità delle alette, topologia del flusso |
| Costo relativo | Più basso | Più alto |
| Percorso di rischio di perdita | Continuità del tubo, connessioni terminali, raccordi | Integrità del giunto brasato, connessioni di ingresso/uscita |
Variabili da verificare prima di bloccare il progetto
Prima di rilasciare il progetto per la produzione, controllare questi elementi:
- Limite di carico termico e temperatura superficiale: la temperatura massima consentita del componente determina la resistenza termica richiesta — utilizzare il nostro guida al calcolo del carico termico per completare questo passaggio prima di impegnarsi in un metodo di collegamento o di conteggio dei passaggi.
- Tipo di refrigerante e chimica del ciclo completo: Valutare il materiale del tubo, la lega della piastra di base e i raccordi insieme. Includere il pacchetto di inibitori, l'intervallo di pH e il controllo dei gas disciolti.
- Pressione di esercizio e portata massima: I valori di pressione dipendono dallo spessore della parete del tubo, dal metodo di fissaggio e dal materiale della piastra. Confrontare questi valori con la portata della pompa e i limiti di pulsazione della pressione.
- Conteggio dei passaggi dei tubi e instradamento del percorso del flusso: Entrambi influenzano la caduta di pressione e l'uniformità della temperatura superficiale. Modellare o misurare prima di finalizzare.
- Configurazione di montaggio e mappa termica dei componenti: Il montaggio lato tubo rispetto a quello non lato tubo modifica la resistenza termica. Negli assemblaggi con fonti di calore non uniformi, come array di celle cilindriche con spazi tra le celle, allineare il percorso dei tubi alla mappa termica effettiva. Non utilizzare una serpentina standard come impostazione predefinita.
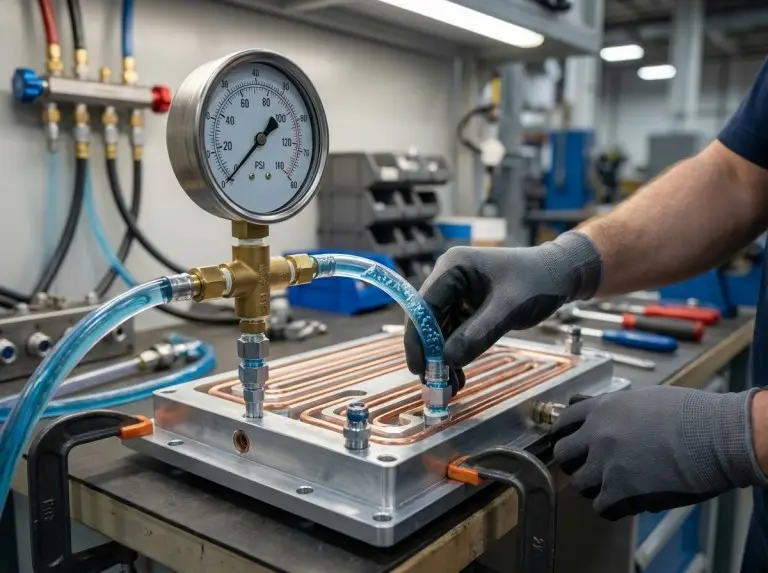
- Criteri di accettazione del test di tenuta: Impostare il livello di pressione, la durata del test e i limiti di superamento/fallimento prima dell'inizio della produzione. Non definirli in seguito.
I punti caldi non derivano solo dalle intercapedini tra tubo e piastra. Anche bassi flussi alla fonte di calore, materiale di interfaccia termica non uniforme, errori di planarità della piastra di base e flussi sbilanciati nei circuiti paralleli sono fattori altrettanto comuni. È importante includere tutti questi fattori nella verifica pre-rilascio.
Conclusione
La scelta della piastra fredda tubolare si riduce a tre fattori: flusso termico, composizione chimica del refrigerante e resistenza termica, definita dal limite di temperatura di giunzione. Quando tutti e tre rientrano nell'intervallo di costruzione di una piastra pressata o press-lock, le piastre fredde tubolari rappresentano una scelta affidabile ed economica. Quando il flusso termico o l'uniformità della temperatura devono superare tale intervallo, le soluzioni brasate o lavorate meccanicamente sono più adatte. Definite questo limite con dati misurati o modellati, prima di adottare un metodo di costruzione.
A Trumonytechs, portiamo a questa chiamata sia la conoscenza dei materiali che l'esperienza nella produzione. Nei progetti di tubi a serpentina per moduli batteria, il percorso dei tubi non può derivare da un layout standard. Le posizioni di passaggio devono corrispondere al carico termico intercella effettivo prima che il progetto venga rilasciato. Nei lavori ad alto flusso termico (inverter, gruppi IGBT), la causa più comune di cicli di riprogettazione è un metodo di costruzione scelto prima che il requisito di resistenza termica fosse confermato. Trattiamo il materiale dei tubi, il metodo di fissaggio, il percorso del flusso, le specifiche epossidiche e i criteri del test di tenuta come elementi di verifica separati, non come un'unica approvazione. È così che interrompiamo questo schema prima che inizi.
Per procedere, inviateci il carico termico del componente, la temperatura massima di giunzione, la portata disponibile, le specifiche del refrigerante e la geometria di montaggio all'inizio della definizione dell'ambito. Con questi input, allineiamo il design della piastra fredda alla vostra applicazione o vi indichiamo dove una tecnologia diversa è più adatta.
FAQ
Qual è l'intervallo di resistenza termica di una piastra fredda tubolare?
Dipende dal diametro del tubo, dal numero di passaggi, dal metodo di fissaggio, dalla portata e dall'ingombro della fonte di calore. Valutare in base ai parametri del progetto. Non utilizzare i tipici intervalli pubblicati come sostituti.
I tubi di rame possono essere utilizzati con acqua deionizzata?
Sì, in alcuni progetti di loop, ma solo con metallurgia del loop convalidata, controllo dei gas disciolti, chimica dell'acqua e un piano di manutenzione chiaro. Nei loop a metalli misti o nei sistemi senza controllo attivo della qualità dell'acqua, il rischio di lisciviazione degli ioni rame e di depositi aumenta. Verificare questo aspetto durante la revisione del progetto.
In che modo il metodo di fissaggio del tubo influisce sul rischio di perdite?
La qualità del press-fit e del press-lock è importante per il contatto termico e la robustezza. Tuttavia, l'integrità delle perdite dipende dalla continuità del tubo, dai raccordi terminali, dai raccordi e dalla resistenza ai cicli di pressione. Si tratta di controlli separati. Verificare entrambi prima dell'integrazione del sistema.
Quando è opportuno sostituire una piastra fredda tubolare con una brasata?
Quando la struttura tubolare non riesce a soddisfare l'obiettivo di resistenza termica in base alla portata disponibile e all'area della piastra, per prendere questa decisione è necessario tenere conto del carico termico, della temperatura superficiale massima, dell'ingombro e delle condizioni del refrigerante. Fo opzioni alternative ad alte prestazioni, vedere la nostra panoramica di piastre fredde a microcanali. Fatelo durante la revisione del disegno, non dopo che il prototipo ha fallito.
Gli inserti turbolatori vengono utilizzati nelle piastre fredde tubolari?
Sono un'opzione in alcuni circuiti personalizzati. Migliorano lo scambio termico rompendo lo strato limite del fluido, ma aumentano le perdite di carico. Non sono standard nella maggior parte delle piastre fredde tubolari commerciali. Verificateli con la curva caratteristica della pompa e il budget di pressione prima di specificarli.
