焊料导热界面材料通过形成坚固的金属键合而非柔性聚合物层来传递热量。正是由于这种金属键合,当焊点较薄且完全润湿时,其热阻才能低于焊膏或焊盘;同时也正因如此,焊料的应用范围通常较为有限。它的主要用途是在高功率半导体封装的芯片级,用于在硅片和散热器之间形成一个薄而平坦的可焊间隙。一旦界面尺寸增大、表面不平整或存在机械活动,其主要局限性便会显现出来,因为刚性金属层无法承受大型组件带来的位移。.
本文将焊锡导热界面材料(TIM)视为芯片级键合材料,并将其与用于热路径上部的较软、柔性界面材料进行比较。本文不涉及电气互连的焊膏冶金、回流焊工艺设计或封装中的电气连接;这些都是与焊锡相关的独立问题。.
什么是焊料热界面材料?
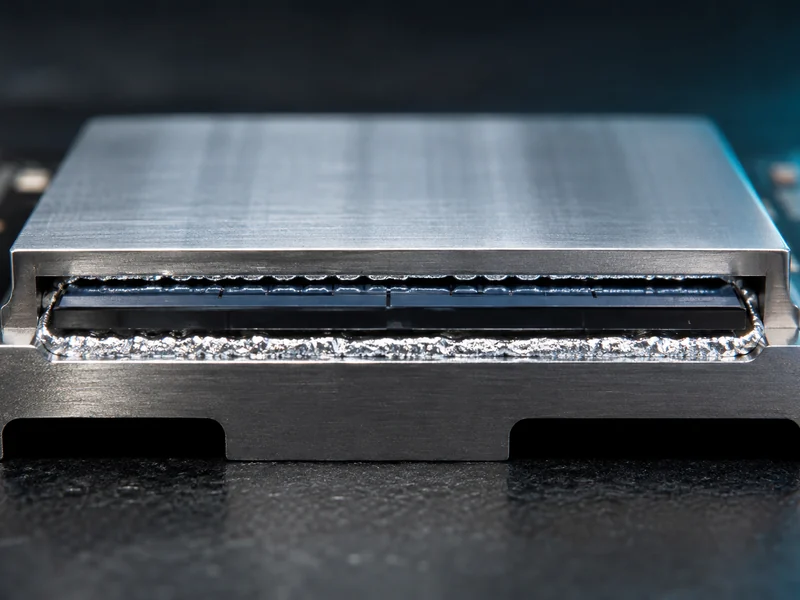
焊料导热界面材料是一种可熔金属层,通过回流焊工艺在两个接合面之间形成连接,从而将两个接合面连接成一条低电阻的导热路径。它通常缩写为sTIM或STIM,一般使用锡基或其他低熔点焊料合金,该合金熔化后润湿两个接合面,冷却后形成金属间化合物键。回流焊步骤是它与所有聚合物导热界面材料的区别所在:它不是将柔软的材料压入到位,而是形成一个连续的金属连接。.
这种材料的典型位置是在处理器芯片和其集成散热器 (IHS) 之间。英特尔将此层描述为焊料导热界面材料,它位于芯片和 IHS 之间,用于提高连接处的导热性。同样的原理也适用于高功率球栅阵列 (BGA) 封装和功率电子芯片,在这些应用中,界面面积小、呈平面状,并且可以进行焊接处理。.
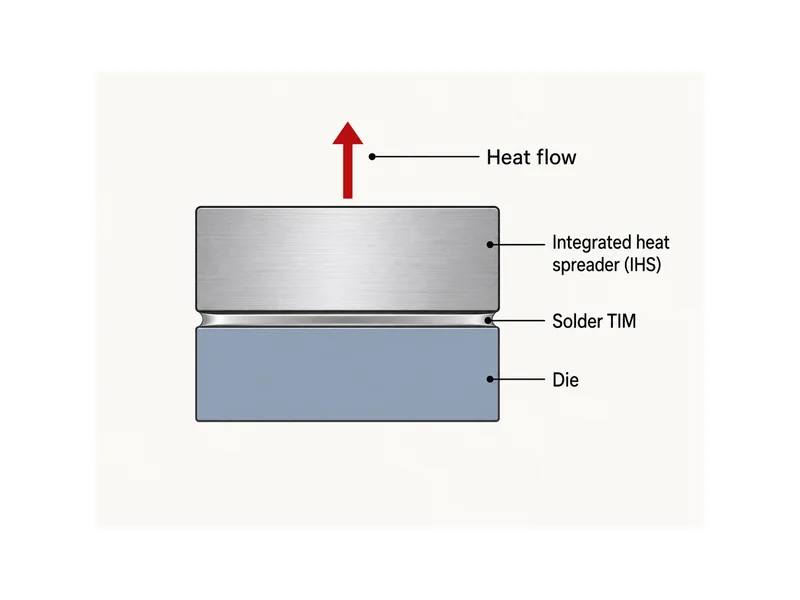
焊锡导热界面材料属于金属界面材料这一大类,该类材料还包括软金属箔、液态金属和烧结银。它们的共同之处在于都具有金属导热路径;热量通过金属传递,而不是通过填充的聚合物传递。这条路径既是性能的来源,也是性能限制的来源,而本文的大部分内容将探讨这两者之间的权衡。.
为什么焊锡导热材料的热阻会降低
焊接式导热界面材料(TIM)的热阻更低,原因有二:金属本体的导热性能远优于填充聚合物;回流焊工艺能够显著降低薄聚合物焊层中占主导地位的接触热阻。铟泰公司报告称,其金属TIM的本体导热系数约为86 W/m·K。聚合物导热硅脂的导热系数通常在2至10 W/m·K之间,一些特殊配方甚至可以达到十几W/m·K。空气(TIM所取代的间隙)的导热系数约为0.026 W/m·K,因此每一种TIM都是一种性能提升;关键问题在于这种提升究竟有多大。填充聚合物通过悬浮在树脂中的导热颗粒来传导热量,而树脂以及颗粒间的接触限制了本体导热系数的上限。回流焊金属层中没有树脂阻碍热传导,因此热传导直接通过连续的金属进行。这便是金属类和聚合物类TIM之间的区别,而这甚至还不包括接触热阻的影响。.
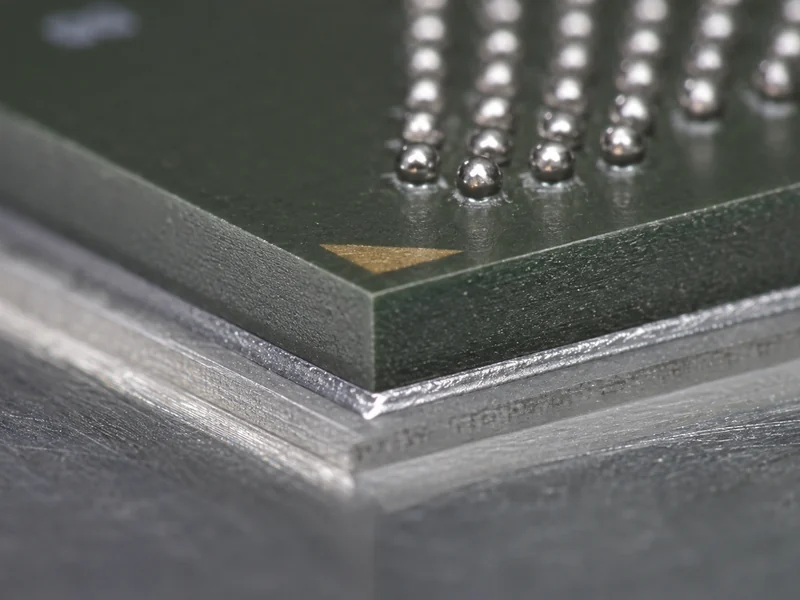
接触本身是第二个优势。回流焊的金属接头能够润湿两个接触面并形成金属间接触,因此其界面电阻远低于薄聚合物焊层。在薄而润湿良好且经过验证的接头中,接触电阻甚至可以低于聚合物界面电阻。这就是为什么焊料被工程师用作界面电阻最低等级的参考标准。具体数值取决于合金、焊层、润湿质量和测试条件,因此它代表的是低界面电阻,而不是适用于所有焊点的固定数值。.
金属连接还能消除影响润滑脂和某些膏状材料的两种失效模式。泵出是指液态导热界面材料在热循环作用下缓慢地从界面挤出;烘烤是指挥发性物质逸出并在界面留下空隙。这两种失效模式都取决于材料是否保持液态或半液态。固化的金属连接不会发生这种迁移,因此不会像润滑脂或软膏状材料那样在界面处发生泵出或烘烤现象。.
性能背后的可靠性和流程成本
高导电性并不意味着焊锡导热界面材料(TIM)是首选,因为降低电阻的刚性结合也会集中应力。焊锡层刚性强,柔韧性低。当芯片和焊盘的热膨胀系数不同时,热膨胀系数的差异会直接作用于焊点,而没有柔软的层来吸收应力。经过反复的热循环,这种应力会导致TIM层疲劳和开裂。这种疲劳正是焊锡TIM合金设计时所考虑的可靠性极限。.
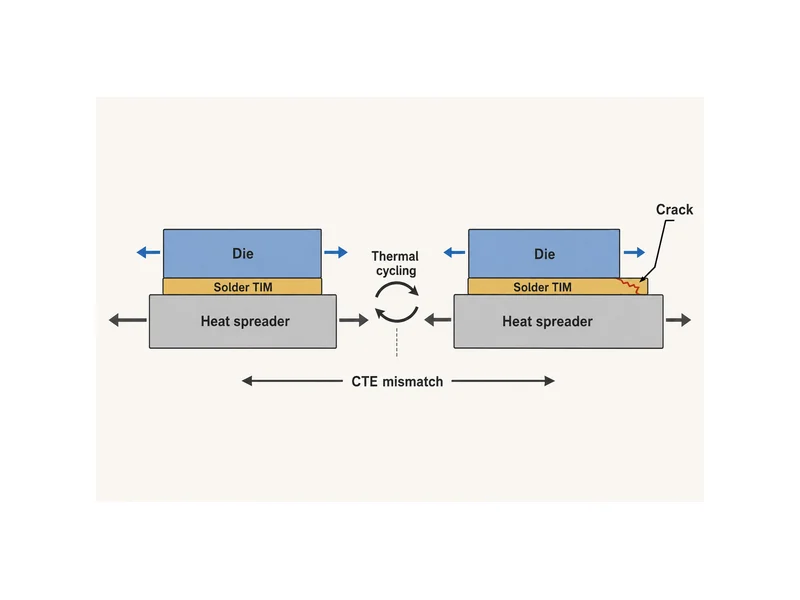
粘合层厚度是权衡利弊的关键所在。较厚的金属粘合层会增加热阻,与接头设计初衷所追求的低热阻目标背道而驰,因此粘合层厚度应尽可能薄,以适应界面尺寸的限制。由于这层刚性粘合层还必须承受热膨胀系数(CTE)的影响,因此粘合层厚度是接头设计中需要平衡的变量之一,而不仅仅是简单地最小化。任何出于某一原因而做出的改变,都必须权衡其对其他因素的影响。.
共面性之所以重要,原因相同。金属接头几乎无法适应翘曲或不平整的表面,因此,与软垫相比,金属接头的平整度和表面处理更为重要,因为软垫本身就能吸收一部分偏差。在模具与涂胶器的连接中,接合面较小,可以保持平整;但随着界面面积增大,保持平整度的难度也随之增加,金属接头对残留的平面误差容忍度也更低。.
工艺流程进一步缩小了选择范围。焊料必须润湿其粘合的表面,这通常意味着两个表面都需要兼容的、可焊的金属化层;裸露的、塑料的、涂漆的或阳极氧化的表面都无法润湿。此外,界面还必须能够承受回流焊工艺,因此任何附近无法承受温度变化的部件都必须在组装过程中加以考虑。这些并非避免使用焊料导热材料的理由;它们是决定界面是否能够接受导热材料的条件。.
界面材料与间隙、应力和表面相匹配
材料类别应根据界面而定,而非相反。因此,实际决策首先要考虑间隙大小、组装应力、表面情况以及是否可进行回流焊。焊锡导热界面材料 (TIM) 适用于间隙薄且平坦、配合面可焊且组件可进行回流焊的情况。在这种情况下,首要任务是在芯片与焊盘等小面积高助焊剂区域内,尽可能降低薄而润湿的金属焊点的界面电阻。如果偏离上述任何一项条件,金属键合的优势就会迅速减弱。以这种方式使材料与界面相匹配是焊接的核心。 热界面材料选择 一旦热通路离开芯片。.
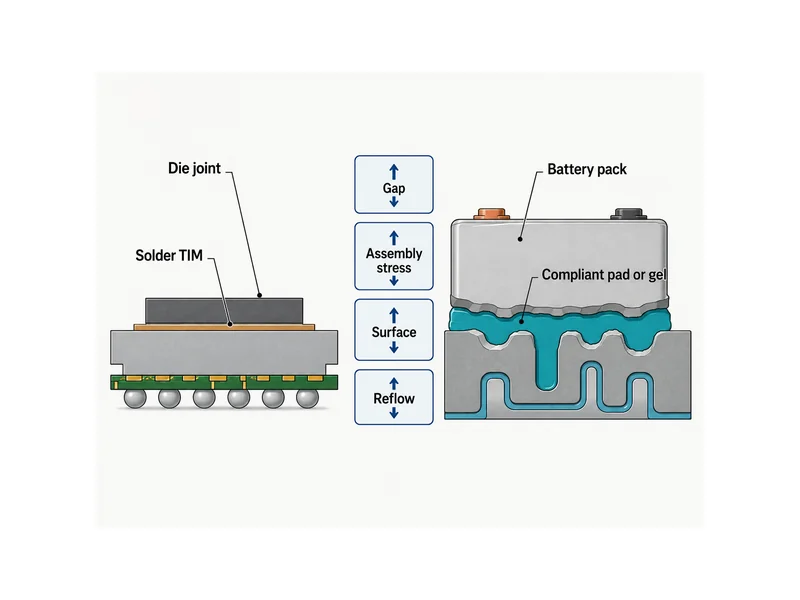
在模块和电池组层面,界面更大且更不均匀。间隙更大,且在整个组件中大小不一,表面采用喷漆、阳极氧化或塑料处理,这些表面均不可焊接。电池在充电和老化过程中会发生位移,组件的制造采用点胶或手工贴片,而非回流焊工艺。这些条件有利于柔性材料的应用:柔软的材料。 热垫 以及可在低装配应力下贴合不平整界面的可分散凝胶,还有界面需承受载荷时使用的结构胶粘剂。在这种环境下,刚性焊点会阻碍组件所需的运动和公差。.
电池组界面堆叠结构与芯片级焊接的情况有所不同。在电池组层面,设计难题并非追求芯片级的导电性,而是适应实际存在的不均匀间隙并吸收电池单元的位移。这就需要采用柔性材料和承载材料:低应力的电池单元到冷板的热通路采用导热垫和导热凝胶,而需要同时具备导热性和承载性的连接处则采用结构胶。这些正是 Trumonytechs 在电池组层面应用的界面材料,而且它们都不是金属焊料导热界面材料 (TIM)——选择依据的是界面条件,而非导电性排名。.
结论
选择焊料导热界面材料的有效方法是在选择最高导热系数的材料之前,先确定界面特性。对于高助焊剂芯片封装中薄而平整、可焊且能回流焊的焊点,焊料导热界面材料是理想之选,因为其金属键合和低界面电阻足以弥补热膨胀系数和工艺限制。但对于模块和封装级上较大、不规则且机械活动频繁的界面,焊料导热界面材料则不适用,因为在这些界面上,柔顺性、可贴合性和承载能力决定了可靠性。首先要考虑间隙、组装应力、表面特性和工艺条件;只有当这些条件确认金属焊点能够实际使用并承受压力时,导热系数才是决定性的因素。.
常见问题
对于高功率芯片来说,焊锡导热材料比导热膏更好吗?
对于薄而平整、可焊的芯片点,如果采用回流焊工艺,焊料型导热界面材料(TIM)的热阻低于焊膏,且能避免泵出现象。在该界面上,焊料型TIM在导电性和接触电阻方面均优于焊膏。然而,它是否是更佳选择,仍取决于该界面是否能够接受回流焊的金属键合。对于不平整、不可焊或具有机械活性的界面,即使导电性较低,焊膏或柔性TIM仍然是更可靠的选择。.
焊接导热材料需要可焊接表面吗?
焊接导热界面材料(TIM)通常需要两个接触面都可焊接,因为该材料必须润湿并形成冶金结合才能实现低电阻连接。裸露的塑料、涂漆或阳极氧化表面通常无法润湿,因此需要先进行兼容的金属化处理,或者使用不同类型的TIM。这种表面要求是焊接TIM主要应用于芯片和封装级别,而无法扩展到更大组件的主要原因之一。.
为什么焊锡导热界面材料在热循环作用下会开裂?
焊料导热界面材料(TIM)在热循环作用下容易开裂,因为它刚性较强,无法吸收被粘合部件之间热膨胀系数(CTE)的差异。由于两个表面膨胀和收缩的速率不同,应变会集中在刚性金属层中,反复循环会导致疲劳和开裂。解决这个问题是一个接头设计问题——合金、粘合层以及被粘合部件的热膨胀系数匹配程度都会影响最终结果——任何旨在减轻应变的改动都需要权衡其可能增加的热阻。.
焊接式导热材料可以用于电动汽车电池组吗?
焊接导热材料并不适用于电动汽车电池组典型的电芯与冷板界面。这些间隙通常较大且不平整,表面通常不可焊接,而且电芯在循环过程中会发生移动,因此焊接导热材料所需的薄而平整、可焊接且能进行回流焊的条件在该界面上通常无法满足。电池组通常使用柔性导热垫和导热凝胶来构建导热路径,并在需要承受载荷的接合处使用结构胶。.
延伸阅读
- 用于高功率BGA的热界面材料 — 一篇关于高通量 BGA 界面的行业技术文章,其中比较了金属和相变 TIM 与油脂,支持了本文关于最低电阻界面至关重要的观点。.
- 热界面材料选择指南 — 独立的技术指南,按导电性、粘合层和机械权衡比较 TIM 等级,为上述间隙和应力选择逻辑提供了有用的背景。.
相关文章
- 导热凝胶的用途是什么? — 介绍了可变形导热凝胶在热通路中的作用,以及它如何填充刚性垫片和膏体无法填充的缝隙。.
- 导热硅脂是由什么制成的? — 详细分析了导热膏的填充物-载体结构,这与这里讨论的焊料金属键合形成了有益的对比。.
- 灌封胶--完整材料选择指南 — 解释了灌封化合物如何保护和冷却电子元件,这与芯片级焊点的界面材料特性不同。.
- 热界面材料的新进展提高了电子设备的冷却效率 — 研究新型导热界面材料及其如何闭合接触缝隙以阻隔热路径中的空气。.
- 相变导热垫 — 展示了相变焊盘在夹紧压力下如何通过过渡带软化,这是一种柔性替代刚性焊点的方法。.