
Anpassade ESS-kyllösningar: Vätskebaserade kylplattor, rör och grenrör
ESS-kyllösningar från Trumonytechs är de delar som leder värme och kylvätska i ett energilagringsbatterisystem: kylplattor, kylrör i aluminium, fördelningsgrenrör och termiska gränssnittsmaterial. Kylplattkonfigurationen anpassas till cellformatet vid designgranskning, och kanalgeometrin följer maximal värmebelastning och tillåtet tryckfall. Vi levererar kylplattor designade efter din paketgeometri, med CFD-granskning före verktygstillverkning och volymproduktion som släpps efter provgodkännande, medan termiska gränssnittsmaterial kommer från listade modellserier.
Skicka cellformatet och den maximala värmebelastningen per cell och per paket: kylplattans konfiguration är justerad efter den första, och den andra är den primära inmatningen för flödesvägsdimensionering.
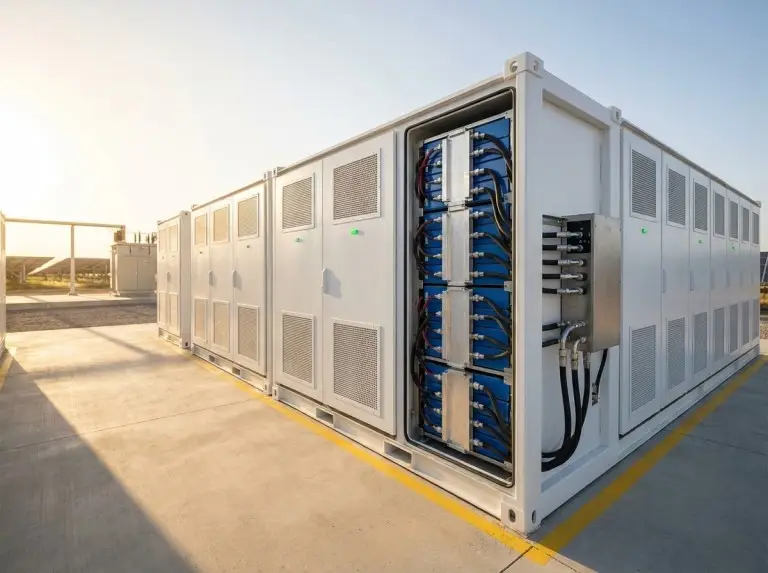
Vätska eller luft: Vilka energilagringsanläggningar behöver vätskekylning
Energilagringsinstallationer behöver nästan alltid aktiv vätskekylning när de kör cykler med hög koldioxidhalt, står utomhus eller i behållare, eller arbetar i stor skala. På paketnivå väljs vätskekylning framför luft när cell-till-cell ΔT-målet faller under 3–5 °C eller värmebelastningen per ytenhet överstiger ett tröskelvärde.
En av två utlösare för att välja vätskekylning framför luft: ett cell-till-cell ΔT-mål som är tätare än detta band.
- Passiva gränser gäller
Naturlig konvektion eller en kylfläns hanterar redan värmebelastningen.
- Ingen plats för loophårdvara
Planlösningen saknar plats för pump, reservoar och värmeväxlare.
- Vätska och metall kolliderar
Arbetsvätskan är inkompatibel med aluminium eller koppar.
Reservsystem med lägre densitet vid måttliga omgivningstemperaturer kan fungera tillräckligt bra med luftkylning, och vi kontrollerar detta vid den inledande tekniska granskningen snarare än att som standard gå över till en vätskeslinga. Lagring i nätskala kräver högtillförlitlig kylning, C&I-system för noggrann temperaturkontroll och sol- och vindlagring för tolerans av varierande laddningshastigheter och breda omgivningsintervall. Luft-, vätske- och nedsänkningsalternativ jämförs i vår guide till industriell energilagring termisk hantering.
ESS-kyllösningar efter cellformat: Kylplatttyper och kylvätskekretsdelar
ESS-kylplattor konfigureras till cellformat vid designgranskningen, och de kylvätskeledande delarna och gränssnittsmaterial runt dem täcks av de fyra korten nedan.

Snake tube-kylplattor — cylindriska celler
En serpentinformad bana löper i direkt axiell kontakt med cellhöljena, med flödeshastighet, rördiameter och kontaktgeometri dimensionerad efter den bekräftade värmebelastningen och likformighetsmålet.

Mikrokanalkylplattor — påsceller
Större värmeöverföringsyta per plattjockleksenhet passar strikta Z-höjdsbudgetar och enhetlig temperatur över cellytan; slingans renhet bekräftas under avgränsningen.
Kylrör, grenrör och lödda enheter
Kylrör i aluminium, vätskefördelningsgrenrör, lödda kylaggregat och termiska gränssnittsintegrationsstrukturer transporterar kylvätska mellan batterimoduler och värmeväxlingssystemet. Deras dimensioner, kopplingstyper och tryckklassningar publiceras inte på denna sida, så ange ditt gränssnitt och din anslutningstyp i offertförfrågan.
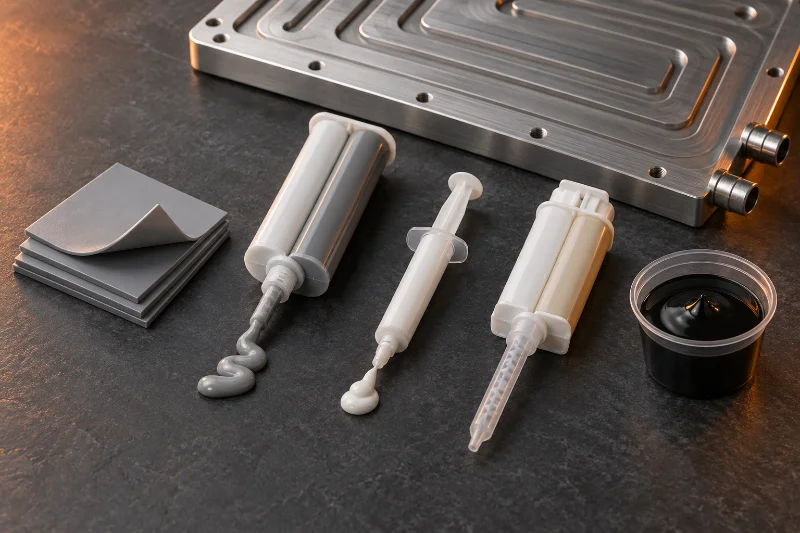
Material för termiska gränssnitt
Gapkuddar, dispenserbara geler, silikonfett, strukturlim och ingjutningsmassa, var och en med sin egen position i tabellen nedan.
För prismatiska celler bekräftas kylplattans konstruktion vid den första designgranskningen. Figurerna är schematiska; byggstorlekarna på sidan om vattenkylplattan är exempel, inte begränsningar.
För cylindriska celler och påsceller pekar formatet redan mot en konstruktion: ormrörsplattor för cylindriska celler, mikrokanalplattor för en påsförpackning med en snäv Z-höjdsbudget. Fel typ vald före verktygstillverkning medför termiskt motstånd, tryckfallsrelaterade problem och problem med gränssnittskompatibilitet, så vi anpassar konfigurationen till cellformatet vid den första designgranskningen.
Kylvätskeblandning, legering och gränssnittsmaterial för ESS-kylplattor
Kylvätskekemin behöver kontrolleras tidigt för en ESS-kylplatta, eftersom vatten-glykolförhållandet eller alternativ vätska ändrar värmeledningsförmåga, viskositet och tryckfallsmål. ESS-specifikationen för kylplattan listar 3003-aluminium och vakuumlödning, medan 1060-aluminium och koppar endast förekommer i det bredare intervallet på Platta för vattenkylning sida.
| TIM-familjen | Form | Listad konduktivitet | Position i ett ESS-paket | Tillämpning | Elektrisk isolering |
|---|---|---|---|---|---|
| Värmeledande dyna 30101 | Silikondyna, 0,4–10 mm | 1,5–8,0 W/m·K, 5 modeller | Prismatiska eller cylindriska celler; ormrörsplattor | Manuell placering; oförstärkt eller förstärkt | Ja; >6 till >12 kV/mm beroende på modell |
| Värmeledande gel 30102 | Tvåkomponents silikongel | 1,5–8,0 W/m·K, 6 modeller | Spalter som kräver låg monteringsspänning | Automatisk dispensering; rumstemperatur eller värmehärdning | Ja; 8 kV/mm |
| Silikonfett 30108 | Icke-härdande pasta | 3,5–5,0 W/m·K, 3 modeller | Inte specificerad i modelldata | Utmatning eller utskrift | Endast modell 0350 |
| Strukturlim 30107 | Tvåkomponents polyuretan, 1:1 | 2,05 W/m·K (ASTM D5470) | Binder celler till den kalla plattan | Fullständig härdning 7 dagar vid 23 ± 2 °C | Ja; 14–16 kV/mm |
| Gjutmassa 30103 | Tvåkomponents silikon, handblandad | 0,8–4,0 W/m·K, listade modeller | Modulfyllning, isolering och ingjutning | Blanda, avgasa, kruka; rumshärdning eller förhöjd härdning | Ja; 10 kV/mm listad för 0080 |
Konduktiviteten mäts enligt ISO 22007-2 förutom för 30107, som mäts enligt ASTM D5470; serierna täcker endast listade modeller. Alla fem familjer listar en flamklassning enligt UL 94 V-0, och gel-, fett- och inkapslingsserien listar också en RoHS-kompatibel formulering.
Plattor passar för fogar som placeras för hand och kan ta ett förstärkningslager när en stor del behöver kroppsstyrka. Geler passar för automatiserade dispenseringslinjer där cellerna ska utsättas för låg monteringsbelastning. Att välja mellan de fem familjerna är en del av den termiska designgranskningen och debiteras inte separat.
Två kompatibilitetskontroller görs tidigt: aluminium- och koppardelar förblir i separata kylvätskekretsar, och glykolkoncentrationen matchas med plåtlegeringen, eftersom vissa koncentrationer accelererar korrosion i vissa kvaliteter.
Verktyg, volym och sena ändringar: Kostnadshävstångarna inom ESS-vätskekylning
Verktyg för ESS-kallplåtar beror på processen: en CNC-fräst prototyp behöver inga verktyg, medan en stansad produktionsplåt behöver en dedikerad form. Val av kallplåtstyp väger också in värmebelastning, plåtstorlek, tillgängligt utrymme, produktionsvolym och kostnad. När en inmatning ändras efter att en prototyp har byggts kan ändringen kosta mer tid och material än att reglera det vid designgranskningen. Priser och verktygskostnader publiceras inte på denna sida; offerter baseras på din ritning eller gränsmått, värmebelastning och förväntad årlig volym.
Offerter för kylplåt levereras med DFM-feedback utan extra kostnad: bifoga ritningen med maximal värmebelastning, kylvätskeblandning och förväntad årsvolym.
Leveransomfattning och pumpgränssnittet i en ESS-kylslinga
Trumonytechs-delar täcker ESS-slingan från kylplattan till grenröret, och konstruktionsgranskningen kopplar dem till din pump genom tryckfallsbudgeten.
Delarna på korten ovan, plus den termiska designgranskningen och CFD-simuleringen. Behållar- och rackkonstruktionsdelar för vätskekylda system finns också med i den listade omfattningen; deras specifikationer publiceras inte på den här sidan.
Maximalt tillåtet tryckfall styr kanalens geometri och flödesfördelning, så att det bekräftas mot din pump och systemtrycksbudget före den första simuleringsiterationen. Inloppstemperatur och flödeshastighetsområde definierar de termiska randvillkoren för den simuleringen.
Elbilspaket och produktövergripande val behandlas på termisk hantering av batteripaket sida.
Sign-off-grindar och valideringstester före ESS-volymproduktion
Projekt för kylplåtar och kylkomponenter för ESS går igenom fem steg, och varje steg avslutas med en kundbekräftelse. Vi börjar inte verktygsframställning eller tillverkning förrän ert ingenjörsteam formellt har godkänt simuleringsresultaten.
Kvalitetssystemcertifikat (ISO 9001, IATF 16949) finns tillgängliga på begäran; specificera vilka du behöver i din förfrågan.
Varje kylplatta läcktestas med helium, prover tas inte från batchen.
Mekanisk belastning, termisk prestanda, flödesmotstånd, inre korrosion och saltspraykorrosion.
Läckage-, tryck- och termisk motståndstest plus kundspecifik dokumentation före volymutsläpp.


Utgående kallplåtsinspektion lägger till en CMM-kontroll som inkluderar planhet i termiskt gränssnitt och ett hydrostatiskt sprängtest över nominellt arbetstryck. Inspektionsrapporter för den första artikeln och visuella och metallografiska kontroller av svetsar och lödda fogar kompletterar uppsättningen. Dokumentation från kallplåtsutvecklingstestning tillhandahålls för leverantörskvalificeringsprogram. Kallplåtsutveckling ger också en 2D-ritning med viktiga gränssnittsdimensioner, flödeskanal och kontaktkoncept, samt en sammanfattning av CFD-termisk och flödesutvärdering, med CNC-prototyper testade och itererade före validering.
- Granskning av termisk designKlienten bekräftar inmatningar
Genomförbarhetskontroll av cellformat, värmebelastning, temperaturmål och paketgeometri, före allt designarbete.
- CFD-simuleringKundrecensioners resultat
Flödesfördelning, temperaturuniformitetsprognoser och tryckfallsuppskattningar under de definierade inloppsförhållandena, granskade före verktygstillverkning.
- PrototyptillverkningTidslinje bekräftad
Börjar endast efter att simuleringen har godkänts, med ledtiden bekräftad av kylplattans typ och geometri.
- Validering av provKlientsignering
Formellt godkännande av det validerade provet krävs innan nästa steg.
- VolymproduktionProduktionen börjar
Börjar när det validerade provet har din signatur.
Friktionssvetsning, vakuumlödning, stansning, extrudering och CNC-bearbetning utgör kallplåtsprocessen.
Inspektions- och testlistorna ovan täcker kylplåtar. Inspektionsartiklar och fraktdokument för kylrör och grenrör publiceras inte på den här sidan, så begär dem med din offertförfrågan.
Vad som ska skickas, prototyptidpunkt och leveransdokument för ESS-kylplattor
En termisk designgranskning för ESS-kylplattor utgår från fem ingångar, med maximal värmebelastning som primär ingång för beräkningar av flödesvägsdimensionering och temperaturuniformitet. Cellformat och antal, paketdimensioner och layout, samt önskad maximal celltemperatur och ΔT kompletterar sammanfattningen.
- Maximal värmebelastning, per cell och per förpackning
- Kylvätsketyp och koncentration
- Inloppstemperatur och flödeshastighetsområde
- Maximalt tillåtet tryckfall
- Begränsningar av gränssnittsmaterial från din cell- eller BMS-leverantör
- CNC-prototypVanligtvis 2–3 veckor
Ledtid för CNC-frästa prototypkallplåtar efter designbekräftelse.
- Bearbetad prototypStäll in vid designgranskning
Stämplade och andra bearbetade konstruktioner tar längre tid, och tidslinjen bekräftades vid konstruktionsgranskningen.
- VolymproduktionEfter godkännande av provet
Ledtiden beror på plattans geometri, verktygskrav och produktionsplanering, vilket bekräftas när cellformat och förpackningsdimensioner har definierats.
Kylplattor packas fuktförseglade med torkmedel, portar stängs med tätningspluggar mot partikelkontaminering och stora beställningar skickas i trälådor.
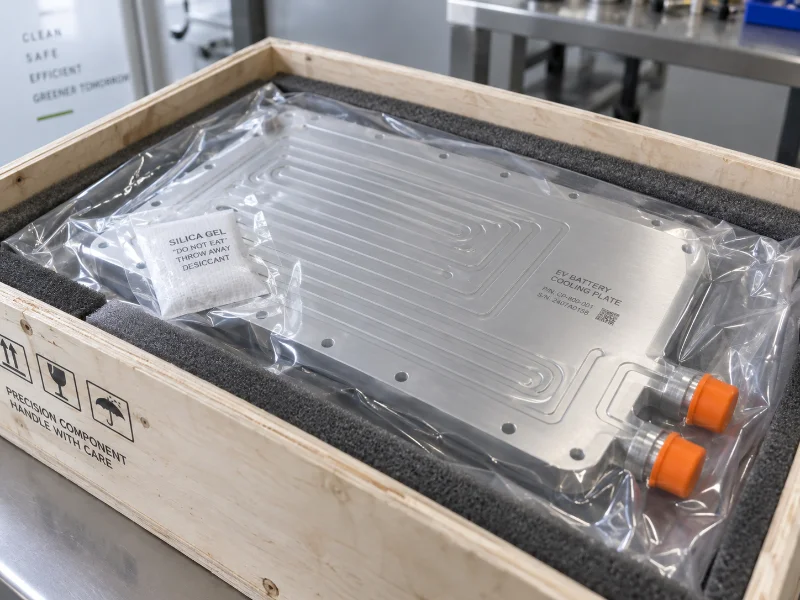
Kallplåtsleveranser levereras med ett intyg om överensstämmelse, tekniskt datablad, kvarncertifikat och packlista. RoHS- och REACH-deklarationer och SVHC-information finns tillgängliga på begäran, och materialsammansättningen stöder IMDS-inlämning.
Frågor från ESS-integratorer om kylkretskomponenter
Kan ESS-kylningsgranskningen börja innan vår cellleverantör låser de slutgiltiga parametrarna?
Ja. Att beskriva din celltyp och temperaturmål på systemnivå räcker för att påbörja ett användbart tekniskt utbyte. Bekräftade värden kan delas först, och de öppna variablerna identifieras innan avgränsningen fortsätter. CFD-utdata baserade på uppskattade eller platshållarvärden bör förväntas ändras när de slutliga cellparametrarna är fasta.
Vilka ingångar skiftar vanligtvis sent, och vad händer när de gör det?
Kylvätsketyp och koncentration, samt inloppstemperatur, är de två som mest sannolikt förändras sent. Inloppstemperaturen sätter den termiska gränsen för simuleringen, och kylvätskeblandningen förskjuter tryckfallsmålen. En flödesväg dimensionerad utifrån antagna värden kan missa sitt likformighetsmål vid första körningen, vilket är anledningen till att båda flaggas för tidig bekräftelse.
Inkluderar era ESS-kyllösningar pump och värmeväxlare?
Din systemintegratör eller BOS-leverantör tillhandahåller vanligtvis pumpen och den externa värmeväxlaren. Råd om hur man integrerar kylplattor, rör och grenrör med den balanserade systemhårdvaran ges under den termiska designgranskningen, i samma skede som kylplattekonfigurationen anpassas till ditt cellformat.
Hur hålls konsistensen uppe från batch till batch på volymordrar?
Viktiga kylplåtsdimensioner körs under statistisk processkontroll mot CPK-mål, och varje batch levereras med en fullständig spårbarhetsetikett. Volymproduktion startar också endast från ett prov som ditt teknikteam har godkänt. Motsvarande batchkontroller för rör och grenrör publiceras inte på denna sida.
Vad är minsta beställning för ESS-kylplattor och loopdelar?
Minimivärdet beror på steg och process. Kallplåtsprover och prototyper tar flexibla kvantiteter; i produktion har en stansad plåt med egen form en högre tröskel än en CNC-fräst eller FSW-plåt. Produktions-MOQ bekräftas efter att ritningen och den årliga volymprognosen har granskats. Minimivärden för rör och grenrör publiceras inte på denna sida.
Kommer vårt UL 9540- eller IEC 62933-program att acceptera era kvalitetsdokument?
Godkännande beror på ditt programs leverantörskvalificeringskriterier och bör bekräftas tidigt i den kommersiella diskussionen. Kvalitetssystemcertifikat (ISO 9001, IATF 16949) finns tillgängliga på begäran. UL 9540 omfattar energilagringssystem och utrustning, och IEC 62933 omfattar elektriska energilagringssystem, så de dokument som förväntas av en komponentleverantör bör kontrolleras innan uppdraget påbörjas.
Är garanti-, betalnings-, frakt- och sekretessvillkor publicerade?
Garantivillkor, betalningsvillkor, tredjepartsinspektion, transittider, importtullar, eftermarknadssupport och sekretessavtal publiceras inte på denna sida. Fråga efter de villkor du behöver i din offertförfrågan. Transittid och tullar beror på destinationshamn och land och bekräftas i offerten.
