
Piastre di raffreddamento a liquido personalizzate per pacchi batteria per veicoli elettrici, moduli ESS e dispositivi elettronici di potenza.
Trumonytechs realizza piastre di raffreddamento a liquido personalizzate in base al formato delle celle e alle condizioni termiche al contorno, con strutture a microcanali, a tubi serpentini e stampate: la scelta della struttura più adatta dipende dalla configurazione del pacco e dal volume annuo di produzione. Ogni piastra viene testata singolarmente per la tenuta all'elio prima della spedizione. Il preventivo viene fornito sulla base di un file CAD o delle dimensioni al contorno, dei dati di carico termico, del tipo di refrigerante, dell'intervallo di temperatura target e del volume annuo previsto. Il feedback DFM (Design for Manufacturing) viene fornito gratuitamente insieme al preventivo. I prototipi CNC vengono generalmente spediti entro due o tre settimane dalla fase di progettazione; per le costruzioni realizzate con stampi, i tempi si allungano e la tempistica viene confermata durante la revisione del progetto.
Hai a disposizione il formato della cella e il valore del carico termico? Questo è sufficiente per ricevere una raccomandazione costruttiva.
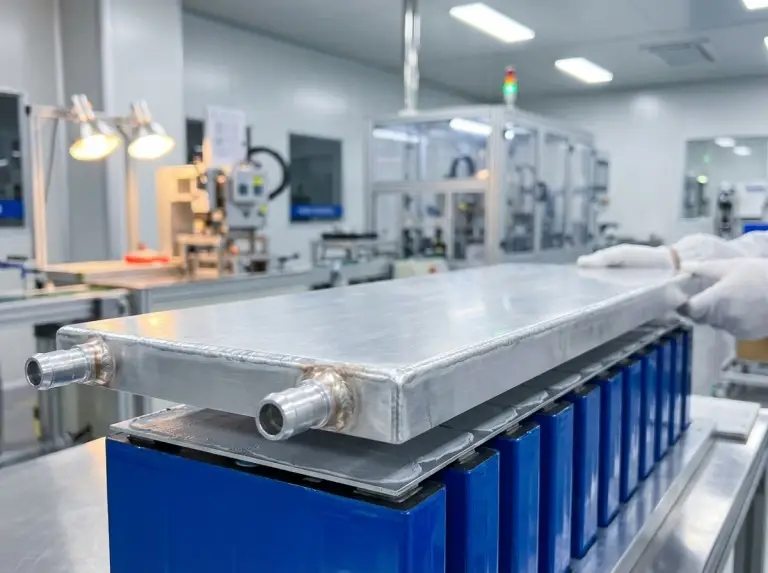
Quando il raffreddamento a liquido è la scelta giusta e quando non lo è
Il raffreddamento a liquido si giustifica in termini di costi quando il carico termico per unità di superficie supera la soglia sopportabile da un percorso passivo, oppure quando la differenza di temperatura tra le celle deve essere mantenuta al di sotto di 3-5 °C.
La distanza intercellulare al di sotto della quale un percorso passivo di solito non è più sufficiente.
- 01La passività è sufficiente
Quando il carico termico può essere gestito tramite convezione naturale o un dissipatore di calore, una progettazione passiva è più semplice ed economica da qualificare.
- 02Nessun ciclo disponibile
Laddove il sistema non può ospitare un circuito idraulico (pompa, serbatoio, scambiatore di calore), la piastra da sola non risolve nulla.
- 03Fluido incompatibile
Qualora il fluido di lavoro non sia compatibile con l'alluminio o il rame, la questione del materiale deve essere risolta prima di poter progettare qualsiasi geometria.
Il percorso termico è breve: le celle generano calore, un materiale di interfaccia termica lo trasporta alla superficie della piastra, il refrigerante lo raccoglie nei canali e uno scambiatore esterno lo dissipa. Per lo stoccaggio su scala di rete e per applicazioni commerciali e industriali, la progettazione è guidata da cicli di lavoro lunghi e carichi termici sostenuti, e questo caso è illustrato nel nostro soluzioni di raffreddamento ESS pagina.
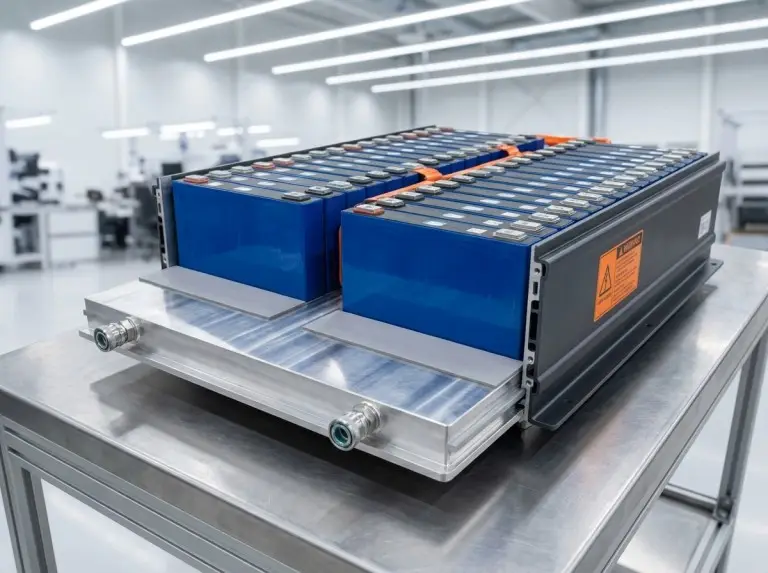
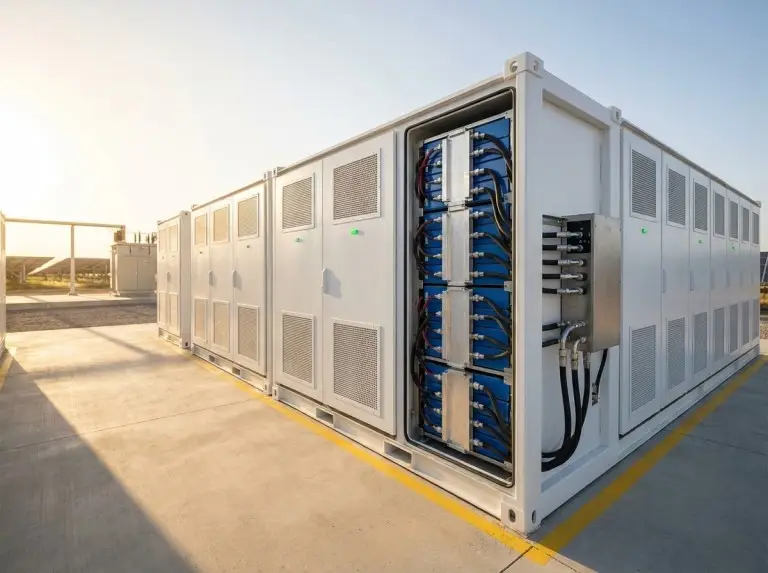

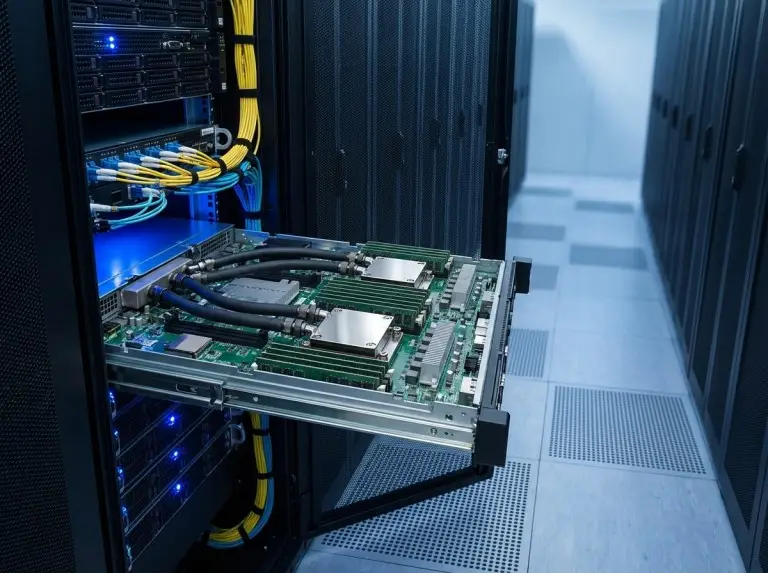
Microcanali, tubi a serpentina o stampati: adattamento della costruzione al formato della cella
La costruzione segue il formato delle celle e la disposizione del pacco: la stessa funzione può essere svolta da tre piastre diverse, e quella più adatta dipende dallo spazio disponibile per i canali all'interno del pacco.

Microcanale
Profilo estruso con raccordi brasati in lega di alluminio 3003, la piastra di raffreddamento per batterie solitamente scelta per pacchi prismatici e a sacchetto dove è necessario mantenere una superficie ampia e stabile.

tubo del serpente
Tubo a forma di S brasato nell'assemblaggio, per moduli cilindrici — 18650, 2170, 4680 — dove lo spazio è limitato e le opzioni di instradamento sono ridotte.

Stampato
Percorso di flusso formato nella lamiera, alette dove necessario. Le piastre di raffreddamento ad acqua stampate sono adatte a superfici di grandi dimensioni e a programmi per veicoli elettrici o sistemi di accumulo di energia che richiedono scalabilità.
Queste tre cifre si riferiscono a lastre già realizzate, non a un limite di ingombro. La larghezza massima della superficie, la larghezza minima del canale e lo spessore minimo della parete dipendono dalla costruzione e dagli utensili, e vengono definiti in fase di revisione dei disegni.
Vengono decisi tre elementi in sequenza. Il formato delle celle e la disposizione del pacco determinano quali costruzioni sono geometricamente possibili. Il volume annuo stabilisce poi quale di queste sia economicamente più vantaggiosa. Al di sotto della quantità in cui uno stampo dedicato si ripaga, le piastre lavorate a CNC e saldate per attrito non comportano costi di attrezzaggio e consentono di raggiungere il disegno più rapidamente. Al di sopra di tale quantità, la stampatura riduce il costo unitario. Il carico termico e l'intervallo di flusso vengono definiti per ultimi, dimensionando la densità dei canali all'interno della costruzione già scelta.
La densità dei canali è in contrasto con la caduta di pressione: concentrare più canali sotto un punto caldo uniforma la temperatura della superficie e riduce la prevalenza che la pompa deve sopportare. Dimensioniamo questo compromesso in base all'intervallo di flusso che ci fornite, piuttosto che a un valore predefinito; l'aspetto strutturale è descritto nella nostra nota su Design della piastra di raffreddamento a liquido. Dove si trova la piastra all'interno dello zaino e cosa trasporta il telaio è una questione separata — vedi gestione termica del pacco batterie.
Materiali, compatibilità del liquido di raffreddamento e finitura superficiale
La scelta del materiale per una piastra di raffreddamento a liquido è determinata tanto dal fluido refrigerante quanto dalla conduttività, poiché il fluido determina quali leghe rimangono intatte per tutta la durata di vita utile.
| Materiale | Conduttività (circa) | resistenza alla corrosione | Applicazione tipica | Nota |
|---|---|---|---|---|
| alluminio 3003 | ~150 W/m·K | Buono | EV, ESS | Standard |
| alluminio 1060 | ~234 W/m·K | Più basso | Lamiere laminate | Alta conduttività |
| Rame | ~390 W/m·K | Necessita di placcatura | IGBT, laser | Non in un anello di alluminio |
Alluminio e rame non condividono il circuito di raffreddamento: l'accoppiamento galvanico in un fluido comune attacca il metallo meno nobile. La concentrazione di glicole funziona allo stesso modo: una concentrazione specifica può accelerare l'attacco su una particolare lega, quindi l'accoppiamento viene verificato precocemente, non in fase di qualificazione.
Anodizzazione, nichelatura e conversione al cromato sono disponibili laddove l'ambiente o il componente di accoppiamento lo richiedano. La questione si pone in particolare per gli armadi per esterni e le forti escursioni termiche stagionali. Inviate il tipo e la concentrazione del liquido di raffreddamento insieme al disegno: la lega e l'eventuale trattamento superficiale saranno determinati di conseguenza, e non viceversa.
Quali fattori influenzano il costo delle piastre refrigeranti a liquido personalizzate?
Il prezzo delle piastre di raffreddamento a liquido personalizzate è determinato dal carico termico, dalle dimensioni della superficie della piastra, dallo spazio disponibile, dal volume di produzione e dalla configurazione consentita da questi quattro fattori. Trumonytechs formula preventivi sulla base di un disegno, non di un listino prezzi. Il costo degli stampi per una piastra stampata e il volume di produzione necessario per ammortizzarlo vengono definiti per ogni singolo progetto. È opportuno specificare esplicitamente nella richiesta di preventivo (RFQ) se sono inclusi o meno raccordi, materiale di interfaccia, rapporti di prova e imballaggio. Il feedback DFM è incluso gratuitamente.
Il fatto che il componente richieda uno stampo dedicato influisce sui costi di produzione: comunicaci la quantità annua e ti diremo in che punto della barricata ti trovi.
Piastra di raffreddamento e materiale per l'interfaccia termica da un unico fornitore
La resistenza di contatto sulla superficie della piastra appartiene a chi possiede entrambi i lati del giunto e, nella maggior parte dei progetti, questi due lati provengono da due fornitori diversi.
Trumonytechs realizza la piastra e la materiali di interfaccia termica che vi poggiano sopra: cuscinetti, gel, riempitivi per intercapedini e composti di incapsulamento. La tolleranza di planarità sulla piastra e la deformazione permanente a compressione sull'interfaccia vengono specificate l'una rispetto all'altra, non separatamente.
Quando si crea una tolleranza, la soluzione può arrivare da entrambe le parti, e c'è una sola parte a cui rivolgersi.
Come dimostriamo che la piastra non perde e mantiene la tolleranza
La perdita è la modalità di guasto che interrompe un programma di lavorazione con piastra fredda, e il test che la rileva deve essere eseguito su ogni singolo pezzo anziché su un campione.
Prima di lasciare la linea di produzione, ogni piastra viene sottoposta a un test di rilevamento perdite di elio (la spettrometria di massa dell'elio è il metodo di rilevamento perdite più sensibile disponibile in commercio). Il test di scoppio idrostatico viene eseguito a una pressione superiore a quella nominale di esercizio.
Le giunzioni saldate e brasate vengono controllate visivamente e mediante sezione metallografica, sia per le saldature a frizione che per le giunzioni brasate.
Il controllo dimensionale viene eseguito su una macchina di misura a coordinate (CMM), inclusa la planarità della superficie di interfaccia termica.
Un rapporto di ispezione del primo articolo copre tutte le dimensioni e le funzionalità prima del rilascio in serie. Le dimensioni critiche sono mantenute sotto controllo statistico di processo rispetto a un obiettivo CPK e ogni lotto viene spedito con un'etichettatura di tracciabilità completa.


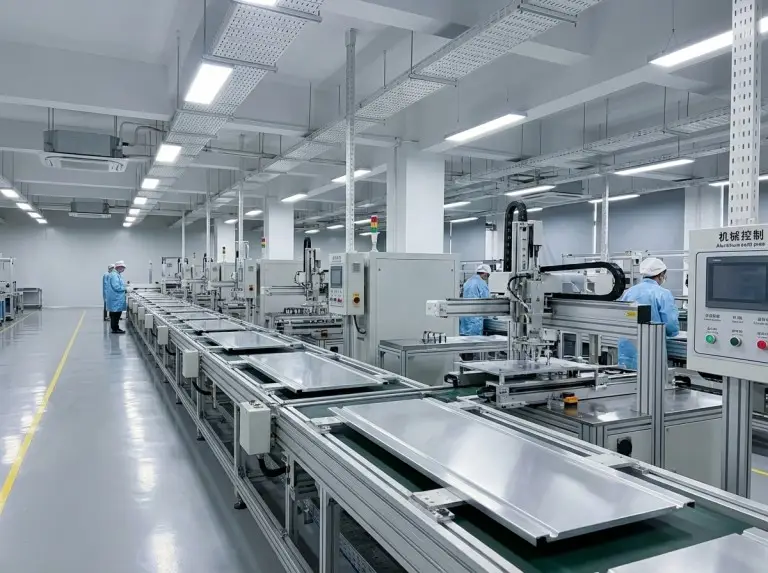
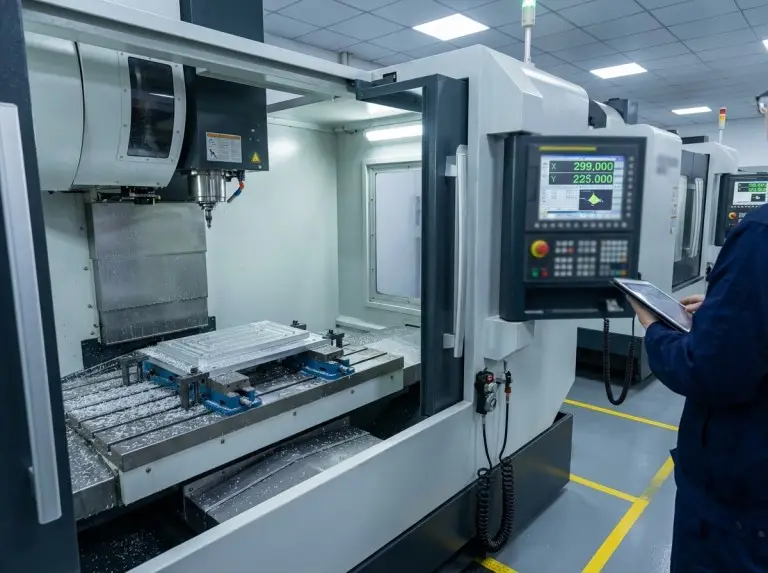
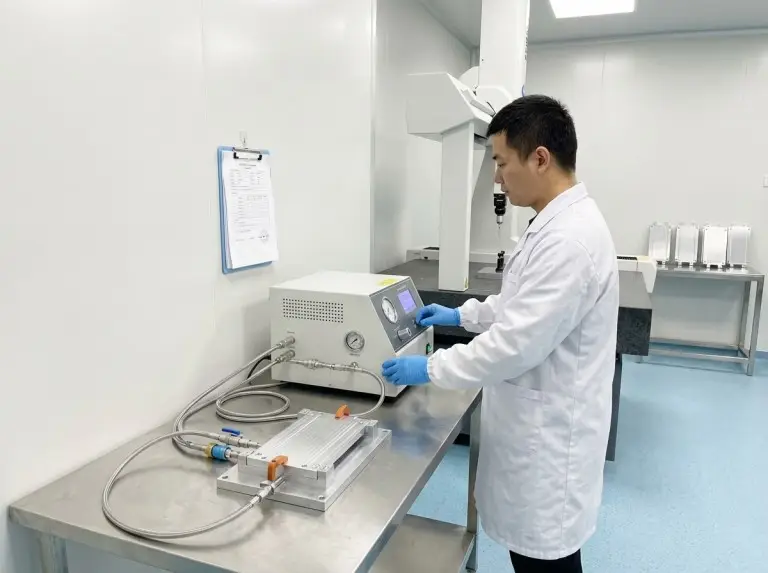
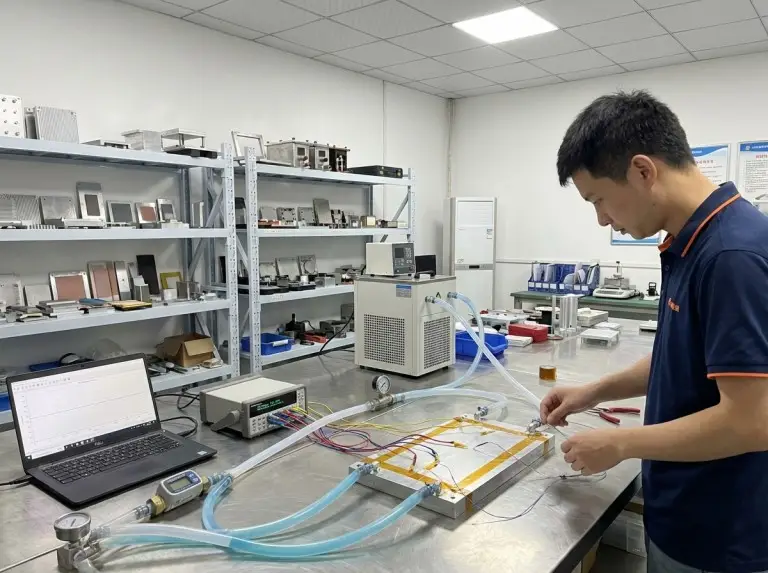
Prima di tutto, è necessario dimostrare che il progetto corrisponde ai valori indicati nel disegno, ottenendo l'approvazione del cliente in ogni fase.
- Valutazione termicaFattibilità
Valutazione termica preliminare in base al carico termico e agli obiettivi prefissati.
- Interfaccia a blocchi2D
Disegni che definiscono le dimensioni critiche dell'interfaccia.
- Concetto di flusso + CFDSimulazione
Percorso del flusso e configurazione dei raccordi, con riepilogo termico e fluidodinamico.
- Prototipo e testCampioni
Prototipi CNC, testati e poi perfezionati.
- VerificaCancella la sottoscrizione
Verifica rispetto agli obiettivi concordati prima del rilascio della serie.
Le certificazioni del sistema qualità (ISO 9001, IATF 16949) sono disponibili su richiesta; specificare quale è necessario nella richiesta. Le dichiarazioni RoHS e REACH e la comunicazione SVHC sono disponibili su richiesta, e la composizione del materiale è compatibile con la presentazione IMDS.
Non pubblichiamo un elenco clienti e un riferimento nominativo è qualcosa che l'acquirente dovrebbe essere in grado di verificare, piuttosto che fidarsi ciecamente. Ciò che può essere verificato è la documentazione che accompagna i componenti: il test all'elio su ogni pezzo, il rapporto FAI, i certificati di fabbricazione e un certificato di conformità nei documenti di spedizione. Il feedback DFM sul vostro disegno viene fornito prima che vi impegniate in qualsiasi cosa.
Dettagli di progettazione, tempi di consegna e contenuto della spedizione
Due parametri determinano la maggior parte del preventivo per una piastra di raffreddamento a liquido OEM, ed entrambi devono essere definiti prima che qualsiasi altro elemento possa essere quotato. Il formato delle celle e la disposizione del pacco sono i primi, poiché la scelta costruttiva ne consegue. Il carico termico e il ciclo di lavoro (sia di picco che continuo) sono i secondi, in quanto determinano la densità dei canali e il flusso. Anche gli obiettivi di temperatura, il tipo di refrigerante e il suo intervallo di ingresso, l'intervallo di flusso e la caduta di pressione ammissibile, nonché l'ingombro meccanico con i relativi punti di fissaggio, sono elementi importanti. Ciascuno di questi parametri viene considerato nel prezzo in base ai primi due, non singolarmente.
Un primo preventivo richiede meno:
- file CAD o dimensioni di contorno
- Dati sul carico termico
- Tipo di refrigerante
- Intervallo di temperatura target
- volume annuo previsto
- Blocco del progettoIngressi fissi
La costruzione, le interfacce e gli input del programma sono fissi.
- prototipo CNC2-3 settimane
I prototipi realizzati con macchine CNC, che non richiedono attrezzature specifiche, vengono generalmente spediti due o tre settimane dopo la fase di progettazione definitiva.
- Costruzione con utensiliInoltre, utensili
Le costruzioni che richiedono attrezzature dedicate comportano un allungamento dei tempi di consegna delle attrezzature stesse, che viene confermato in fase di revisione del progetto anziché essere quotato come un numero fisso.
I tempi di consegna per la produzione in serie vengono definiti per ciascun programma in base al volume e alla tipologia di costruzione. Le quantità di campioni e prototipi rimangono flessibili; i quantitativi minimi di produzione in serie seguono la procedura e vengono stabiliti una volta ricevuti i disegni e le previsioni annuali. Prima della spedizione, la documentazione di riferimento è costituita dall'ispezione stessa: test all'elio, CMM, FAI e relativa documentazione.
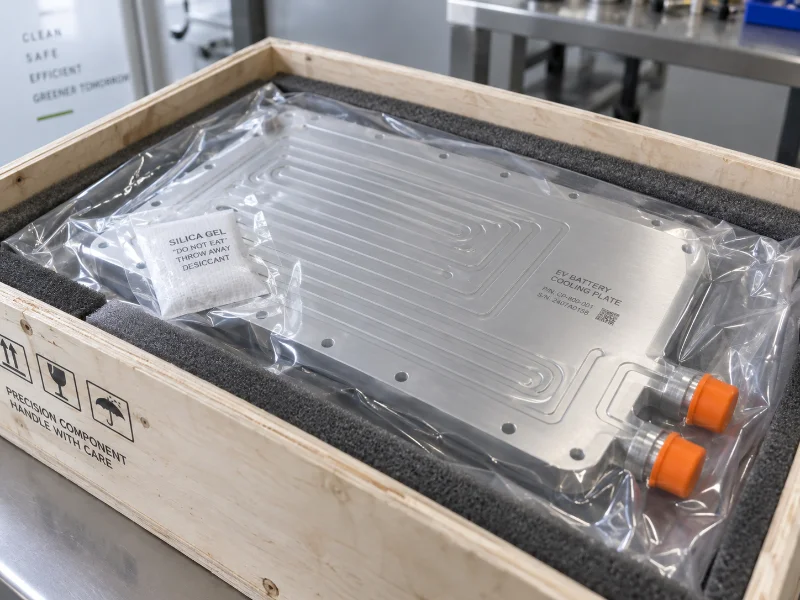
Le lamiere vengono spedite in imballaggi sigillati contro l'umidità, con essiccante e tappi di chiusura per impedire l'ingresso di particelle, in casse di legno per ordini di grandi dimensioni. Un certificato di conformità, una scheda tecnica, un certificato di fabbricazione e una distinta di imballaggio accompagnano la merce.
Domande frequenti
Qual è il quantitativo minimo d'ordine (MOQ) per le piastre refrigeranti a liquido personalizzate?+
Non esiste una singola cifra che lo renda esaustivo. Una lamiera lavorata a CNC o saldata per attrito può essere prodotta in piccole quantità perché non c'è uno stampo da ammortizzare; una lamiera stampata, invece, necessita di un volume annuo sufficiente a giustificarne la produzione. I prototipi sono un caso a parte e rimangono flessibili. La cifra definitiva si raggiunge solo dopo aver ricevuto il disegno e le previsioni.
Qual è il costo degli stampi per una piastra stampata e a quale volume si ammortizza l'investimento?+
Il costo degli stampi viene quotato per progetto in base alla geometria del pezzo e al volume di produzione annuale, poiché sia lo stampo che il punto di ammortamento variano di conseguenza. Per volumi inferiori, la lavorazione CNC o la saldatura per attrito-agitazione eliminano completamente il problema. Si prega di allegare il disegno e una stima del volume alla richiesta di preventivo.
È possibile personalizzare il percorso del flusso in base alla nostra mappa della sorgente di calore?+
Sì. Il percorso del flusso e la configurazione dei raccordi vengono definiti in fase di progettazione, con un riepilogo termico e fluidodinamico CFD in relazione al carico termico e al ciclo di lavoro. La densità dei canali può essere concentrata dove la mappa mostra i punti caldi. Invia la mappa delle sorgenti di calore insieme al disegno.
Quanto tempo impiega la merce via mare ad arrivare al nostro porto e chi si occupa delle pratiche doganali?+
I tempi di transito dipendono dal porto di carico, dalla destinazione e dal servizio, quindi la cifra verrà confermata in base al vostro porto nel preventivo e non pubblicata come standard. Dazi, sdoganamento ed eventuali ispezioni pre-spedizione sono soggetti alle normative del paese di destinazione. Indicate il porto nel vostro primo messaggio e il prezzo verrà calcolato nello stesso round.
Cosa succede dopo la consegna: pezzi di ricambio, reclami, assistenza?+
L'etichettatura di tracciabilità su ogni lotto consente di ricondurre una piastra a una specifica serie di produzione e ai relativi registri di ispezione: test all'elio, CMM e rapporto del primo campione. Le condizioni relative a reclami e ricambi non sono riportate in questa pagina; si prega di richiederle nella richiesta di preventivo.
Quali termini commerciali non sono presenti in questa pagina?+
Garanzia, termini di pagamento, capacità produttiva rispetto a una specifica previsione annuale e riservatezza dei disegni non sono pubblicati in questa pagina. Richiedete le informazioni necessarie per il vostro processo di approvvigionamento quando inviate la richiesta di offerta (RFQ) e specificate in quale fase del processo desiderate che siano definite: nella RFQ o nell'ordine di acquisto (PO).
Alluminio o rame: cosa cambia realmente?+
La tabella sopra riportata indica che il rame ha una conducibilità termica di circa 390 W/m·K contro i 150 dell'alluminio 3003, ma il rame necessita di una placcatura per resistere alla corrosione e non può condividere un circuito di raffreddamento con componenti in alluminio. L'alluminio 3003 è lo standard per le piastre dei veicoli elettrici e dei sistemi di accumulo di energia; il rame viene utilizzato per i transistor IGBT e per le lavorazioni laser.
