Egyedi akkumulátorcsomag hőkezelő komponensek elektromos és elektromos töltőállomásokhoz
Az Trumonytechs akkumulátorcsomag hőkezelése lefedi a cellától a hűtőközegig vezető hőutat: folyékony hűtőlemezek, hűtőcsövek, elosztók és hővezető anyagok, CFD-ellenőrzéssel a szerszámozás előtt. A hűtőlemez konfigurációja a cella formátumától és a hőterheléstől, a TIM család pedig a csomagban való felhasználásától függ. A prototípustól a tömeggyártásig, valamint a felsorolt modellcsaládok TIM-jeitől függően szállítunk hűtőlemezeket és hűtőkomponenseket az Ön cellaformátumához igazítva.
Kezdje a cellaformátummal és a csúcshőterheléssel: a cellaformátum határozza meg a hideglemez konfigurációját, a hőterhelés pedig az áramlási útvonal méretét.
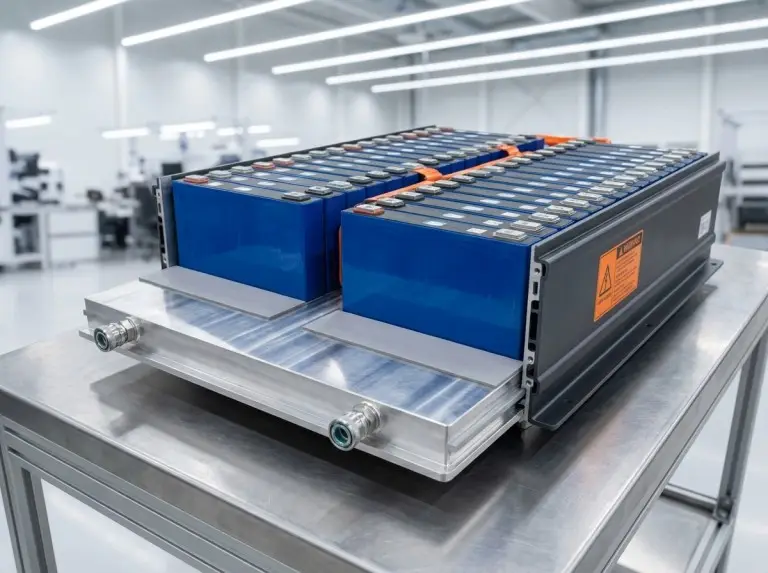
Amikor egy akkumulátorcsomagnak folyadékhűtésre van szüksége – és amikor a levegő elég
A folyadékhűtés akkor nyeri el helyét az akkumulátorcsomagokban, ha a cellák közötti ΔT-nek 3–5 °C alatt kell maradnia, vagy ha az egységnyi felületre jutó hőterhelés meghaladja azt a szintet, amit a levegő el tud szállítani. A nagy C-sebességű ciklusok és a kültéri, konténeres vagy közműméretű energiatárolás általában a folyadékoldalra esik.
Sejtenkénti ΔT célérték, amely alatt a folyadékhűtés jobban teljesít a levegőhűtésnél.
- A passzív hűtés már működik
A természetes konvekció vagy a hűtőborda a sejteket a hőmérsékleti határaikon belül tartja.
- Nincs hely a hűtőfolyadék-huroknak
A rendszer nem tudja befogadni a folyadékkörhöz szükséges szivattyút, tartályt és hőcserélőt.
- Nem kompatibilis munkaközeg
A hurokban lévő folyadék nem kompatibilis az alumíniummal vagy a rézzel.
Amennyiben ezen feltételek bármelyike fennáll, vagy egy alacsonyabb sűrűségű tartalék rendszer mérsékelt környezeti hőmérsékleten működik, a levegős vagy passzív hűtés elegendő lehet. Ezt az első műszaki felülvizsgálat során megerősítjük, ahelyett, hogy egy összetettebb megoldást választanánk. A hálózati, C&I és napelemes-plusz tároló projektek méretarányos követelményeit a ... oldalon tárgyaljuk. ESS hűtési megoldások oldal.
Akkumulátorcsomag hőkezelő komponensei: hideglemezek, csövek és TIM
Az Trumonytechs akkumulátorcsomag-alkatrészei négy családba sorolhatók, és az, hogy egy csomag melyik hideglemez-konstrukciót használja, a cella formátumától függ. A hideglemezeknek és a TIM-nek saját termékoldalaik vannak, az elosztókat az ESS hűtési oldalán tárgyaljuk, a terv áttekintését pedig alább ismertetjük.


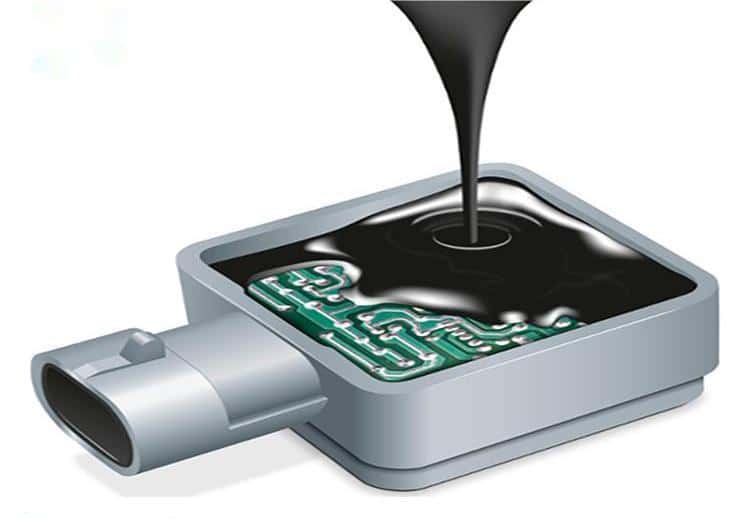

A hideglemez és a TIM illesztése a cellaformátumhoz és a csatlakozási típushoz
A hideglemez-konfigurációkat cellaformátum, a TIM-családokat pedig az általuk ellátott kötés szerint soroljuk fel: réskitöltés, cella-lemez kötés vagy modul kiöntő. A lemezek 3003 vagy 1060 alumíniumot vagy rezet használnak, míg a TIM-családok szilikon, epoxi vagy poliuretán kémiai anyagokat használnak.
| Cellaformátum / illesztés | Hideglemez konfiguráció | TIM család | Kémia | Kiválasztási megjegyzés |
|---|---|---|---|---|
| Prizmás sejtek | Mikrocsatornás, nagy felületű egyenletesség érdekében | 30101-es réspárna, erősítetlen | szilikon | Erősítetlen alátét ajánlott 300 × 200 mm-ig |
| Tasaksejtek | Mikrocsatornás, nagy felületű egyenletesség érdekében | Nincs publikálva tasak-specifikus TIM ajánlás. | — | A TIM-et a hőtervezési megbeszélésen felülvizsgálták |
| Hengeres modulok (18650 / 2170 / 4680) | Kígyócső, ahol szűkös a hely a maráshoz | 30101-es réstömítő alátét PI fóliával vagy üvegszál erősítéssel | szilikon | A megerősítés növeli a test szilárdságát |
| Nagy felületű lemezek gyártási volumenben (EV / ESS) | Bélyeges | — | — | Dedikált szerszámot igényel; magasabb gyártási mennyiségi küszöbérték, mint a CNC vagy FSW alkatrészeknél |
| A hideg lemezhez kötött sejtek | — | Poliuretán szerkezeti ragasztó 30107 | Poliuretán | Teljes kikeményedés 7 nap 23 ± 2 °C-on |
| Modul kitöltése, szigetelése és kiöntése | — | Szilikon cserepes massza 30103 | szilikon | Kézzel kevert A/B; szobahőmérsékleten vagy magas hőmérsékleten kikeményedő |
A betétcsaládon belül az erősített betét a hővezető képességet a kezelhetőség rovására megy. Az erősítetlen betét jobban vezeti a hőt és olcsóbb, de gyenge, rosszul tapad, nagy darabokban deformálódik, és nehéz levegő nélkül elhelyezni. 300 × 200 mm-en belüli darabok esetén az erősítetlen betét az olcsóbb megoldás. 500 × 420 mm-ig PI-fólia és PI-szalag szerkezetek ajánlottak; a PI-szalag szigetelést és erősebb kötést biztosít a lemezhez, valamint csökkentheti a kézi elhelyezés költségeit.
Tartsa távol az alumínium és réz alkatrészeket ugyanattól a hűtőfolyadék-körtől, és időben ellenőrizze a hűtőfolyadék kémiai összetételét: bizonyos glikolkoncentrációk bizonyos ötvözetminőségeknél felgyorsítják a korróziót.
Ahol a hideglemez találkozik a TIM-mel: Interfész és ellátási hatókör
A cella, a TIM és a hideglemez közötti érintkezési ellenállás egyetlen beszállítónál van, ha mindkét alkatrész az Trumonytechs-től származik. A padok és gélek elektromosan szigetelnek is, a felsorolt pad modelleknél 6 és 12 kV/mm közötti átütési feszültséggel, a géleknél pedig 8 kV/mm-rel.
A hatókör kiterjed a hűtőlemezekre, kígyócsövekre, folyadékelosztó elosztókra, forrasztott hűtőszerelvényekre és az öt TIM családra, a DFM-visszajelzés pedig felár nélkül benne van az árajánlatban. A hőtervezési megbeszélés során felár nélkül felülvizsgáljuk a csatlakozófelület anyagának kiválasztását.
A szivattyúkat és a külső hőcserélőket jellemzően a rendszerintegrátortól vagy a BOS beszállítójától szerezzük be. A hőtervezés felülvizsgálata során tanácsot adunk arról, hogyan integrálhatók alkatrészeink velük.
A hőtervezési felülvizsgálattól a tömeggyártásig
Az egyedi hűtőlemezek és hűtőkomponensek fejlesztése öt szakaszban történik, mindegyikben egy ügyfél általi visszaigazolási ponttal. A szerszámozás vagy a gyártás csak akkor kezdődik meg, ha a mérnöki csapat jóváhagyta a szimuláció eredményeit.
A hőtervezési felülvizsgálat az alábbi hat bemeneti ponttal kezdődik. Ha néhány még nyitott, ossza meg a megerősítést nyert adatokat, és a felülvizsgálat azonosítja, hogy mely változókat kell megoldani a hatókör meghatározása előtt. A TIM kiválasztása bemenetként jelenik meg ebben a felülvizsgálatban; az öt szakasz a hideglemezre és a hűtőkomponensekre vonatkozik.
- Cellaformátum és csomagelrendezés
- Hőterhelés és kitöltési tényező, csúcs és folyamatos
- Maximális sejthőmérséklet és sejtenkénti ΔT célérték
- Hűtőfolyadék típusa és bemeneti hőmérséklete
- Áramlási tartomány és megengedett nyomásesés
- Mechanikai burkológörbe, interfészhatárok és TIM-korlátok
- Az ügyfél megerősíti a bemeneteketHőtervezési felülvizsgálat
A cellaformátum, a hőterhelés, a hőmérsékleti célok és a csomag geometriájának megvalósíthatósági ellenőrzése a tervezési munka megkezdése előtt.
- Ügyfélvélemények eredményeiCFD szimuláció
Áramláseloszlás, hőmérséklet-egyenletesség és nyomásesés meghatározott bemeneti feltételek mellett.
- Idővonal megerősítvePrototípus építése
Csak a szimuláció jóváhagyása után indul; az átfutási időt a lemez típusa és a geometria határozza meg.
- Ügyfél jóváhagyásaMinta validálása
Szivárgás- és nyomásvizsgálat, hőállóság mérése és ügyfélspecifikus dokumentáció.
- A gyártás megkezdéseMennyiségi termelés
Csak a validált minta jóváhagyását követően adható ki.
A fejlesztési validáció kiterjed a mechanikai terhelésre, az áramlási ellenállásra, a belső korrózióra és a sópermet-korrózióra is. Az áramlási útvonalak, a hűtőfolyadék kiválasztása és a validáció mögött meghúzódó indoklást a mi dokumentumunkban ismertetjük. folyadékhűtő rendszer tervezési útmutató.
Hideglemez és TIM árképzés: Szerszámok, minimális mennyiség és árajánlatkérés hatóköre
A folyamatválasztás meghatározza a hideglemez szerszámozását és a minimális rendelési mennyiséget (MIK): a CNC-megmunkált prototípusokhoz nincs szükség szerszámozásra, míg a sajtolt lemezekhez külön szerszámra van szükség, és magasabb a gyártási MIKI küszöbértékük. A hideglemez kiválasztása a hőterhelést, a lemez méretét, a rendelkezésre álló helyet, a gyártási mennyiséget és a költségeket is figyelembe veszi, és ezen az oldalon nem jelent meg árkategória. Azt sem teszik közzé, hogy vonatkozik-e szerszámozási díj, és hogyan számítják ki azt; a TIM modell, mennyiség és csomagolási formátum szerint van megadva.
Küldje el a hőterhelést és a várható éves térfogatot a rajzával együtt; a DFM visszajelzést az árajánlattal együtt küldi vissza felár nélkül.
Minőség, megfelelőség és szállítás termékcsaládonként
Az ellenőrzés, a papírmunka és a szállítási idők eltérnek a hideglemezek és a TIM esetében, ezért minden termékcsaládot itt összefoglalunk és külön oldalon részletezünk. A táblázat külön kezeli a két megfelelőségi nyilatkozatot, mivel különböző anyagokra vonatkoznak.
| Tétel | Hideglemezek és csövek | Termikus határfelületi anyagok |
|---|---|---|
| Kimenő ellenőrzés | Hélium szivárgásvizsgálat minden alkatrészen; CMM ellenőrzés, beleértve a hővezető felület síkfelületének vizsgálatát; hidrosztatikus repedés a névleges üzemi nyomás felett; FAI; SPC a fő méreteken | Nem jelent meg ezen az oldalon; a modelladatok felsorolják a mért tulajdonságok vizsgálati módszereit, ahol rendelkezésre állnak. |
| Megfelelőségi dokumentumok | RoHS / REACH nyilatkozatok és SVHC kommunikáció kérésre; az anyagösszetétel támogatja az IMDS benyújtását | RoHS-kompatibilis formula; UL 94 V-0 lángállósági besorolás, ahol a modelladatok ezt feltüntetik |
| Minőségbiztosítási rendszer | Minőségbiztosítási rendszer tanúsítványok (ISO 9001, IATF 16949) kérésre rendelkezésre állnak; kérjük, adja meg ajánlatkérésében, hogy melyikre van szüksége. | A TIM-gyártás tanúsítványának hatóköre nincs közzétéve ezen az oldalon. |
| Prototípus átfutási ideje | CNC prototípusok általában 2-3 héttel a tervjóváhagyás után; szerszámozott prototípusok hosszabb ideig, a tervfelülvizsgálaton megerősítve | Nincs közzétéve ezen az oldalon |
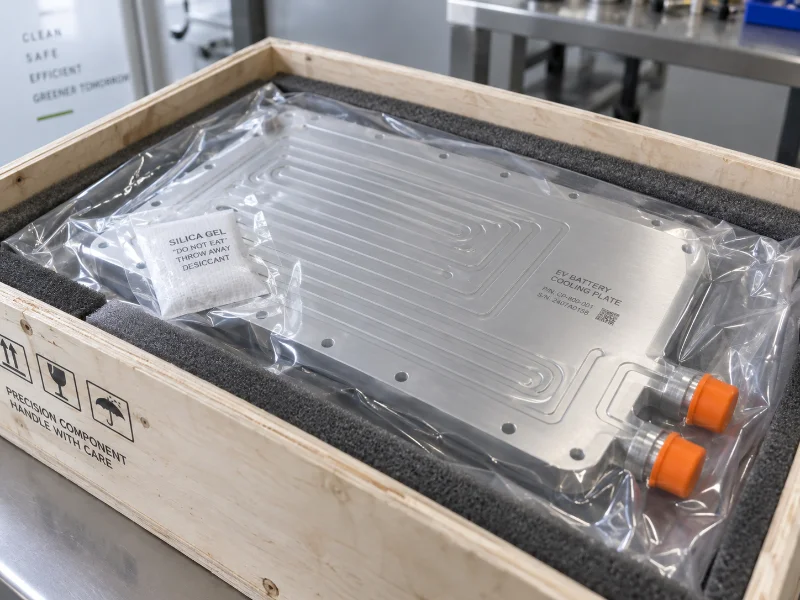
| Dokumentumok és csomagolás | CoC, TDS, gyári tanúsítvány és csomaglista; nedvességzáró csomagolás szárítószerrel, nyílászáró dugók, faládák nagy megrendelésekhez, tételszám-követő címkék | Nincs közzétéve ezen az oldalon |
| Részletek | Vízhűtéses lemezek | Termikus határfelületi anyagok |
Ahol egy cellában a "nem publikált" felirat szerepel, adja meg az árajánlatkérésében szükséges átfutási időt, dokumentumokat vagy csomagolási információkat.
A hideglemezes fejlesztés FAI-jelentéseket, CFD-értékelési összefoglalót és minta-validációs dokumentációt tud készíteni a beszállítói minősítéshez, a projekt követelményeinek megfelelően. A hideglemezes eljárás magában foglalja a FSW-t, a vákuumforrasztást, a sajtolást, az extrudálást és a CNC-t, és a sorozatgyártás csak a validált minta jóváhagyása után jöhet létre. A harmadik fél általi ellenőrzési megállapodások sem kerülnek közzétételre ezen az oldalon.

Kérdések, amiket a mérnökök feltesznek a hűtőalkatrészekkel kapcsolatban
Mely bemeneti értékek változnak leggyakrabban egy akkumulátorcsomag hőmérséklet-szabályozási projektjének késői szakaszában?
A hűtőközeg típusa és koncentrációja, valamint a hűtőközeg bemeneti hőmérséklete a két bemeneti érték, amelyek a legnagyobb valószínűséggel változnak a vizsgálat után. A víz-glikol arány befolyásolja a vezetőképességet, a viszkozitást és a nyomásesés célértékeit. Ha ezeket a bemeneteket kimenetként, nem pedig bemenetként kezeljük, az első szimuláció hibázhat a hőmérséklet-egyenletesség célértékén, és újratervezésre szorulhat, ezért mindkettőt érdemes időben megerősíteni.
Mennyire megbízható a CFD a hidegalakító szerszámozás megkezdése előtt?
A CFD eredmények csak annyira megbízhatóak, mint a peremfeltételeik, és a hőterhelés, a bemeneti feltételek és az áramlási sebesség mind megerősített értékeket igényelnek. A becsült vagy helyőrző adatokkal dolgozó csapatoknak frissített eredményekre kell számítaniuk, amint a végső cellaparaméterek zárolva vannak. A szerszámozás mindkét esetben a szimuláció jóváhagyására vár.
Tud-e a hőragasztó közvetlenül a hideglaphoz rögzíteni a cellákat?
Igen. A 30107-es poliuretán szerkezeti ragasztó cellák hideg lemezhez ragasztására szolgál. A 0120-as minőség 11 MPa Al/Al nyírószilárdságot és 2,05 W/m·K vezetőképességet ér el az ASTM D5470 szabvány szerint mérve. A felületi száradási idő 35 perc 25 °C-on, a közzétett teljes kötési idő pedig 7 nap 23 ± 2 °C-on; a kezelési és a rögzítésből való kioldási idők nincsenek közzétéve.
Melyik hővezető pad illik a kígyócsőre szerelt hengeres cellákhoz?
Két megerősített 30101-es konstrukció szerepel hengeres cellák és kígyócsöves hideglemezek listáján. A PI fólia megőrzi a PI-szalagos megerősítés egyéb tulajdonságait, és legfeljebb 500 × 420 mm-es darabokhoz alkalmas. Az üvegszálas szövet rugalmasságot és szilárdságot biztosít, kevesebb hőt vezet, mint egy sima alátét, és legfeljebb 300 × 200 mm-es darabokhoz alkalmas.
Közzétéve vannak-e a minimális mennyiség, az árak, a fizetési és a jótállási feltételek?
A prototípus hidegacélok rugalmas mennyiségben kaphatók, míg a gyártási mennyiség a folyamattól függ: a speciális szerszámokkal ellátott sajtolt alkatrészek magasabb küszöbértékkel rendelkeznek, mint a CNC vagy FSW alkatrészek. A minimális rendelési mennyiség, az árak, a fizetési feltételek, a garancia és az értékesítés utáni feltételek nem szerepelnek ezen az oldalon. Kérjen ezekről információt az árajánlatkérésében.
Aláírnak egy titoktartási megállapodást, mielőtt elküldjük a csomagolási rajzokat?
A titoktartási megállapodás és a rajzok bizalmas kezelési feltételei nem kerülnek közzétételre ezen az oldalon, és azokat az első üzenetben, a rajzok elküldése előtt lehet jelezni e-mailben az [email protected] címen, vagy az árajánlatkérő űrlapon keresztül. Az árajánlatkéréshez CAD rajzot vagy határméreteket kell megadni.
Mennyi ideig tart a szállítás, és ki intézi az import vámokat?
A szállítási idő a célkikötőtől és a szállítási módtól függ, és az árajánlatban szerepel, nem pedig itt közzéteszik. Az importvámok, a vámkezelés és a helyi engedélyek a célországtól függenek, ezért a megrendelés leadása előtt rendezni kell, hogy ki szállítja az egyes tételeket.