

La conception des systèmes de refroidissement liquide pour les batteries de véhicules électriques et les applications de stockage d'énergie dépend de la chimie des cellules, de l'architecture de tension des modules, du taux de rejet de chaleur maximal et des exigences d'uniformité de température. plaques froides de batterie Il doit répartir un flux de chaleur modéré sur de grandes surfaces planes, tout en maintenant une température homogène entre les cellules, avec des tolérances très serrées. Ces deux exigences déterminent chaque décision en amont, de la géométrie du canal de la plaque froide au choix du fluide de refroidissement.
Chez Trumonytechs, notre équipe d'ingénierie s'appuie sur une collaboration en R&D avec l'Université Jiao Tong de Shanghai. Nous tirons également parti de notre expérience de production dans les domaines des véhicules électriques, du stockage d'énergie, de l'électronique grand public et des programmes thermiques pour stations de base 5G. Les paramètres de conception et les méthodes de vérification présentés dans ce guide reflètent les pratiques de fabrication de modules multiples.
Cet article traite de la conception des systèmes de refroidissement liquide indirect pour les batteries de véhicules électriques et les systèmes de stockage d'énergie stationnaires (ESS) dans la gamme de tension de 48 V à 1 000 V. Les applications pour véhicules électriques et ESS partagent les mêmes principes de conception des plaques froides. Cependant, elles diffèrent par les normes applicables, les environnements d'installation et les exigences de validation de sécurité. Cet article ne traite pas des circuits thermiques des piles à combustible à hydrogène, du refroidissement des batteries à flux ni des systèmes soumis à de fortes contraintes de fatigue vibratoire industrielle.
Comment fonctionne un circuit de refroidissement liquide dans une batterie ?
Composantes essentielles et leurs rôles
Un circuit de refroidissement liquide fonctionnel comprend quatre parties principales. Premièrement, des plaques froides sont en contact thermique avec les surfaces des cellules. Deuxièmement, une pompe assure la pression du fluide. Troisièmement, un échangeur de chaleur dissipe la chaleur. Quatrièmement, des collecteurs d'alimentation et de retour répartissent le flux entre les circuits à plaques parallèles. Chaque composant engendre une perte de charge. Dans les applications pour véhicules électriques de tourisme, les ingénieurs visent généralement une perte de charge totale du réseau de plaques froides inférieure à 50 kPa. La limite optimale dépend du choix de la pompe, de l'architecture du système et du bilan énergétique des parasites.
Le système de gestion de batterie (BMS) active la pompe en fonction des relevés des capteurs de température des cellules. Les seuils de contrôle varient selon la chimie des cellules, le taux de charge/décharge, la masse thermique du pack et le profil ambiant. Il ne s'agit pas de constantes de conception universelles. Le positionnement des thermistances à l'intérieur du module — et pas seulement à l'entrée et à la sortie du pack — offre la résolution spatiale nécessaire pour détecter rapidement les points chauds. Nous vérifions les plans de positionnement des capteurs par rapport aux emplacements des points chauds prédits par simulation numérique (CFD) avant de finaliser le routage des câbles. Cette étape est souvent négligée dans les conceptions de tiers. Il en résulte des distributions de température asymétriques entre les rangées de modules.
Architecture à boucle unique vs. architecture à double boucle
Les systèmes à boucle unique font circuler le liquide de refroidissement de la batterie à travers un échangeur de chaleur commun avec d'autres charges thermiques du véhicule. Cela réduit le nombre de composants et le coût. Cependant, cela compromet l'indépendance thermique. Les systèmes à double boucle isolent le circuit de la batterie grâce à un refroidisseur et un détendeur dédiés. Cela permet un contrôle précis de la température de la batterie, indépendamment des conditions ambiantes ou de la demande dans l'habitacle.
Un système à double boucle est souvent nécessaire lorsque la charge rapide exige un préconditionnement de la batterie avant le début de la charge. En règle générale, les ingénieurs évaluent ce système lorsque les puissances de charge maximales dépassent environ 100 kW. Le seuil exact dépend de la constante de temps thermique de la batterie, des exigences de préconditionnement et des critères d'acceptation des cellules.

Pourquoi les plaques froides des batteries nécessitent une logique différente de celle des plaques des onduleurs
Les exigences en matière de surface des plaques froides des batteries dépendent du nombre d'éléments, de la densité du flux thermique et des objectifs d'uniformité de température. Cette distinction influe sur le choix des matériaux, la densité des canaux et la conception du collecteur, autant d'éléments qui obéissent à une logique différente de celle utilisée pour les autres applications. Conception de plaques froides pour la gestion thermique des composants électroniques de puissance.
La différence de flux thermique
Un module d'onduleur dissipant 5 kW concentre la charge sur une surface d'environ 100 à 200 cm². Le flux thermique y dépasse généralement 25 W/cm². Un pack de batteries dissipant la même puissance de 5 kW répartit cette charge sur une surface de cellules de 2 000 à 10 000 cm². Le flux résultant reste largement inférieur à 1 W/cm². Dans ce régime, les alliages d'aluminium 3003 ou 6063 offrent une conductivité adéquate. Le cuivre n'est pas nécessaire. Nous calculons les cartes de flux thermique par zone du module avant de spécifier le matériau des plaques. Ceci évite de surdimensionner la conductivité des plaques là où la distribution du flux constitue la véritable contrainte.
Comment les cibles ΔT déterminent la géométrie
Un ΔT inférieur à 5 °C dans l'ensemble du pack est un objectif couramment recherché dans les programmes de plaques froides pour véhicules électriques et systèmes de stockage d'énergie. À ce niveau, les écarts de vitesse de vieillissement entre les cellules restent dans des limites acceptables pour la plupart des technologies lithium-ion. Pour y parvenir, il est nécessaire de réduire l'espacement des canaux afin d'éviter les pics de température inter-canaux. Les paramètres initiaux typiques pour les cellules prismatiques varient de 8 à 15 mm entre les canaux parallèles. Le pas optimal dépend du flux thermique, du débit et de la géométrie des canaux. Nous modélisons la sensibilité du ΔT au pas des canaux avant de définir la géométrie pour l'outillage.
Choix de la méthode de refroidissement : liquide, air ou immersion
| Facteur | Refroidissement de l'air | Refroidissement liquide indirect | Immersion directe |
|---|---|---|---|
| Uniformité thermique (ΔT typique) | 10–15°C | <5°C (objectif) | <3°C |
| capacité de rejet de chaleur | Faible | Moyen à élevé | Haut |
| Isolation de tension | Inhérent | Nécessite du TIM | Nécessite un fluide diélectrique |
| Pouvoir parasitaire | faible charge du ventilateur | Charge de pompe moyenne | Coût élevé de la pompe et du fluide |
| Plage de fonctionnement ambiante | Limité en dessous de 0°C | −40°C à +55°C (typique) | −30°C à +60°C (typique) |
Le refroidissement par air convient aux systèmes de stockage d'énergie stationnaires de faible puissance. Les taux de décharge doivent rester inférieurs à 1C et la température des cellules inférieure à 40 °C. Ce système devient inadapté lorsque la charge rapide ou une uniformité stricte de la variation de température (ΔT) sont requises. Nous déconseillons le refroidissement par air pour les applications de véhicules électriques compatibles avec la charge rapide en courant continu.
L'immersion directe élimine la résistance thermique à l'interface plaque froide-cellule. Cependant, elle nécessite un fluide diélectrique, alourdit le système et présente des risques pour le revêtement des cellules. Nous utilisons le refroidissement indirect comme référence pour les conceptions supérieures à 400 V. Nous évaluons uniquement refroidissement liquide par immersion lorsque la sélection optimisée du TIM ne permet pas d'atteindre les objectifs de résistance de jonction, la pénalité de performance thermique du fluide diélectrique doit être vérifiée par rapport à la réduction de la résistance de jonction avant de s'engager dans cette architecture.
Principes fondamentaux de la conception des plaques froides
Architecture du chemin de flux
Les conduits en serpentin acheminent tout le fluide de refroidissement à travers un canal continu. Ceci maximise l'extraction de chaleur par unité de débit. Cependant, cela crée un gradient de température entre l'entrée et la sortie. Pour les modules de grande longueur, ce gradient ne respecte pas les objectifs de ΔT.

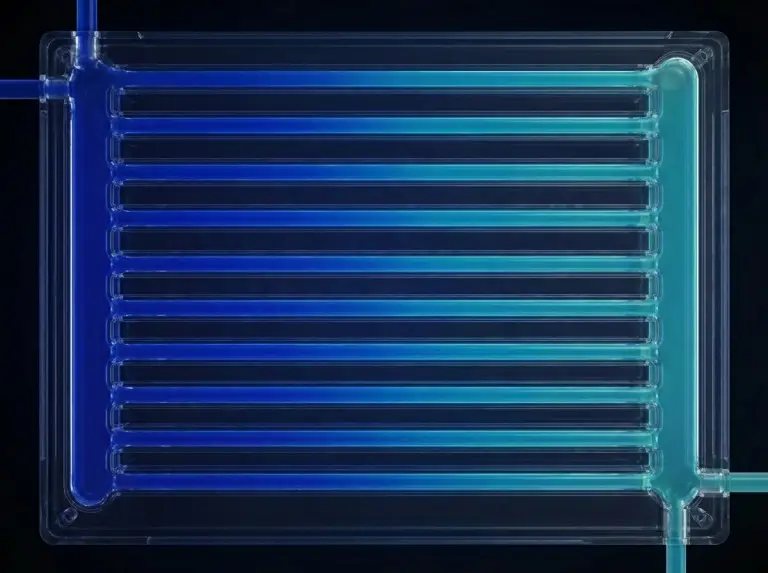
Les architectures à flux parallèle répartissent le flux sur plusieurs canaux. Cela réduit la perte de charge et le gradient thermique. Cependant, la résistance inégale des canaux provoque un contournement du flux dans les branches de plus faible résistance. Pour les configurations de grande longueur, nous utilisons des flux divisés avec des entrées/sorties opposées. Ceci crée des profils de température complémentaires dans les branches parallèles et contrecarre la stratification thermique. L'orientation des canaux est une variable connexe. Géométrie d'un canal droit par rapport à un canal incliné elle affecte à la fois la chute de pression et l'uniformité dans les configurations spécifiques aux véhicules électriques.
Dimensionnement du collecteur et distribution du débit
Dans de nombreux programmes pratiques de plaques froides, la distribution du flux devient le principal facteur limitant une fois les matériaux et l'interface choisis. Cela est particulièrement vrai pour les faisceaux longs comportant de nombreuses branches parallèles. La section du collecteur doit alimenter chaque branche correctement sans surcharger les branches proches de l'entrée.
Le processus de conception débute par la définition du nombre de branches parallèles, de la variance de débit cible dans chaque branche et de la perte de charge totale admissible. Nous effectuons une analyse du réseau d'écoulement par CFD avant de transmettre la géométrie du collecteur à l'outillage. Une distribution hors tolérance lors des premières simulations CFD indique une section transversale du collecteur insuffisante, et non des erreurs de géométrie des canaux.

Paramètres géométriques du canal
Les paramètres initiaux typiques pour les plaques froides à cellules prismatiques sont une largeur de canal de 3 à 6 mm et une hauteur de 4 à 8 mm. Le nombre de Reynolds cible dépend du bilan de perte de charge, du diamètre hydraulique du canal, du flux de chaleur et des contraintes de puissance de la pompe. Un écoulement turbulent améliore le transfert de chaleur par convection. Cependant, certains logiciels acceptent un écoulement laminaire pour les conceptions à canaux de plus grande taille, lorsque la perte de charge est la contrainte principale. Nous effectuons des analyses de sensibilité sur le diamètre hydraulique du canal et l'épaisseur de paroi avant de finaliser la géométrie de l'outillage.
Pression de contact TIM — La variable la plus sous-estimée
Lors de la production, la pression de contact entre la plaque froide et le boîtier de la cellule varie d'un lot à l'autre. Cette variation est due à la planéité de l'empilement des plaques et aux tolérances d'épaisseur du TIM. Il en résulte des différences de température locales entre les cellules à contact étroit et celles à contact lâche. Le choix de la conductivité du TIM et la gestion de la pression de contact doivent être intégrés à la conception de l'assemblage.
Les tolérances de planéité et les valeurs minimales de conductivité du matériau d'interface thermique (TIM) doivent être déterminées par une analyse thermique de l'interface de la cellule. Une conductivité thermique du TIM supérieure à 3,0 W/m·K est généralement requise pour les cellules prismatiques visant une faible résistance jonction-fluide de refroidissement. Ce seuil dépend de la géométrie et de la conception. L'uniformité de la pression de contact du TIM est vérifiée entre les lots de production, conformément aux normes de contrôle qualité.
Sélection des matériaux
L'alliage d'aluminium 3003 offre une résistance à la corrosion et une formabilité supérieures pour le brasage. Il est le matériau de choix pour les plaques froides embouties et brasées sous vide utilisées dans les véhicules électriques de tourisme. L'alliage 6063 présente une conductivité thermique plus élevée (200–210 W/m·K contre 155–175 W/m·K pour le 3003). Il est privilégié lorsque la longueur du chemin de conduction au sein de la plaque limite les performances. Sa résistance à la corrosion moindre exige un contrôle plus rigoureux de la composition du fluide de refroidissement. Nous recommandons le cuivre uniquement lorsque l'analyse de la densité de flux thermique et de la résistance à la conduction confirme que l'aluminium ne peut atteindre l'objectif thermique.
Choix du liquide de refroidissement pour les systèmes de véhicules électriques et de stockage d'énergie
Mélanges eau-glycol
L'éthylène glycol-eau à une concentration de 40 à 60 µL (TP4T) est la norme pour la plupart des applications de refroidissement indirect des véhicules électriques et des systèmes de stockage d'énergie. Cette plage de températures assure une protection contre le gel jusqu'à environ -25 °C à -45 °C, selon la concentration. Le choix de l'inhibiteur détermine la durée de protection contre la corrosion de l'aluminium et l'intervalle d'entretien. Les inhibiteurs OAT et HOAT offrent des intervalles d'entretien plus longs que les formulations à base de silicate classiques. Les objectifs précis dépendent de la chimie de l'inhibiteur, de la température de fonctionnement et des exigences du constructeur.
Nous préconisons l'utilisation d'éthylène glycol inhibé avec un inhibiteur HOAT comme solution de base pour les systèmes à plaques froides en aluminium. Nous vérifions la conductivité du fluide de refroidissement lors du remplissage initial et aux intervalles d'entretien programmés. corrosion dans les systèmes de refroidissement liquide Le phénomène débute généralement par une diminution de l'inhibiteur, détectée par la surveillance de la conductivité avant l'apparition de dommages visibles. La limite acceptable dépend de la composition chimique de l'inhibiteur et des spécifications du fournisseur de fluide.
Dimensionnement de la pompe et risque de démarrage à froid
Le choix de la pompe nécessite d'adapter sa courbe débit-pression à la résistance du système sur toute sa plage de fonctionnement. À basse température ambiante, la viscosité du fluide de refroidissement peut accroître significativement cette résistance. Lors de nos programmes de validation en production, nous avons observé un blocage de la pompe centrifuge à basse température ambiante lorsque son dimensionnement était basé uniquement sur les débits cibles à température ambiante. Il en résulte un débit nul ou fortement réduit à travers une ou plusieurs branches de la plaque froide lors de l'activation initiale. L'asymétrie de température des cellules persiste alors durant le premier cycle de charge.
Pour éviter ce problème, vérifiez le dimensionnement de la pompe à la viscosité en régime permanent à chaud et au démarrage à froid. Évaluez également les stratégies de préconditionnement, telles qu'une dérivation de préchauffage, une activation progressive de la pompe ou un circuit de dérivation thermostatique. Les pompes à engrenages résistent mieux au calage en conditions de viscosité élevée. Elles sont préférables pour les circuits équipés de vannes de dérivation thermostatiques qui modifient dynamiquement la résistance du circuit.
Normes applicables et cadre de validation
Normes relatives aux batteries pour véhicules électriques
- ISO 6469-1Exigences de sécurité pour les systèmes REESS embarqués, couvrant la sécurité électrique et l'interaction avec le système thermique
- ISO 12405-4Procédures de test de performance pour les batteries et les systèmes, fournissant la structure du programme de test pour la validation des performances thermiques et de la durabilité
- Règlement n° 100 de la CEE-ONUExigences de sécurité pour les véhicules électriques à batterie, régissant la sécurité des systèmes de stockage d'énergie renouvelable (REESS), y compris l'interaction de gestion thermique
- UL 2580Cadre d'évaluation de la sécurité des systèmes de batteries pour véhicules électriques, couvrant les conditions de test de contrainte qui interagissent avec la conception du système thermique
Normes ESS
- CEI 62619Exigences de sécurité pour les applications industrielles et stationnaires des batteries lithium-ion ; les normes spécifiques aux véhicules routiers prévalent pour les programmes de véhicules électriques
- UL 9540AMéthode d'essai pour évaluer la propagation d'un incendie par emballement thermique ; les résultats ont une incidence directe sur la masse thermique de la plaque froide et les dispositions relatives au débit de dérivation
- NFPA 855Norme d'installation des systèmes stationnaires de stockage d'énergie, régissant les exigences en matière d'emplacement, de séparation et de protection contre l'incendie
Cadre de validation des types
La vérification comprend quatre types de validation. La validation de conception (DV) confirme que la conception répond aux exigences dans des conditions définies. Elle inclut la simulation numérique de la distribution des flux (CFD), la simulation des performances thermiques et l'imagerie thermique du prototype. La validation des performances (PV) confirme que les prototypes représentatifs de la production atteignent les objectifs de performance sur toute la plage de fonctionnement. La validation de sécurité inclut les tests de confinement de l'emballement thermique et les normes de tests de contrainte applicables. La validation de l'installation et de la mise en service inclut l'exécution du protocole de purge, l'imagerie thermique après remplissage et l'étalonnage des capteurs.
Les résultats de la simulation CFD ne constituent pas à eux seuls une preuve d'acceptation finale suffisante. Une corrélation par essais physiques est requise avant de transmettre la géométrie à l'outillage.
Vérification tout au long du cycle de vie de la conception de la plaque froide
Critères d'acceptation des simulations CFD
La vérification par simulation numérique (CFD) porte sur trois critères. La variation du débit dans les branches doit rester dans les limites acceptables sur l'ensemble des canaux parallèles. La distribution de température à l'échelle du pack doit respecter l'objectif d'uniformité ΔT sous charge thermique maximale. La chute de pression totale du système doit rester dans les limites de pression admissibles. Des études d'indépendance du maillage et la validation du modèle de turbulence par rapport aux données d'essais physiques sont requises avant que les résultats de la CFD ne permettent la validation de la conception.
Protocole d'imagerie thermique
Nous exigeons une imagerie thermique après les phases transitoires de démarrage à froid, et non seulement en régime permanent. Les points chauds dus à la formation de bulles de vapeur ne sont pas détectés si l'imagerie n'est réalisée qu'après un fonctionnement prolongé. L'élimination des bulles d'air pendant ce fonctionnement prolongé provoque des pics de température localisés lors des premiers cycles de chauffe. Ces pics sont corrélés à une dégradation précoce des cellules lors des tests de rétention de capacité ultérieurs. Les critères d'acceptation exigent que toutes les températures de surface des cellules se situent dans la plage d'uniformité ΔT dès le troisième cycle de chauffe.
Protocole de saignement et conditions limites
Un rinçage insuffisant est à l'origine de la plupart des défaillances précoces des systèmes thermiques sur le terrain que nous avons étudiées. Le remplissage initial en usine comprend trois étapes : un remplissage sous vide, un maintien statique à la pression du système et une circulation active de la pompe pendant au moins un cycle thermique complet. L'imagerie thermique post-rinçage confirme l'élimination complète de l'air.
Les interventions sur site nécessitent une procédure alternative définie, assortie de critères d'acceptation adaptés. Dans les systèmes parallèles multibranches, la purge doit être effectuée indépendamment pour chaque branche. Une purge en un seul point ne garantit pas l'élimination complète des flux sur tous les chemins parallèles. La conformité de la purge, dûment documentée, est un critère d'assurance qualité obligatoire pour l'installation.
Conclusion
Dans la plupart des programmes de fabrication de plaques froides pour batteries de véhicules électriques, l'uniformité de la distribution du flux devient le principal facteur limitant une fois les choix de matériaux et d'interface définis. Trois variables déterminent généralement la réussite du déploiement sur le terrain par rapport aux défaillances précoces : l'uniformité de la distribution du flux dans les branches parallèles, la constance de la pression de contact du matériau d'interface thermique (TIM) entre les lots de production et la qualité de l'exécution du protocole de purge lors de l'installation.
Chez Trumonytechs, nous considérons la distribution des flux comme un critère d'évaluation primordial avant d'optimiser la géométrie des canaux ou le choix des matériaux. Nous appliquons l'ensemble du cadre de validation – conception, performance, sécurité et mise en service – avant de commercialiser nos produits. plaques de refroidissement à l'eau Pour la production, veuillez communiquer à notre équipe la configuration de votre batterie (format des cellules, architecture de tension et cycle de service). Nous analyserons vos contraintes thermiques et vous proposerons une première orientation de conception.
FAQ
Quelles différences y a-t-il entre les tests de validation des programmes EV et ESS ?
Les programmes relatifs aux véhicules électriques (VE) suivent les normes ISO 12405-4, UNECE R100 et UL 2580. Les programmes relatifs aux systèmes de stockage d'énergie (ESS) suivent les normes IEC 62619, UL 9540A et NFPA 855. Les exigences de la norme UL 9540A en matière de propagation de l'emballement thermique pour les systèmes ESS sont souvent plus exigeantes que les tests équivalents pour les VE.
Quand un projet doit-il privilégier l'immersion directe au refroidissement liquide indirect ?
Envisagez l'immersion lorsque le choix optimisé du TIM ne permet pas d'atteindre les objectifs de résistance jonction-fluide de refroidissement. Notez que les fluides diélectriques présentent une capacité thermique massique inférieure de 20 à 40 °C et une conductivité thermique inférieure de 30 à 50 °C à celle de l'eau glycolée ; évaluez le compromis de performance avant de vous engager.
Quelles sont les solutions de conception permettant d'éviter le blocage de la pompe dans des conditions de basse température ambiante ?
Vérifiez le dimensionnement de la pompe à la viscosité de démarrage à froid, et non uniquement à chaud. Évaluez également les pompes à engrenages, le circuit de dérivation de préchauffage et l'activation étagée de la pompe. Le surdimensionnement de la pompe sans prise en compte de la résistance due à la viscosité est l'erreur de dimensionnement à froid la plus fréquente.
Comment l'architecture à double boucle prend-elle en charge le préconditionnement à charge rapide ?
Le système à double boucle isole le circuit de la batterie afin de préconditionner la température d'entrée de celle-ci indépendamment des besoins du système de climatisation de l'habitacle. Les systèmes à boucle unique ne peuvent pas assurer cette fonction lorsque les besoins thermiques de l'habitacle entrent en conflit avec ceux de la batterie. C'est pourquoi les programmes dont les puissances de charge maximales dépassent environ 100 kW nécessitent généralement un système à double boucle.
Qu’est-ce qui provoque une répartition inégale de la température lors de la fabrication de plaques froides en production ?
Les trois causes les plus fréquentes sont les contournements d'écoulement dus à des erreurs de dimensionnement du collecteur, les variations de pression de contact du matériau d'interface thermique (TIM) liées à l'accumulation des tolérances de planéité et les blocages de vapeur dus à une purge incomplète. L'uniformité prédite par simulation numérique (CFD) qui se dégrade en production est presque toujours imputable à l'une de ces trois causes, et non à des erreurs de conception géométrique des canaux.
