

电动汽车电池和储能系统应用的液冷系统设计取决于电池化学性质、模块电压结构、峰值散热率和温度均匀性要求。. 电池冷板 它需要在大面积平坦的表面上均匀分布适中的热通量。同时,还必须保证各单元之间的温度在严格的公差范围内保持一致。这两个要求驱动着上游的每一个决策——从冷板通道的几何形状到冷却剂的选择。.
在Trumonytechs,我们的工程团队依托与上海交通大学的研发合作,并借鉴了电动汽车、储能系统、消费电子产品和5G基站散热项目等领域的生产经验。本指南中的设计参数和验证方法均来自多模块量产案例。.
本文涵盖了48V至1000V电压范围内电动汽车电池组和固定式储能系统(ESS)的间接液冷系统设计。电动汽车和储能系统在冷板设计方面具有共同的基本原理,但在适用标准、安装环境和安全验证要求方面存在差异。本文不涉及氢燃料电池热回路、液流电池冷却或承受重工业振动疲劳载荷的系统。.
电池组中液冷回路的工作原理
核心组成部分及其作用
一个功能完善的液冷回路包含四个主要部分。首先,冷板与电池表面进行热接触。其次,泵提供流动压力。第三,热交换器排出热量。第四,供回水歧管将流体分配到平行板回路中。每个部件都会增加压降。在乘用电动汽车应用中,工程师通常将冷板网络的总压降控制在 50 kPa 以下。合适的压降限值取决于泵的选择、系统架构和寄生功率预算。.
电池管理系统 (BMS) 根据电池温度传感器读数触发水泵启动。控制阈值因电池化学成分、C倍率、电池组热质量和环境温度而异,并非通用设计常数。热敏电阻在模块内部(而不仅仅是电池组的进出口)的布置,能够提供所需的空间分辨率,以便及早发现热点。在最终确定线束布线之前,我们会将传感器布置图与 CFD 预测的热点位置进行比对。第三方设计中常常会省略这一步骤,导致模块行间温度分布不对称。.
单回路架构与双回路架构
单回路系统将电池冷却液与其他车辆热负荷共用一个热交换器。这减少了组件数量和成本,但却失去了热独立性。双回路系统则使用专用冷却器和膨胀阀隔离电池回路,从而实现对电池温度的精确控制,不受环境条件或车厢需求的影响。.
当快速充电需要在充电开始前对电池进行预处理时,通常需要采用双回路充电方式。通常,工程师会在峰值充电功率超过约 100 kW 时评估是否需要采用双回路充电方式。实际阈值取决于电池的热时间常数、预处理要求和电池验收标准。.

为什么电池冷板和逆变器冷板需要不同的逻辑?
电池冷板表面积要求取决于电池单元数量、热通量密度和温度均匀性目标。这种差异会影响材料选择、通道密度和歧管设计——所有这些都遵循不同的逻辑。 用于电力电子热管理的冷板设计.
热通量差
一个耗散功率为 5 kW 的逆变器模块,其热负荷集中在约 100–200 cm² 的面积上。热通量通常超过 25 W/cm²。而一个耗散功率同样为 5 kW 的电池组,其热负荷则分散在 2,000–10,000 cm² 的电池表面上。由此产生的热通量远低于 1 W/cm²。在这种情况下,3003 或 6063 铝合金即可提供足够的导热性能,无需使用铜。我们在确定基板材料之前,会先计算每个模块区域的热通量分布图。这样可以避免过度设计基板的导热性能,因为真正的限制因素是热流分布。.
ΔT 目标如何驱动几何形状
在电动汽车和储能系统冷板项目中,电池组温差 (ΔT) 低于 5°C 是一个广泛应用的目标。在此温差下,大多数锂离子电池的老化速率差异都能保持在可接受的范围内。实现这一目标需要足够小的通道间距,以防止通道间出现温度峰值。对于棱柱形电池,平行通道之间的典型初始间距为 8–15 mm。合适的间距取决于热通量、流速和通道几何形状。在确定任何几何形状并投入模具制造之前,我们会对温差 (ΔT) 对通道间距的敏感性进行建模。.
冷却方式选择:液冷、气冷还是浸没式冷却
| 因素 | 空气冷却 | 间接液冷 | 直接浸入式 |
|---|---|---|---|
| 热均匀性(典型值ΔT) | 10–15°C | <5°C(目标) | <3°C |
| 散热能力 | 低 | 中高 | 高 |
| 电压隔离 | 固有 | 需要 TIM | 需要介电液 |
| 寄生功率 | 低风扇负荷 | 中等泵负荷 | 高泵+流体成本 |
| 环境工作范围 | 低于 0°C 时有限制 | -40°C 至 +55°C(典型值) | -30°C 至 +60°C(典型值) |
风冷适用于低功率固定式储能系统设计。放电倍率必须低于 1C,电池温度必须低于 40°C。但如果规格中包含快速充电或严格的温差均匀性要求,则风冷不再适用。我们不建议在支持直流快速充电的电动汽车应用中采用风冷。.
直接浸没式冷却消除了冷板与电池界面处的热阻。然而,它需要介电液,增加系统重量,并带来电池涂层损坏的风险。对于电压高于 400V 的设计,我们采用间接冷却作为基准。我们仅进行评估。 浸入式液体冷却 当优化后的 TIM 选择无法满足结电阻目标时,在确定采用该架构之前,必须验证介电液的热性能损失是否能降低结电阻。.
冷板设计基础知识
流路架构
蛇形流道将所有冷却液汇集到一个连续通道中。这最大限度地提高了单位流量的散热量。然而,它会在入口和出口之间形成温度梯度。对于较长的冷却组件,这种温度梯度会违反温差目标。.

平行流结构将流体分配到多个通道中,从而降低压降和温度梯度。然而,通道阻力不均会导致流体绕流至阻力较低的支路。对于较长的组件布局,我们采用入口/出口位置相反的平行流配置。这样可以在平行支路中形成互补的温度分布,并抑制热分层。通道方向是一个相关变量—— 直渠与斜渠几何形状 会影响电动汽车专用布局中的压降和均匀性。.
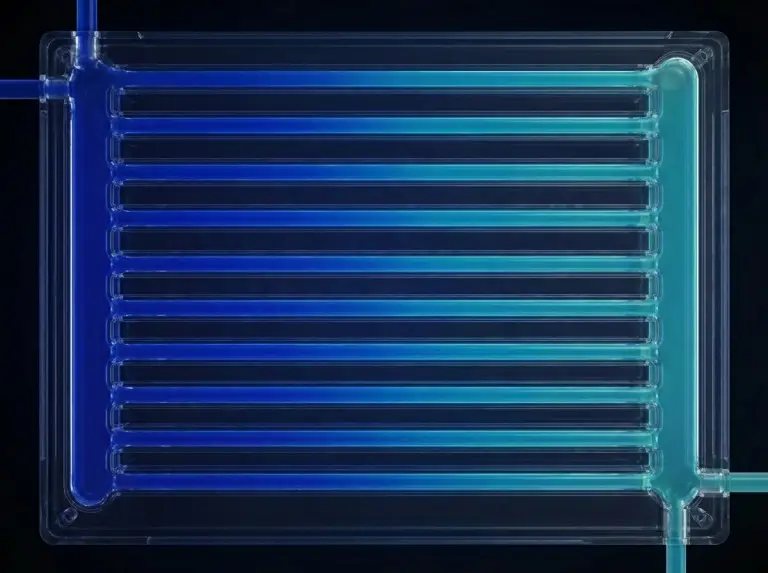
歧管尺寸和流量分布
在许多实际的冷板系统中,材料和接口选择确定后,流量分配便成为主要的瓶颈。对于具有多个并联分支的长管组而言,这一点尤为突出。歧管横截面必须保证每个分支都能获得充足的流量,同时避免入口附近分支的过载。.
设计流程从并联支路数量、目标支路流量变化和可接受的总压降开始。在将歧管几何形状交付模具之前,我们会进行CFD流网分析。早期CFD分析中超出公差范围的分布表明歧管横截面积不足,而非通道几何形状错误。.

通道几何参数
棱柱形冷板的典型初始参数为通道宽度 3–6 mm,高度 4–8 mm。雷诺数目标值取决于压降、通道水力直径、热通量和泵功率限制。湍流可以改善对流换热。然而,在压降是主要限制因素的情况下,一些程序允许在大通道设计中使用层流。在最终确定模具几何形状之前,我们会对通道水力直径和壁厚进行灵敏度测试。.
导热垫接触压力——最被低估的变量
在批量生产中,冷板与电池外壳之间的接触压力会因批次而异。冷板的平整度和导热界面材料(TIM)的厚度公差是造成这种差异的主要原因。其结果是,紧密接触的电池和松散接触的电池之间会出现局部温差。因此,导热界面材料的导电性选择和接触压力控制必须纳入组装设计中。.
平面度公差和导热界面材料(TIM)导热系数的最小值应根据特定电池界面的热堆分析确定。对于旨在降低结到冷却剂热阻的棱柱形电池设计,TIM 导热系数高于 3.0 W/m·K 是一个常见的最小值。该阈值取决于几何形状和设计。我们将 TIM 接触压力在不同生产批次间的均匀性作为一项标准质量控制措施。.
材料选择
3003铝合金具有优异的耐腐蚀性和钎焊成形性,是乘用电动汽车冲压和真空钎焊冷板的标准材料。6063合金具有更高的导热系数——200–210 W/m·K,而3003合金的导热系数为155–175 W/m·K。当板内导热路径长度限制性能时,6063合金是更佳选择。由于其耐腐蚀性较低,因此需要更严格地控制冷却液的化学成分。我们仅在热通量密度和导热电阻分析证实铝无法满足热性能目标时才建议使用铜。.
电动汽车和储能系统冷却剂的选择
水-乙二醇混合物
乙二醇-水溶液(浓度范围为 40–60%)是大多数电动汽车 (EV) 和储能系统 (ESS) 间接冷却应用的标准溶液。根据浓度不同,该浓度范围可提供约 -25°C 至 -45°C 的防冻保护。抑制剂的选择决定了铝腐蚀防护的持续时间和维护周期。与传统的硅酸盐配方相比,OAT 和 HOAT 抑制剂可提供更长的维护周期。具体目标取决于抑制剂的化学性质、工作温度和原始设备制造商 (OEM) 的要求。.
我们建议使用添加了HOAT抑制剂的乙二醇作为铝制冷板系统的典型初始冷却液。我们在初始加注时以及按计划维护间隔验证冷却液的电导率。 液体冷却系统中的腐蚀 通常情况下,抑制剂的消耗会导致腐蚀,而电导率监测可以在出现可见损伤之前检测到这种消耗。可接受的限值取决于抑制剂的化学性质和流体供应商的规格。.
泵尺寸选择和冷启动风险
水泵选型需要使扬程-流量曲线与整个运行范围内的系统阻力相匹配。在低温环境下,冷却液粘度会显著增加系统阻力。在生产验证项目中,我们观察到,如果仅基于高温条件下的流量目标进行选型,离心泵在低温环境下会发生失速。其结果是,在初始激活期间,一个或多个冷板分支的流量为零或大幅降低。电池温度不对称现象会持续到第一个充电循环。.
为防止这种情况发生,应在热态稳态和冷启动粘度条件下验证泵的尺寸。此外,还应评估预处理策略,例如预热旁通、分阶段启动泵或恒温旁通回路。齿轮泵在高粘度条件下具有更好的抗失速性能。对于带有动态改变回路电阻的恒温旁通阀的回路,齿轮泵是更佳选择。.
适用标准和验证框架
电动汽车电池组标准
- ISO 6469-1:车载储能系统安全要求,涵盖电气安全和热系统交互
- ISO 12405-4:电池组和系统的性能测试程序,提供热性能和耐久性验证的测试方案结构
- 联合国欧洲经济委员会第100号条例:电池电动汽车的安全要求,包括REESS安全性及热管理交互作用
- UL 2580:电动汽车电池系统安全评估框架,涵盖与热系统设计相互作用的滥用测试条件
ESS标准
- IEC 62619工业和固定式锂离子电池应用的安全要求;电动汽车项目优先采用道路车辆特定标准。
- UL 9540A:用于评估热失控火灾蔓延的测试方法;结果直接影响冷板热质量和旁路流量设置。
- NFPA 855:固定式储能系统安装标准,规定了选址、隔离和消防要求
验证类型框架
验证分为四种类型。设计验证 (DV) 确认设计在既定条件下满足要求,包括 CFD 流体分布、热性能模拟和原型热成像。性能验证 (PV) 确认具有生产代表性的样机在整个运行范围内均达到性能目标。安全验证包括热失控控制测试和适用的滥用测试标准。安装和调试验证包括泄放协议执行、灌装后热成像和传感器校准。.
仅凭CFD仿真结果不足以作为最终验收依据。在将几何形状交付模具之前,需要进行物理测试验证。.
冷板设计生命周期中的验证
CFD仿真验收标准
CFD验证针对三个标准。所有平行通道的支路流量变化必须在可接受的范围内。在峰值热负荷下,组件整体温度分布必须满足ΔT均匀性目标。系统总压降必须保持在系统压力预算范围内。在CFD结果支持设计发布之前,需要进行网格无关性研究,并根据物理测试数据验证湍流模型。.
热成像协议
我们要求在冷启动瞬态过程后进行热成像,而不仅仅是在稳态下。如果仅在长时间运行后进行成像,则会遗漏气锁热点。气泡会在长时间运行过程中排出,但在最初几个加热循环中会导致局部温度尖峰。这些尖峰与后续容量保持测试中电池的早期衰减相关。验收标准要求所有电池表面温度在第三个加热循环内均落在 ΔT 均匀性范围内。.
出血方案和边界条件
我们调查发现,大多数早期热力系统现场故障都是由于排气不充分造成的。出厂初始加注需要三个步骤:真空辅助加注、在系统压力下进行静态浸泡,以及至少通过一个完整热循环进行主动泵循环。排气后的热成像检查确认空气已完全排出。.
现场服务场景需要制定一套明确的替代流程,并调整验收标准。在多分支并行系统中,泄压必须独立于每个分支进行。单点泄压无法完全清除所有并行路径中的污染物。我们要求提供泄压合规性证明,作为安装质量的强制性考核。.
结论
在大多数电动汽车电池冷板项目中,材料和界面选择确定后,流体分布均匀性便成为主要瓶颈。三个变量通常决定着电池在现场的运行性能,而非早期失效:并联支路间的流体分布均匀性、不同生产批次间导热界面材料(TIM)接触压力的一致性以及安装过程中泄压操作规程的执行质量。.
在 Trumonytechs,我们将流体分布作为优化通道几何形状或材料选择之前的主要审查标准。在发布产品之前,我们会应用涵盖设计、性能、安全和调试的完整验证框架。 水冷板 以便进行生产模具设计。请与我们的团队分享您的电池组配置、电芯规格、电压架构和占空比。我们将审核您的热边界条件,并提供初步设计方向。.
常见问题
电动汽车 (EV) 和储能系统 (ESS) 项目在验证测试方面有哪些不同?
电动汽车 (EV) 认证项目遵循 ISO 12405-4、UNECE R100 和 UL 2580 标准。储能系统 (ESS) 认证项目遵循 IEC 62619、UL 9540A 和 NFPA 855 标准。UL 9540A 对储能系统热失控传播的要求通常比电动汽车的同等测试要求更高。.
项目何时应该评估直接浸没式冷却优于间接液体冷却?
当优化后的导热界面材料 (TIM) 选择无法满足结对冷却液热阻目标时,应评估浸没式导热界面材料。请注意,介电液体的比热容比水-乙二醇溶液低 20–40%,导热系数低 30–50%——在最终确定方案之前,请务必权衡性能取舍。.
哪些设计措施可以防止泵在低温环境下发生故障?
验证泵的尺寸选择时,应考虑冷启动粘度,而不仅仅是温启动条件。此外,还应评估齿轮泵、预热旁通回路或分级泵启动方式。未考虑粘度引起的阻力而选择过大尺寸的泵是冷启动尺寸选择中最常见的错误。.
双回路架构如何支持快速充电预处理?
双回路系统将电池电路隔离,使其能够独立于车厢空调需求预先调节电池输入温度。单回路系统在车厢需求与电池热需求冲突时无法做到这一点。因此,峰值充电功率超过约 100 kW 的方案通常需要双回路系统。.
生产用冷板组件中造成温度分布不均的原因是什么?
最常见的三种原因是:歧管尺寸误差导致的流体旁路、平面度公差累积导致的导热界面材料(TIM)接触压力变化,以及排气不完全导致的汽阻。CFD预测的均匀性在生产过程中下降几乎总是由这三种原因之一造成的,而不是通道几何设计错误。.
