
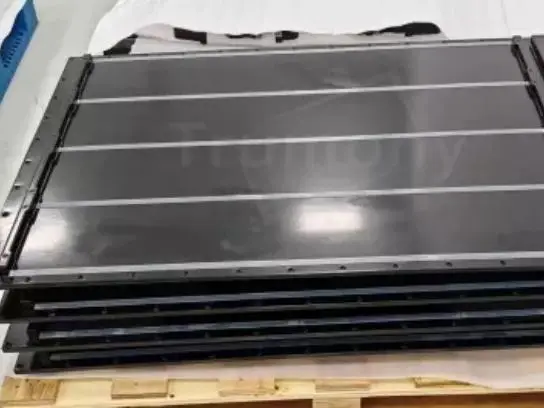
散热器挤压成型是一种制造鳍片型材的方法。将加热的铝坯挤压通过成型模具。然后将长型材切割并加工成散热器。电子元件运行时会产生热量。如果处理不当,这些热量会影响性能或损坏元件。在 Trumonytechs,我们致力于…… 电池组热管理 和 冷却板. 我们经常需要决定铝挤压散热器是否是正确的选择。.
什么是散热器挤压成型?
散热器挤压型材是一种带有散热鳍片的铝型材。这些鳍片增大了散热面积,有助于散热器通过对流和辐射散热。它之所以被广泛应用,是因为它兼具良好的性能平衡性,例如成本低、易于重复生产以及设计灵活等优点,尤其适用于许多电子产品。挤压型材在良好的气流环境下(无论是自然通风还是强制通风)都能发挥最佳性能。此外,还需要足够的鳍片面积才能与空气进行有效的热交换。.
散热器挤压成型的工作原理是什么?
该工艺首先将实心铝坯加热,然后将其强制通过钢模,从而形成带有散热片的连续型材。之后,对型材进行矫直、时效处理并切割成所需长度。该工艺流程如下:
- 钢坯加热: 将一块实心铝坯(通常是 6063 或 6061)加热。它的温度足以进行加工,但不会熔化。.
- 挤压: 液压缸将材料推过模具,从而形成带鳍片的横截面。.
- 冷却/淬火: 该型材采用空气或水冷却,这有助于控制其性能。.
- 拉伸拉直: 较长的轮廓被拉伸,使其更加笔直,从而缓解压力。.
- 陈化(回火): 人工老化有助于金属达到其目标机械性能,如 T5 或 T6。.
- 切割和精加工: 长条状的木料被切割成合适的长度。然后,通过机械加工添加孔、槽或安装面等特征。.
控制冷却性能的关键设计基础
散热性能取决于热阻。热阻存在于整个散热路径上:从设备出发,经过导热界面材料(TIM),到达散热器底座,穿过散热鳍片,最终散失到空气中。通过优化热阻最大的环节,可以获得更好的散热效果。这种方法比单纯增加散热鳍片更有效。以下是我们首先检查的设计基础:
- 底部厚度和散热: 较厚的底座能更好地散热,但也会增加重量。如果主要问题是空气流通不畅,那么加厚底座可能无济于事。如果热源较小,底座的散热性能就显得更为重要。.
- 鳍片高度、厚度和间距: 散热片间距必须与气流相匹配。过小的散热片间距会阻碍自然对流,也可能导致强制通风系统中压降过大。.
- 朝向气流方向: 挤压成型的散热鳍片在空气流经鳍片通道时效果最佳。如果您不确定气流方向,使用其他类型的鳍片可能更安全。.
- 界面质量: 即使是性能优异的散热器,如果接触不良也会失效。导热硅脂的类型和厚度、表面平整度以及安装压力通常会影响实际散热效果。.
- 材质和表面处理选择: 6063铝材是挤压散热器的常用材料,它挤压性能好,散热性能佳。如果需要更高的强度或不同的加工性能,则通常使用6061铝材。.
|
材料 |
典型导热系数(约) |
实用提示 |
|---|---|---|
|
铝合金(6063/6061) |
约160–210 W/m·K |
大多数挤压式散热器的最佳性价比 |
|
铜 |
约350–400 W/m·K |
性能更高,但重量更重,成本通常也更高。 |
散热器挤压型材的主要类型
最佳挤出类型取决于您的需求。考虑气流方式(强制式或自然式)。还要考虑气流方向和空间限制。以下是我们项目中最常见的几种类型。.
直翅片挤压
直翅片型材的翅片平行排列。这些翅片形成通道,适用于可预测的单向气流。它们是带风扇或风管的机柜的理想选择。如果气流较弱或受阻,其效率会降低。狭窄的通道会迅速降低性能。.
斜鳍挤压
斜面鳍片挤压成型工艺使鳍片呈一定角度,从而增加表面积并允许更大的间距。如果您需要更大的鳍片间隙和更好的气流,斜面鳍片挤压成型工艺可以提高性能。但如果您需要在狭小的空间内安装大量鳍片,斜面鳍片挤压成型工艺可能就不是最佳选择。.
针翅挤压
针状翅片采用针状阵列而非长通道,因此更适合混合或变化的气流方向。这在气流杂乱、空间拥挤的PCB板上尤为重要。然而,在多尘环境下,针状阵列的清洁难度较大。此外,在某些风扇配置中,其压降可能并非最佳选择。.
横切挤压
横切挤压成型工艺将长鳍片分割成较短的部分,这有助于自然对流,并降低散热器对气流方向的敏感性。这种工艺常用于无法保证强劲强制风量的情况。缺点是加工工序更多,有时通道效率会降低。.
LED星形/圆形型材挤压
LED星形或圆形挤压型材具有放射状轮廓,旨在散发圆形LED板和灯具产生的热量。它们与各种灯具形状完美契合,并简化了组装过程。但对于空间狭小、气流方向固定且呈矩形的电子盒而言,它们并非最佳选择。.
|
类型 |
效果最佳 |
注意事项 |
|---|---|---|
|
直鳍 |
可预测的强制气流 |
如果间距过小,通道可能会堵塞。 |
|
斜鳍 |
需要更多可通行区域 |
并非总是最适合超狭窄空间 |
|
针状鳍 |
气流方向不确定 |
灰尘积聚、压降权衡 |
|
横切 |
自然对流/混合流 |
额外的处理,在管道中并不总是最佳选择 |
|
LED星形/圆形 |
LED照明几何形状 |
在矩形强制通风管道中不太理想 |
如何选择合适的挤压式散热器?
到 选择散热片, 首先,将热目标与气流和尺寸限制相匹配。然后,检查其可行性以及接口是否良好。我们通常遵循以下步骤:
- 确定热负荷和目标温升。.
- 确认气流状况:自然对流、风扇强制送风或不确定。.
- 设定空间和重量限制,包括尺寸、高度和质量目标。.
- 根据气流稳定性选择鳍片类型(直鳍与针鳍/横切鳍)。.
- 确定接口方案:安装方式、导热界面材料类型和平面度目标。.
- 确认制造需求,例如切割长度、加工和表面处理。.
在我们的电池组制造工作中,挤压成型的散热片适用于风冷电子元件或电源模块。它们也适用于在有气流的机箱内散热。如果气流不足且温度过高,我们通常会考虑采用液冷。我们不会强迫挤压成型的散热片承担它无法胜任的工作。.
常见问题及实用故障排除检查
大多数“散热器故障”并非挤出件本身的问题,通常是界面、气流或方向方面的问题。以下这些快速检查可以解决现场的许多问题:
|
症状 |
可能原因 |
快速查询/方向 |
|---|---|---|
|
热点区域持续高位 |
接触不良/导热垫过厚 |
检查平整度、夹紧力、导热界面材料厚度控制 |
|
在工作台上能正常工作,但在包装盒里却不行。 |
空气循环/进气口堵塞 |
检查气流路径、风扇曲线和排气间隙 |
|
表现比预期差 |
鳍片与气流方向不匹配 |
旋转水槽或重新设计以适应实际气流方向 |
|
单位间差异较大 |
装配变体 |
标准化扭矩、导热界面材料点胶和表面处理 |
|
性能逐渐下降 |
灰尘堵塞 |
增加鳍片间距,加装过滤器,制定维护计划 |
结论
散热器挤压成型是一种可靠且可扩展的制造鳍片式铝制散热器的方法。当您专注于气流设计和高质量的接口时,它能带来最佳效果。如果您在未验证实际气流的情况下就确定鳍片尺寸,则实际热阻可能与设计目标存在差异。在 Trumonytechs,我们认为挤压成型散热器只是我们先进散热管理工具箱中的一种工具。凭借我们的专业知识,我们能够根据您的具体项目需求,匹配合适的解决方案——无论是挤压成型、液冷还是定制方案。如果您准备优化系统性能,, 联系 Trumonytechs 并探索我们的 热管理解决方案 可以助力你取得下一个成功。.
常见问题
挤压式散热器通常使用哪些材料?
大多数挤压成型的散热器都使用6063等铝合金。这些合金挤压性能好,并且在成本和性能之间取得了良好的平衡。铜虽然导热性更高,但会增加重量和成本。.
散热器挤压成型是指“将熔融铝通过模具挤压成型”吗?
不,挤压成型使用的是加热后的实心铝坯,而不是熔融铝。热铝坯被挤压通过模具。然后进行冷却、矫直、时效处理和切割。.
我该如何选择直翅片型材和针翅型材?
对于已知气流方向的管道气流,使用直翅片;对于气流方向不确定的情况,使用针翅片。具体选择取决于气流的可预测性和压降限制。.
更紧密的散热鳍片间距是否总是能带来更好的散热效果?
不,散热鳍片间距过小会阻碍气流,降低性能。间距必须与你的散热方式相匹配,无论是自然对流还是风扇散热。.
挤压式散热器何时不是正确的选择?
如果气流不足而热通量过高,挤出成型可能无法正常工作。在这种情况下,最好重新考虑冷却方案。这可能意味着改进接口、增加气流或采用液冷。.
在 Facebook 上
推特
LinkedIn
相关帖子
由 Trumonytechs 提供
0
12月5日:什么是热电冷却?
由 Trumonytechs 提供
0
11月14日:什么是机架歧管?

由 Trumonytechs 提供
0
11月13日:微通道冷板概述
