
Egyedi folyékony hűtőlemezek elektromos járművek akkumulátorcsomagjaihoz, ESS modulokhoz és teljesítményelektronikához
Az Trumonytechs egyedi folyékony hűtőlemezeket gyárt az Ön cellaformátumának és hőhatár-feltételeinek megfelelően, mikrocsatornás, kígyócsöves és sajtolt konstrukciókban – a megfelelő típus a csomag elrendezésétől és az éves mennyiségtől függ. Minden lemezt darabonként héliumszivárgás-tesztnek vetünk alá a kiszállítás előtt. Árajánlatot adunk egy CAD fájlból vagy határméretekből, hőterhelési adatokból, hűtőközeg típusából, célhőmérséklet-tartományból és várható éves mennyiségből. A DFM visszajelzés ingyenesen érkezik az árajánlattal. A CNC prototípusokat jellemzően két-három héttel a terv lefagyasztása után szállítjuk ki; a szerszámozott konstrukciók ezt meghosszabbítják, és az ütemtervet a terv felülvizsgálatakor erősítik meg.
Van egy cellaformátuma és egy hőterhelési értéke? Ez elég ahhoz, hogy építési ajánlást kapjunk.
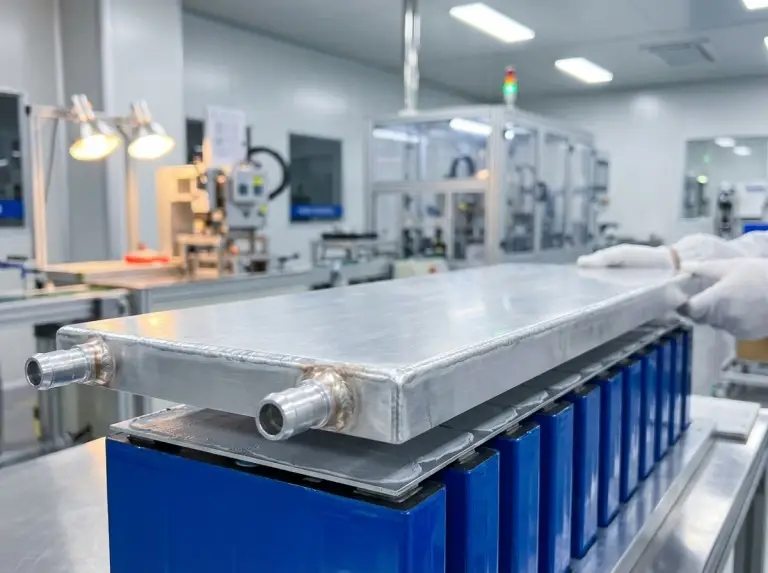
Mikor a folyadékhűtés a helyes választás – és mikor nem
A folyadékhűtés akkor okoz költséget, amikor az egységnyi felületre jutó hőterhelés meghaladja a passzív hűtési útvonal által elviselhető küszöbértéket, vagy amikor a cellák közötti terjedést 3–5 °C alatt kell tartani.
A sejtek közötti terjedés, amely alatt a passzív útvonal általában már nem elegendő.
- 01A passzív elég
Ahol a hőterhelés természetes konvekcióval vagy hűtőbordával kezelhető, a passzív kialakítás egyszerűbb és olcsóbb.
- 02Nincs elérhető hurok
Ahol a rendszer nem képes folyadékhurkot befogadni – szivattyú, tartály, hőcserélő –, a lemez önmagában semmit sem old meg.
- 03Folyadék inkompatibilis
Ahol a munkaközeg nem kompatibilis az alumíniummal vagy a rézzel, az anyagkérdést rendezni kell, mielőtt bármilyen geometriát érdemes lenne rajzolni.
Maga a hőút rövid: a cellák hőt termelnek, egy hővezető anyag a lemez felületére szállítja, a hűtőfolyadék felveszi a csatornákban, és egy külső hőcserélő kivezeti. A rácsos méretű és a C&I tárolás esetében a tervezést a hosszú üzemi ciklusok és a tartós hőterhelés vezérli, és ezt az esetet a mi… ESS hűtési megoldások oldal.
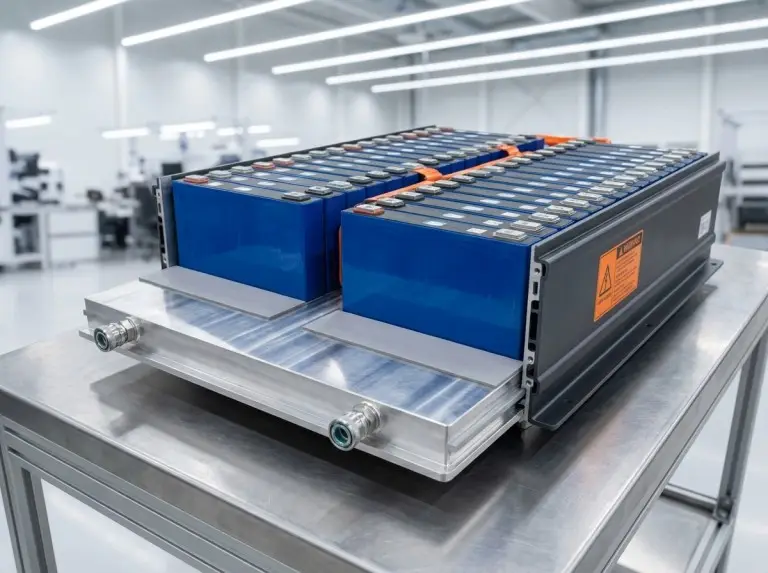
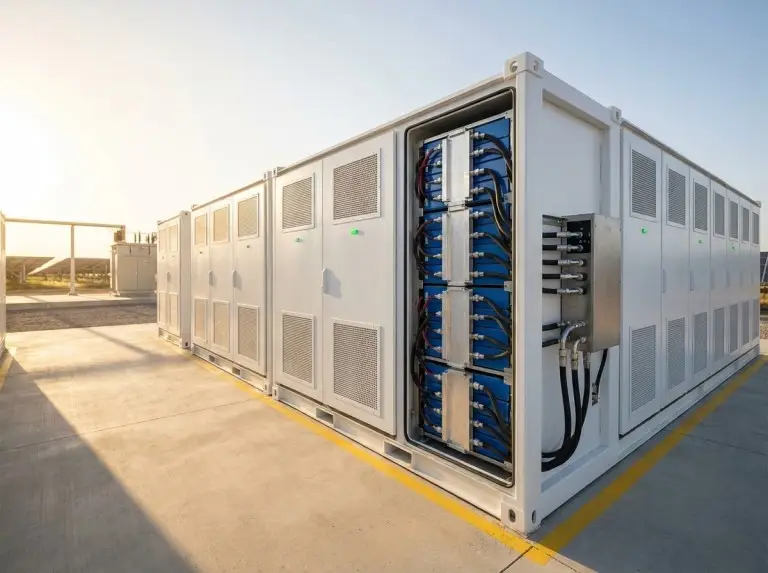

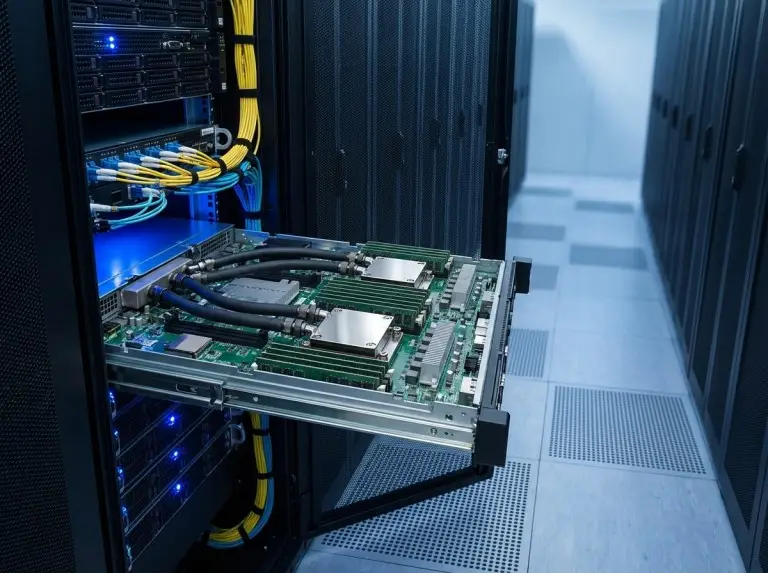
Mikrocsatornás, kígyócső vagy sajtolt: a konstrukció illesztése a cellaformátumhoz
A konstrukció a cellaformátumot és a csomag elrendezését követi – ugyanazt a feladatot három különböző lemez is elláthatja, és az illeszkedő lemez attól függ, hogy a csomag mennyi helyet biztosít a csatornáknak.

Mikrocsatorna
Forrasztott szerelvényekkel ellátott extrudált profil 3003-as alumíniumötvözetből, a szokásos akkumulátor-hideglemez választás prizmás és tasakos csomagolásokhoz, ahol egy nagy felületet kell egyenletesen tartani.

Kígyócső
S-alakú cső forrasztással a szerelvénybe hengeres modulokhoz – 18650, 2170, 4680 – szűk helyeken és korlátozott útvonaltervezési lehetőségek esetén.

Bélyeges
A lemezben kialakított áramlási út, szükség esetén bordákkal. A sajtolt vízhűtő lemezek nagy felületekhez és skálázandó elektromos vagy ESS programokhoz alkalmasak.
Ez a három ábra már legyártott lemezeket jelöl, nem pedig burkológörbe-korlátot. A maximális felület, a minimális csatornaszélesség és a minimális falvastagság a konstrukciótól és a szerszámozástól függ, és a rajzok felülvizsgálatakor kerülnek rögzítésre.
Három dolgot kell sorrendben eldönteni. A cellaformátum és a csomagolási elrendezés határozza meg, hogy mely konstrukciók lehetségesek geometriailag. Az éves mennyiség ezután meghatározza, hogy ezek közül melyik a gazdaságos. Az alatt a mennyiség alatt, ahol egy dedikált szerszám megtérül, a CNC és dörzshegesztéses hegesztésű lemezek nem igényelnek szerszámköltséget, és gyorsabban elkészülnek a rajzok. E felett a sajtolás csökkenti a darabonkénti költséget. A hőterhelés és az áramlási tartomány következik a végén, a már kiválasztott konstrukción belüli csatornasűrűség méretezése következik.
A csatornasűrűség a nyomásesés ellensúlyozásával működik: több csatorna elhelyezése egy forró pont alatt kiegyenlíti a felületi hőmérsékletet és a szivattyú által szállított nyomást. Ezt a cserét az Ön által megadott áramlási tartományhoz, nem pedig az alapértelmezett értékhez méretezzük; a szerkezeti oldalát a ... megjegyzésünkben ismertetjük. folyadékhűtő lemez kialakítása. Az, hogy a hátizsákon belül hol helyezkedik el a lemez, és mit hordoz a keret, egy másik kérdés – lásd: az akkumulátor hőkezelése.
Anyagok, hűtőfolyadék-kompatibilitás és felületkezelés
A folyékony hideg lemez anyagválasztását ugyanúgyan a hűtőfolyadék, mint a vezetőképesség határozza meg, mivel a folyadék megköt, és az ötvözetek az élettartamuk során érintetlenek maradnak.
| Anyag | Vezetőképesség (kb.) | Korrózióállóság | Tipikus alkalmazás | Jegyzet |
|---|---|---|---|---|
| 3003 alumínium | ~150 W/m·K | Jó | Elektromos jármű, ESS | Standard |
| 1060 alumínium | ~234 W/m·K | Alsó | Hengerelt kötésű lemezek | Magas vezetőképesség |
| Réz | ~390 W/m·K | Bevonatolásra szorul | IGBT, lézer | Nem alumínium hurokban |
Az alumínium és a réz nem osztozik a hűtőkörön – a közös folyadékban lévő galvánpárosodás a kevésbé nemesfémet támadja meg. A glikolkoncentráció ugyanígy működik: egy adott koncentráció felgyorsíthatja a támadást egy adott ötvözetminőségen, így a párosítást korán ellenőrzik, nem a minősítéskor.
Eloxálás, nikkelezés és krómátbevonatolás is lehetséges, ha a környezet vagy az illesztett alkatrész ezt megkívánja. Kültéri szekrények és szezonális hőmérséklet-ingadozások esetén merül fel a kérdés. A hűtőfolyadék típusát és koncentrációját a rajzzal együtt kell elküldeni – az ötvözet és az esetleges felületkezelés ebből következik, nem pedig fordítva.
Mi befolyásolja az egyedi folyékony hűtőlemezek költségét?
Az egyedi folyékony hideg lemezek árát a hőterhelés, a lemezfelület mérete, a rendelkezésre álló hely, a gyártási mennyiség és az ezek által lehetővé tett konstrukció határozza meg. Az Trumonytechs árajánlatot rajz alapján ad, nem árlistáról. A sajtolt lemez szerszámköltsége és a megtérülési mennyiség projektenként kerül meghatározásra. A szállítási terjedelmet – legyen szó szerelvényekről, illesztőanyagokról, tesztjelentésekről és csomagolásról – érdemes kifejezetten feltüntetni az árajánlatkérésében. A DFM visszajelzés ingyenesen benne van az árajánlatban.
Az, hogy az alkatrészhez külön szerszám szükséges-e, befolyásolja a gyártási költségeket – küldje el az éves mennyiséget, és mi megmondjuk, hogy Ön melyik oldalon áll.
Hideglemez és hővezető anyag egyetlen szállítótól
A lemez felületén az érintkezési ellenállás ahhoz a személyhez tartozik, aki a csatlakozás mindkét oldalát birtokolja, és a legtöbb projektnél ez a két oldal két beszállítótól származik.
Az Trumonytechs gyártja a tányért és a termikus határfelületi anyagok ami rajta van – párnák, gélek, réstöltők és kiöntőanyagok. A lemez síklapúsági tűrését és a csatlakozási felület nyomóerejét egymással összehasonlítva, nem külön adják meg.
Ahol tolerancia rés nyílik, a megoldás bármelyik oldalról jöhet, és van egy fél, akit kérhet.
Hogyan bizonyítjuk, hogy a lemez nem szivárog, és megtartja a tűréshatárokat?
A szivárgás az a meghibásodási mód, amely véget vet a hideglemezes programnak, és a szivárgást észlelő tesztet minden darabon el kell végezni, nem pedig egy mintán.
Minden lemez héliumszivárgás-észlelésen esik át – a hélium tömegspektrometria a kereskedelmi forgalomban kapható legérzékenyebb szivárgásészlelési módszer –, mielőtt elhagyná a gyártósort. A hidrosztatikus szakadásvizsgálatot a névleges üzemi nyomás felett végzik.
A hegesztési és forrasztási kötéseket vizuálisan és metallográfiai metszetekkel ellenőrzik, mind dörzshegesztéseken, mind forrasztott kötéseken.
A méretvezérlés CMM-en fut, beleértve a síkfelületet is a termikus illesztési felületen.
Egy első cikkvizsgálati jelentés a sorozatgyártás előtt lefedi a teljes méretet és funkciót. A kritikus méreteket statisztikai folyamatellenőrzés alatt tartják egy CPK-célértékhez képest, és minden tétel teljes nyomonkövethetőségi címkével kerül kiszállításra.


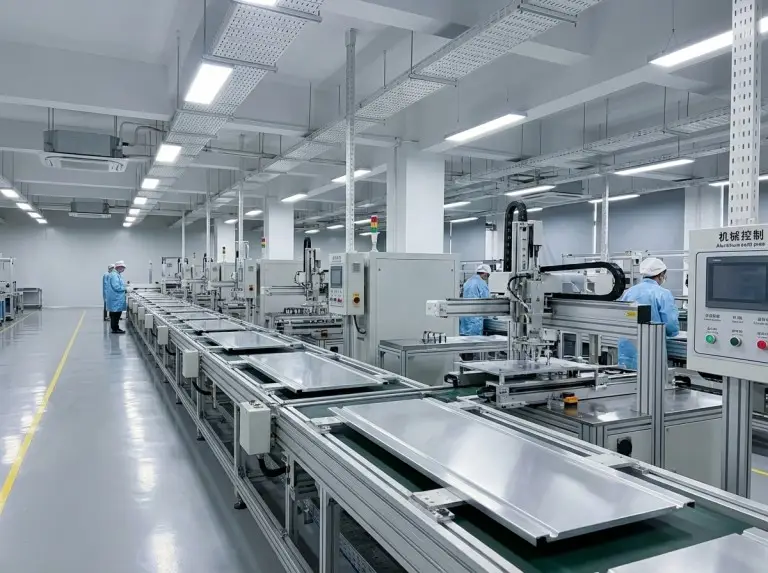
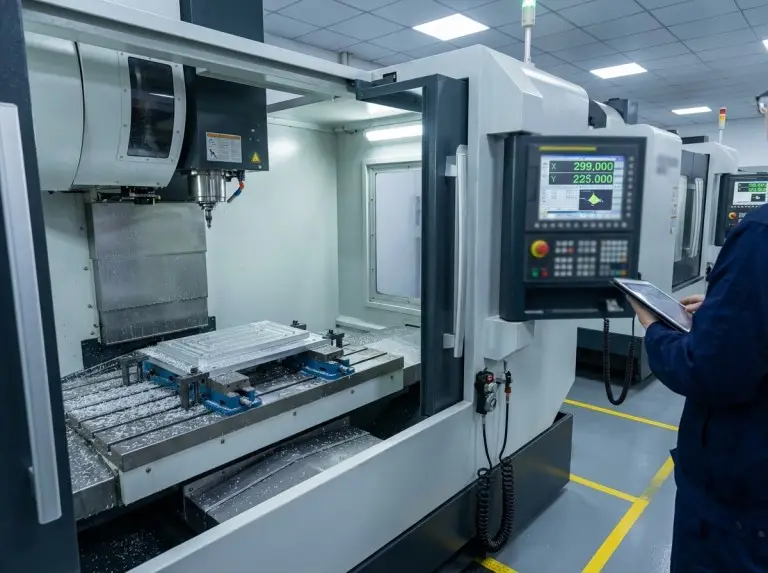
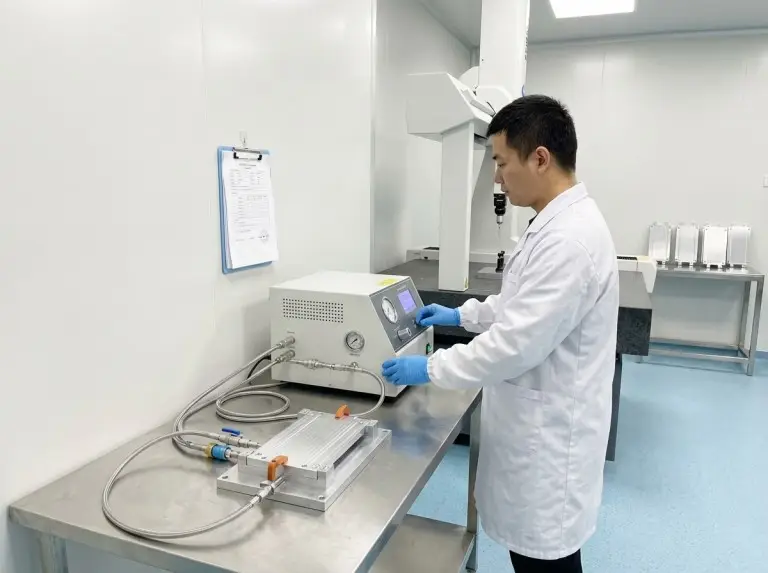
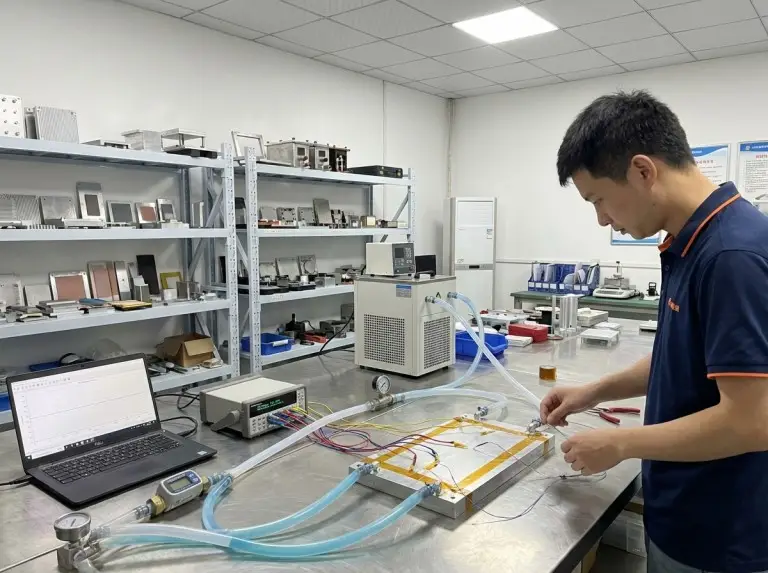
Mindezek előtt be kell mutatni, hogy a terv eléri a rajzon szereplő számokat, minden szakaszban az ügyfél jóváhagyásával.
- Termikus értékelésMegvalósíthatóság
Előzetes hőterhelés-értékelés a hőterhelés és a célok tükrében.
- Interfész rajzok2D
A kritikus interfész méreteit rögzítő rajzok.
- Áramlási koncepció + CFDSzimuláció
Áramlási útvonal és illesztési konfiguráció, hő- és áramlási összefoglalóval.
- Prototípus és tesztMinták
CNC prototípusok, tesztelés, majd iteráció.
- EllenőrzésKijelentkezés
A sorozat megjelenése előtti ellenőrzés a megállapodott célokkal szemben.
Minőségbiztosítási rendszer tanúsítványok (ISO 9001, IATF 16949) kérésre rendelkezésre állnak; érdeklődésében kérjük, jelezze, melyikre van szüksége. RoHS és REACH nyilatkozatok, valamint SVHC kommunikáció kérésre rendelkezésre áll, az anyagösszetétel pedig támogatja az IMDS benyújtását.
Nem teszünk közzé ügyféllistát, és a név szerinti referenciákat a vevőnek ellenőriznie kell, ahelyett, hogy megbízna bennük. Amit ellenőrizni lehet, az az alkatrészekkel együtt utazó dokumentáció: minden egyes darab héliumtesztje, az FAI-jelentés, a gyári tanúsítványok és a szállítási dokumentumokban található megfelelőségi tanúsítvány. A DFM visszajelzése a rajzokra még azelőtt érkezik, hogy bármit is elkötelezne.
Tervezési adatok, átfutási idő és a megrendeléssel együtt szállított tételek
Két bemeneti tényező határozza meg nagyrészt az OEM folyékony hűtőlemez árajánlatát, és mindkettőt Önnek kell meghatároznia, mielőtt bármi mást áraznának. A cellaformátum és a csomag elrendezése az első, mert a konstrukció megválasztása ezekből következik. A hőterhelés és a kitöltési tényező a második – mind a csúcs, mind a folyamatos –, mert ezek határozzák meg a csatorna sűrűségét és az áramlást. A hőmérsékleti célok, a hűtőközeg típusa és bemeneti tartománya, az áramlási tartomány és a megengedett nyomásesés, valamint a mechanikai burkolat a rögzítési pontjaival mind számít. Mindegyik ára az első kettőhöz képest van meghatározva, nem önmagában.
Egy első idézethez kevesebb kell:
- CAD fájl vagy határméretek
- Hőterhelési adatok
- Hűtőfolyadék típusa
- Célhőmérséklet-tartomány
- Várható éves mennyiség
- Tervezési befagyasztásFix bemenetek
A konstrukció, az interfészek és a program bemenetei rögzítettek.
- CNC prototípus2–3 hét
A szerszámozást nem igénylő CNC prototípusokat jellemzően két-három héttel a terv lefagyása után szállítják ki.
- Szerszámos konstrukcióPlusz szerszámok
A dedikált szerszámokat igénylő konstrukciók ezt a szerszámozási átfutási idővel meghosszabbítják, amelyet a terv felülvizsgálata során erősítenek meg, nem pedig fix számként adnak meg.
A sorozatgyártási időt programonként, a mennyiség és a konstrukció függvényében határozzák meg. A minta- és prototípusmennyiségek rugalmasak; a sorozatminimumokat a folyamat követi, és a rajz és az éves előrejelzés beérkezése után határozzák meg. A szállítás előtt magát az ellenőrzést kell rögzíteni – héliumteszt, koordináta-mérőgép (CMM), anyagminőség-ellenőrzés (FAI) és a kísérő dokumentumok.
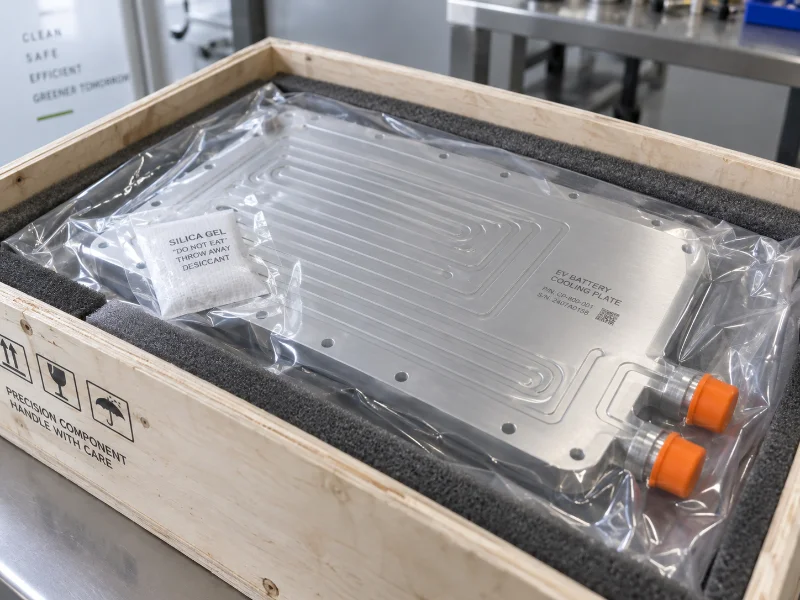
A lemezeket nedvességzáró csomagolásban, szárítószerrel és részecskék távol tartására szolgáló csatlakozódugóval szállítjuk, nagyobb megrendelések esetén faládákban. Az áruval együtt megfelelőségi tanúsítvány, műszaki adatlap, gyári tanúsítvány és csomaglista is érkezik.
Gyakran ismételt kérdések
Mi a MOQ az egyedi folyékony hidegtányérok esetében?+
Nincs egyetlen szám, ami lefedné. Egy CNC-vel vagy dörzshegesztéssel előállított lemez kis mennyiségben is gyártható, mivel nincs amortizálandó szerszám; egy sajtolt lemeznek elegendő éves mennyiségre van szüksége ahhoz, hogy ezt igazolja. A prototípusok külön esetet képeznek, és rugalmasak maradnak. Az érték akkor áll meg, amikor a rajz és az előrejelzés megvan.
Mennyibe kerül egy préselt lemez megmunkálása, és mekkora mennyiségnél térül meg?+
A szerszámozást projektenként, az alkatrész geometriája és az éves érték alapján árajánlatot adjuk, mivel mind a szerszám, mind a megtérülési pont velük együtt mozog. CNC vagy dörzshegesztéses útvonallal ez a kérdés teljesen elkerülhető alacsonyabb volumen esetén. Küldje el a rajzot és a mennyiségi becslést az árajánlatkérésével.
Testre szabható az áramlási útvonal a hőforrás-térképünk alapján?+
Igen. Az áramlási útvonalat és az illesztési konfigurációt a tervezés során határozzák meg, egy CFD hő- és áramlási összefoglalóval a hőterhelés és a munkaciklus függvényében. A csatornasűrűség oda koncentrálható, ahol a térkép a forró pontokat mutatja. Küldje el a hőforrás térképet a rajzzal együtt.
Mennyi idő alatt éri el a tengeri áruszállítás a kikötőnket, és ki intézi a vámkezelést?+
A tranzitidő a berakodási kikötőtől, a célállomástól és a szolgáltatástól függ, ezért az árajánlatban a kikötőhöz igazított adatot erősítjük meg, nem standardként tesszük közzé. A vámok, a vámkezelés és az esetleges szállítás előtti ellenőrzés a célállomás saját szabályait követi. Nevezze meg a kikötőt az első üzenetében, és az árazás ugyanabban a körben történik.
Mi történik a szállítás után – alkatrészek, reklamációk, támogatás?+
A nyomonkövethetőségi címkézés minden egyes tételen azt jelenti, hogy egy lemezt egy adott gyártási sorozathoz és a mögötte lévő ellenőrzési feljegyzésekhez – héliumteszthez, koordináta-mérő géphez és az első cikkszámú jelentéshez – lehet kötni. A reklamációk és a pótalkatrészek feltételei nincsenek ezen az oldalon feltüntetve; kérje ezeket az árajánlatkérésben.
Melyik kereskedelmi kifejezések nincsenek ezen az oldalon?+
A garancia, a fizetési feltételek, az adott éves előrejelzéshez viszonyított kapacitás és a rajzok bizalmas kezelése nem szerepel ezen az oldalon. Kérje el azokat, amelyekre a beszerzési folyamata során szüksége van, amikor elküldi az árajánlatkérést, és mondja el, hogy melyik szakaszban – árajánlatkéréskor vagy megrendeléskor – szeretné ezeket rögzíteni.
Alumínium vagy réz – mi változik valójában?+
A fenti táblázat a réz hőszigetelését nagyjából 390 W/m·K-nek mutatja a 3003-as alumínium 150-es értékével szemben, de a réz korrózióállóságához bevonatot igényel, és nem oszthat meg hűtőfolyadék-hurkot alumínium alkatrészekkel. A 3003 az EV és ESS lemezek szabványa; a réz az IGBT és lézeres munkákon jelenik meg.
